Przygotowując się do IMTS 2026, 14–19 września w McCormick Place w Chicago, Omni3D stawia praktyczne pytanie: jak zwiększyć efektywność małoseryjnej produkcji addytywnej? Od oprzyrządowania po wybrane części końcowe — chodzi o połączenie możliwości druku z wymaganiami hali dotyczącymi kosztów, wydajności i jakości.
Obniżanie kosztu części wymaga skoordynowania tempa nanoszenia materiału, podpór, wykończenia i kontroli jakości. Miarą wydajności krótkich serii jest liczba zaakceptowanych części dostarczonych w określonym czasie, z uwzględnieniem wszystkich etapów.
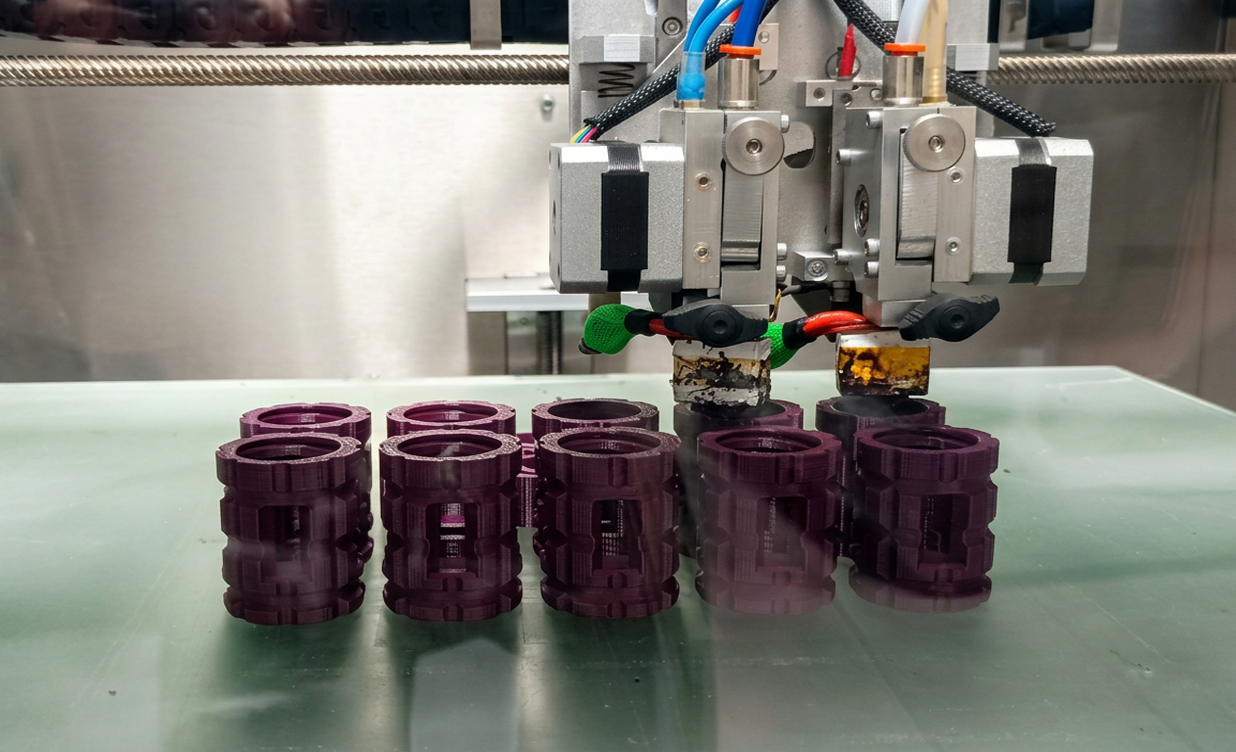
FFF, czyli druk przez ekstruzję filamentu, pozwala wykonywać złożone przyrządy, uchwyty, efektory robotów i wybrane części końcowe bez dedykowanych form. Opłacalność zależy od spełnienia wymagań kosztowych, terminowych i kryteriów odbioru przez cały proces.
Produkcja pomostowa dostarcza części w czasie przygotowywania docelowej metody wytwarzania. Krótkie serie mogą też pozostać addytywne przez cały cykl życia produktu. Oba podejścia wymagają powtarzalnego procesu i realistycznego modelu zdolności produkcyjnych.
Zacznij od kosztu zaakceptowanej części
Przydatne obliczenie dla partii:
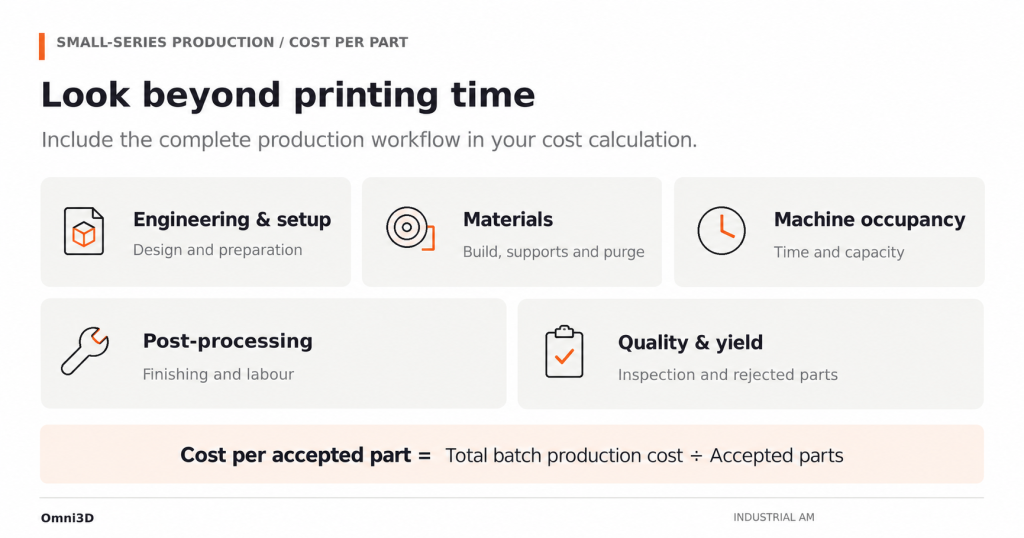
Koszt zaakceptowanej części = całkowity koszt produkcji partii ÷ liczba zaakceptowanych części
Uwzględnij projektowanie i przygotowanie, materiał modelowy, podpory, materiał do przepłukiwania, czas maszyny, pracę, obróbkę końcową, kontrolę i odrzucone wydruki. Koszty prac projektowych wielokrotnego użytku rozłóż na realistyczną liczbę części. Przy porównaniu FFF z obróbką lub formowaniem zachowaj ten sam zakres rozliczenia.
Takie podejście ujawnia straty. Szybszy wydruk może kosztować więcej, jeśli wymaga dodatkowego wykończenia lub daje mniej poprawnych części. Wolniejsza strategia może być tańsza dzięki lepszemu uzyskowi lub mniejszej pracy ręcznej.
| Czynnik kosztowy | Co rejestrować | Dlaczego to ważne |
|---|---|---|
| Projektowanie i przygotowanie | Dostosowanie projektu, przygotowanie ścieżek i nakład pracy na kwalifikację | W małych partiach koszty przygotowania rozkładają się na mniej części |
| Zużycie materiału | Materiał części, podpory, przepłukiwanie i odrzucone wydruki | Sama masa gotowej części zaniża zużycie zakupionego materiału |
| Zajętość maszyny | Przygotowanie, grzanie, druk, chłodzenie i przezbrojenie | Nominalny czas druku nie opisuje dostępnych zdolności produkcyjnych |
| Obróbka końcowa | Usuwanie podpór, mycie, suszenie, wykończenie i ewentualny montaż | Dalsze operacje mogą stać się wąskim gardłem |
| Jakość i uzysk | Nakład pracy na kontrolę, poprawki i liczba zaakceptowanych części | Koszt należy odnosić do części spełniających specyfikację |
Ekstruzja o dużym przepływie: sprawdź rzeczywiste ograniczenia
Przepływ objętościowy określa ilość polimeru przetwarzaną przez hotend w jednostce czasu. Wyższa zadana prędkość ruchu lub druku nie zwiększa automatycznie użytecznej wydajności nanoszenia materiału. Hotend, filament i ustawienia muszą zapewniać wymagane podawanie.
Średnica dyszy, szerokość ścieżki i wysokość warstwy wpływają na zapotrzebowanie na przepływ. Większa dysza i wyższe warstwy nadal mogą być ograniczone wydajnością topienia hotendu. Oceń przygotowane ścieżki, aby ustalić rzeczywiste ograniczenie.
W próbach porównuj ustawienia dla tego samego gatunku materiału, geometrii i kryteriów odbioru. Zapisuj czas, zużycie, powierzchnię, wymiary i wyniki właściwych testów mechanicznych. Dysza i warstwa muszą odpowiadać najmniejszym detalom oraz wymaganemu wykończeniu.
Dopasuj kontrolę termiczną do materiału
Przetwarzanie wysokotemperaturowe wymaga odpowiedniej komory, stołu i przygotowania materiału. Maksymalna temperatura drukarki opisuje możliwości sprzętu; parametry pracy trzeba ustalić dla konkretnego materiału i zastosowania.
Drukarka Omni PRO HT do wysokotemperaturowego druku przemysłowego ma aktywnie grzaną komorę do 220°C i maksymalną temperaturę głowicy 500°C. To podstawa oceny wymagających zastosowań polimerowych, ale nie potwierdzenie przepływu, kombinacji podpór ani właściwości mechanicznych każdego filamentu.
Podwójna ekstruzja: oceń geometrię i usuwanie podpór
Podwójna ekstruzja umożliwia osobne materiały modelowe i podporowe. Pomaga wykonywać powierzchnie i detale wewnętrzne trudne do wykończenia. Korzyść zależy od pary materiałów, dostępu do podpór i metody ich usuwania.
Opublikowane przez Omni3D studium przypadku oprzyrządowania z dwóch materiałów opisuje ABS z rozpuszczalnymi podporami ODS-20. To przykład zastosowania, a nie dowód zgodności podpór ze wszystkimi polimerami inżynierskimi i wysokotemperaturowymi.
Sprawdź udokumentowaną kombinację drukarki i materiałów oraz wymagane warunki procesu. Dla kanałów wewnętrznych zapewnij dostęp medium usuwającego podpory i metodę kontroli pozostałości. Podpory odłamywane również wymagają dostępu fizycznego.
Porównaj całkowity koszt podpór
Dedykowane podpory nie obniżają automatycznie kosztów. Porównaj zużycie, cenę, zmiany narzędzi, straty przy przepłukiwaniu, pracę przy usuwaniu oraz urządzenia do mycia i suszenia.
Rozpuszczalna warstwa styku może ograniczyć trudne wykończenie ręczne lub umożliwić wykonanie geometrii. Dla prostego, dostępnego detalu tańsza może być zmiana orientacji albo podpora odłamywana. Oceń cały proces i zweryfikuj powierzchnie oraz wymiary.
Dopasuj proces polimerowy i metalowy do wymagań części
Druk polimerowy i metalowy może obsługiwać różne komponenty jednego zespołu. Dobieraj proces według obciążeń, temperatury, zużycia, wymiarów i kontroli. Podobna przestrzeń robocza nie oznacza jednakowej wydajności ani zamiennych właściwości materiałów.
System Omni M280 do druku metalu LPBF wykorzystuje laserowe stapianie w złożu proszkowym. Udokumentowana przestrzeń robocza wynosi 280 × 280 × 500 mm. Standardem jest jeden laser 500 W, a opcjami dwa lub cztery lasery. Konfigurację należy ocenić dla stopu i zadania produkcyjnego.
| Pytanie przy wyborze | Proces polimerowy FFF | Proces metalowy LPBF |
|---|---|---|
| Jaką funkcję ma spełniać komponent? | Oceń polimer pod kątem sztywności, temperatury, chemikaliów i obciążeń | Oceń stop i proces pod kątem wymagań mechanicznych, termicznych i zużycia |
| Co ogranicza produkcję? | Oceń nanoszenie materiału, podpory, cykle termiczne i wykończenie | Oceń kwalifikowaną strategię druku, obsługę proszku i dalsze operacje |
| Co jest potrzebne po druku? | Określ usuwanie podpór, kondycjonowanie, wykończenie i ewentualny montaż | Określ usuwanie proszku i podpór, obróbkę cieplną oraz mechaniczną |
| Co decyduje o odbiorze? | Stosuj kryteria wymiarowe i funkcjonalne dla zastosowania | Stosuj kryteria wymiarowe, materiałowe i funkcjonalne dla zastosowania |
Dla zespołów z części polimerowych i wkładek metalowych uwzględnij tolerancje styków, łączenie oraz kontrolę. Sprawdź działanie zespołu przed zwiększeniem partii.
Zarządzanie jakością i kwalifikacja części
Powtarzalna produkcja wymaga kontrolowanej definicji części i procesu. Powiąż zatwierdzoną rewizję projektu z partią materiału, konfiguracją drukarki, ustawieniami, instrukcjami obróbki i zapisem kontroli. Określ zmiany wymagające ponownej oceny.
Omni3D jest zarejestrowane w NCAGE pod kodem 9BT1H. Kod identyfikuje organizację w Systemie Kodyfikacyjnym NATO. Identyfikacja dostawcy, certyfikacja zarządzania i odbiór części mają różne cele; NCAGE nie certyfikuje parametrów drukarki ani wydruku.
W obronności, kolejnictwie i innych wymagających obszarach określ wymagania kontraktowe i techniczne przed produkcją. Karta materiału ani uprawnienia dostawcy nie potwierdzają same, że geometria, proces i wykończenie spełniają wymagania. Uwzględnij dowody i odbiór w kosztach oraz harmonogramie.
Oceń produkcję liczbowo przed zwiększeniem skali
Zacznij od reprezentatywnej części i określonej partii. Zapisz proces bazowy, oferowany termin i zakres prac. Próbę addytywną wykonaj według tych samych wymagań, rejestrując pracę aktywną i czas całkowity.
Mierz wydajność w określonym okresie:
Wydajność zaakceptowanych części = liczba ukończonych i zaakceptowanych części ÷ całkowity czas produkcji
Stosuj ten sam zakres czasu w każdej próbie. Szybszy druk nie musi zwiększać wydajności całości, jeśli ograniczeniem pozostaje usuwanie podpór lub kontrola. Ustal kolejną operację ograniczającą.
Model zwrotu z inwestycji oprzyj na oczekiwanym obciążeniu, wykorzystaniu, kosztach pracy i wdrożenia. Uwzględnij szkolenia, instalację, wyposażenie pomocnicze i kwalifikację. Sprawdź wariant mniejszego wykorzystania i uzysku, zamiast zakładać powodzenie każdego wydruku.
Cyfrowy magazyn wspiera produkcję wybranych zamienników, ale plik to tylko jeden element. Potrzebne są materiał, sprawny sprzęt, moce, kontrolowane instrukcje i proces dopuszczenia. Dobierz części do produkcji na żądanie i do zapasu fizycznego według popytu oraz skutków przestoju.
Spotkaj się z Omni3D na IMTS 2026
Odwiedzasz IMTS 2026? Porozmawiaj z Omni3D w Chicago o zastosowaniu tych decyzji do swoich części. Przygotuj pytania o oprzyrządowanie, materiały i krótkie serie oraz sprawdź dopasowanie druku addytywnego do produkcji.
Umów rozmowę z Omni3D na IMTS. Przekaż geometrię, ograniczenia materiałowe, wielkość partii, warunki pracy i termin. Omni3D pomoże ocenić odpowiedni proces. Możesz także napisać na sales@omni3d.com.