W ramach przygotowań do targów IMTS 2026, które odbędą się w dniach 14–19 września w McCormick Place w Chicago, Omni3D stawia ważne, praktyczne pytanie: jak zwiększyć efektywność produkcji addytywnej w małych seriach? Od funkcjonalnego oprzyrządowania po wybrane części użytkowe — kluczem jest dostosowanie możliwości druku 3D do wymagań hali produkcyjnej w zakresie kosztów, wydajności i jakości.
Obniżenie kosztu części w produkcji addytywnej wymaga skoordynowanego podejścia do wydajności nanoszenia materiału, strategii stosowania podpór, obróbki wykończeniowej i kontroli jakości. W produkcji małoseryjnej miarodajnym wskaźnikiem wydajności jest liczba części spełniających wymagania jakościowe i dostarczonych w określonym czasie, z uwzględnieniem wszystkich etapów procesu produkcyjnego.
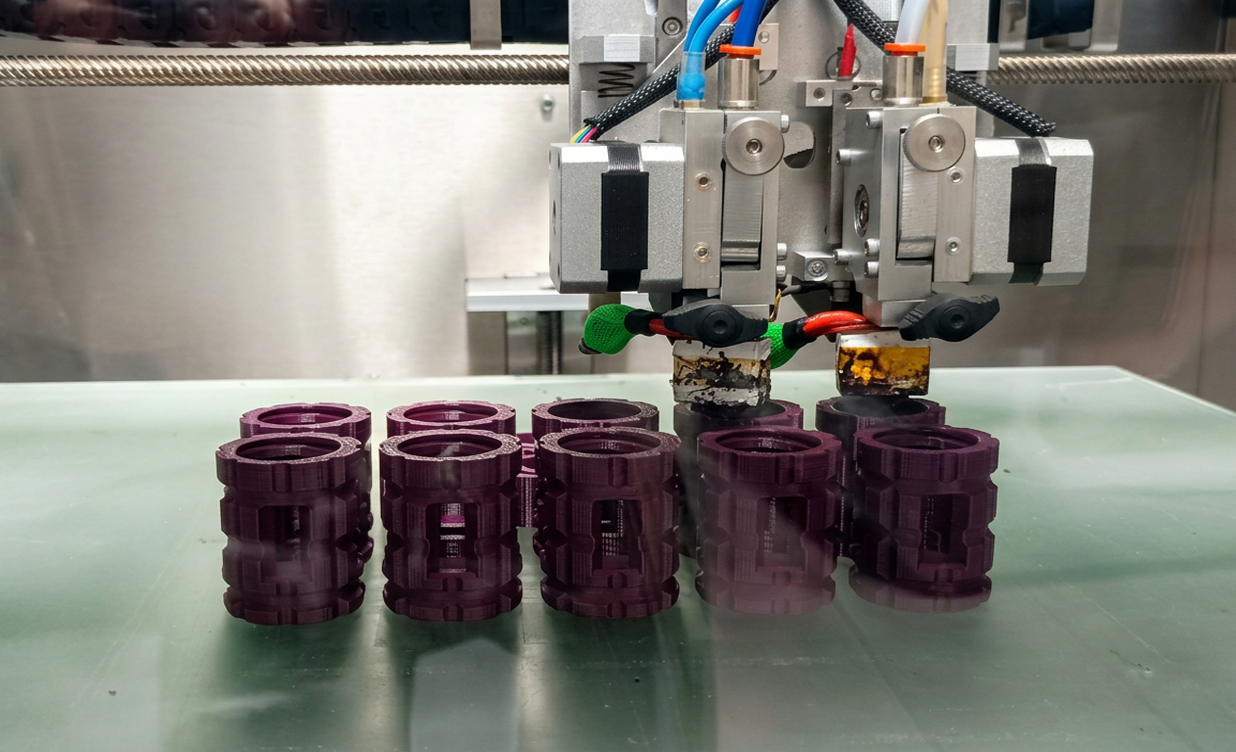
W przypadku przyrządów montażowych i kontrolnych, uchwytów, efektorów końcowych robotów oraz wybranych części użytkowych technologia FFF (wytwarzanie elementów przez wytłaczanie filamentu), należąca do metod ekstruzji materiału, umożliwia wytwarzanie złożonych geometrii bez konieczności stosowania dedykowanych form wtryskowych. Opłacalność tego rozwiązania zależy od tego, czy cały proces produkcyjny spełnia wymagania dotyczące kosztów, terminu realizacji i kryteriów odbioru jakościowego.
Produkcja pomostowa pozwala wykorzystać te możliwości do wytwarzania części w okresie przygotowywania docelowej technologii produkcji. Produkcja małoseryjna może również pozostać oparta na technologiach przyrostowych przez cały cykl życia produktu. W obu przypadkach niezbędne są powtarzalny proces oraz realistyczny model oceny dostępnych mocy produkcyjnych.
Zacznij od analizy kosztu części w produkcji addytywnej
Przydatny wzór do obliczania kosztu dla całej partii produkcyjnej:
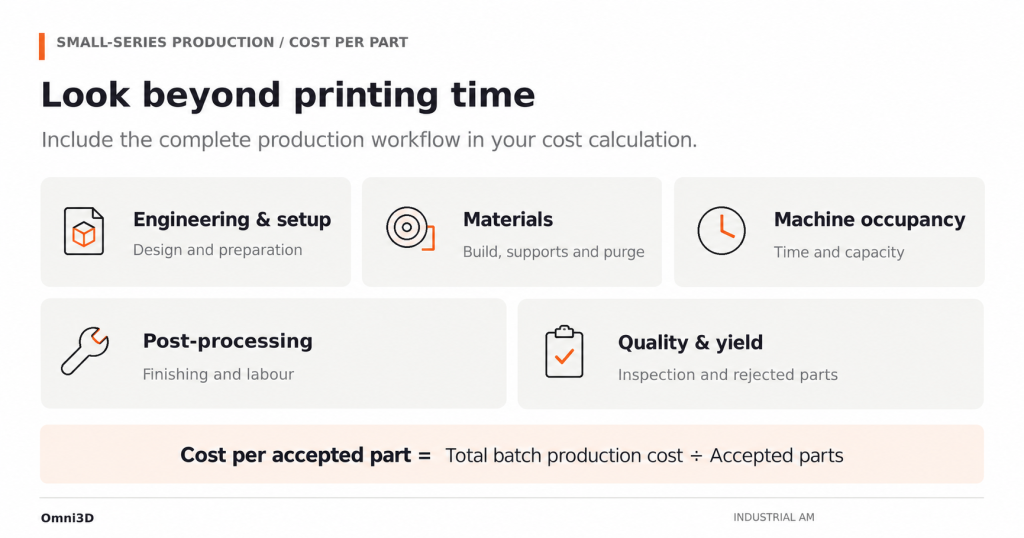
Koszt jednej zaakceptowanej części = całkowity koszt produkcji partii ÷ liczba części spełniających wymagania jakościowe
Uwzględnij koszty projektowania i przygotowania procesu, materiału konstrukcyjnego, podpór i materiału zużywanego podczas czyszczenia układu (purge), czasu pracy maszyny, robocizny, obróbki wykończeniowej, kontroli jakości oraz odrzuconych wydruków. Rozłóż koszty prac inżynieryjnych, które można wykorzystać ponownie, na realistyczną liczbę planowanych wyrobów. Przy porównywaniu technologii FFF z obróbką skrawaniem lub formowaniem zachowaj spójny zakres uwzględnianych kosztów.
Takie podejście pozwala uwzględnić straty produkcyjne w kalkulacji kosztów. Szybszy wydruk może okazać się droższy, jeśli wymaga dodatkowej obróbki wykończeniowej lub prowadzi do uzyskania mniejszej liczby części spełniających wymagania jakościowe. Z kolei wolniejsza strategia druku może być bardziej opłacalna, jeśli zwiększa uzysk produkcyjny lub ogranicza nakład pracy ręcznej.
| Czynnik kosztowy | Co należy uwzględnić | Dlaczego to ważne |
|---|---|---|
| Prace inżynierskie i przygotowanie produkcji | Dostosowanie projektu, przygotowanie pliku do druku i prace kwalifikacyjne | W przypadku małych partii koszty przygotowania rozkładają się na mniejszą liczbę części. |
| Zużycie materiału | Materiał na część, struktury podporowe, materiał do przepłukiwania układu i odrzucone wydruki | Sama masa gotowej części nie odzwierciedla rzeczywistego zużycia zakupionego materiału. |
| Czas zajęcia maszyny | Przygotowanie, nagrzewanie, drukowanie, chłodzenie i przezbrojenie | Nominalny czas druku nie odzwierciedla rzeczywistej dostępnej zdolności produkcyjnej. |
| Post-processing | Usuwanie struktur podporowych, mycie, suszenie, obróbka wykończeniowa i montaż, w zależności od zastosowania. | Prace na kolejnych etapach procesu mogą stać się wąskim gardłem produkcji. |
| Jakość i uzysk produkcyjny | Nakład pracy związany z kontrolą, poprawki i liczba zaakceptowanych części | Koszt należy obliczać w odniesieniu do części spełniających wymagania specyfikacji. |
Ekstruzja wysokowydajna: sprawdź rzeczywiste ograniczenie wydajności nanoszenia materiału
Wydajność objętościowa przepływu określa, ile polimeru ekstruder może przetworzyć w jednostce czasu. Zwiększenie zaprogramowanej prędkości ruchu lub druku nie oznacza automatycznie zwiększenia rzeczywistej wydajności nanoszenia materiału. Ekstruder, filament oraz ustawienia ekstruzji muszą zapewniać wymaganą wydajność podawania materiału.
Średnica dyszy, szerokość ścieżki ekstruzji i wysokość warstwy wpływają na wymagany przepływ materiału. Większa dysza i wyższe warstwy mogą nadal być ograniczone wydajnością topienia materiału przez ekstruder. Przeanalizuj ścieżkę narzędzia wygenerowaną przez slicer, aby określić, czy przepływ materiału rzeczywiście ogranicza wydajność procesu.
W ramach prób produkcyjnych porównuj poszczególne ustawienia, wykorzystując ten sam gatunek materiału, geometrię oraz kryteria odbioru. Rejestruj czas trwania wydruku, zużycie materiału, stan powierzchni, wymiary oraz wyniki odpowiednich badań mechanicznych. Zmiany średnicy dyszy lub wysokości warstwy powinny pozostawać zgodne z wymaganiami dotyczącymi najmniejszych cech geometrycznych części oraz wymaganej jakości wykończenia.
Dopasuj kontrolę termiczną do materiału
Przetwarzanie materiałów wysokotemperaturowych wymaga odpowiedniej komory roboczej, platformy roboczej oraz procesu kondycjonowania materiału. Maksymalna temperatura pracy drukarki określa możliwości urządzenia, natomiast parametry procesu należy ustalić odpowiednio do wybranego materiału i zastosowania.
Wielkoformatowa przemysłowa drukarka 3D Omni PRO HT do zastosowań wysokotemperaturowych jest wyposażona w aktywnie ogrzewaną komorę roboczą o temperaturze do 220°C oraz głowicę o maksymalnej temperaturze pracy wynoszącej 500°C. Parametry te stanowią podstawę do oceny wymagających zastosowań z wykorzystaniem tworzyw polimerowych. Nie oznaczają jednak, że dla każdego gatunku filamentu określono zwalidowaną wydajność przepływu, konfigurację struktur podporowych lub właściwości mechaniczne.
Podwójna ekstruzja: oceń jednocześnie geometrię i usuwanie struktur podporowych
Podwójna ekstruzja umożliwia wykorzystanie w jednym wydruku oddzielnych materiałów konstrukcyjnych i podporowych. Może to ułatwić wykonanie powierzchni wymagających zastosowania podpór oraz cech wewnętrznych, które w przeciwnym razie byłyby trudne do wykończenia. Jej przydatność zależy od doboru materiałów, dostępu do struktur podporowych oraz sposobu ich usuwania.
Opublikowane przez Omni3D studium przypadku dotyczące oprzyrządowania wykonywanego z wykorzystaniem dwóch materiałów opisuje oprzyrządowanie z ABS wytworzone z użyciem rozpuszczalnych struktur podporowych ODS-20. Jest to przykład zastosowania, a nie dowód na to, że ten sam materiał podporowy jest odpowiedni dla wszystkich tworzyw konstrukcyjnych lub wysokotemperaturowych.
Przed wyborem strategii stosowania struktur podporowych należy zweryfikować udokumentowaną kombinację drukarki i materiału oraz wymagane warunki przetwarzania. W przypadku kanałów wewnętrznych należy zapewnić dostęp dla medium usuwającego struktury podporowe oraz sposób potwierdzenia, że ich pozostałości zostały usunięte. Struktury podporowe odłamywane również wymagają odpowiedniego dostępu fizycznego.
Porównaj całkowity koszt stosowania struktur podporowych
Dedykowane struktury podporowe nie obniżają automatycznie kosztu produkcji. Należy porównać zużycie materiału podporowego, jego cenę, zmiany narzędzi, straty materiału podczas przepłukiwania układu, nakład pracy związany z usuwaniem struktur oraz ewentualne wyposażenie wymagane do mycia i suszenia.
Rozpuszczalna warstwa pośrednia może być korzystnym rozwiązaniem, jeśli ogranicza wymagającą obróbkę ręczną lub umożliwia wytworzenie geometrii, której wykonanie byłoby w innym przypadku trudne. W przypadku prostych, łatwo dostępnych cech geometrycznych bardziej ekonomiczne może być zastosowanie innej orientacji części lub struktur podporowych odłamywanych. Wybór rozwiązania należy przeprowadzać z uwzględnieniem całego procesu produkcyjnego, a następnie zweryfikować uzyskane powierzchnie i wymiary.
Dopasuj procesy polimerowe i metalowe do wymagań części
Technologie przyrostowe wykorzystujące polimery i metale mogą być stosowane do różnych komponentów wchodzących w skład jednego zespołu. Dla każdego komponentu należy dobrać proces odpowiednio do obciążeń, temperatury, zużycia, wymiarów oraz wymagań dotyczących kontroli. Zbliżona zdolność produkcyjna nie oznacza porównywalnej wydajności ani równoważnych właściwości materiałów.
Metalowy system LPBF Omni M280 wykorzystuje technologię selektywnego przetapiania warstwy proszku wiązką lasera (LPBF). Jego udokumentowana objętość robocza wynosi 280 × 280 × 500 mm, a w standardowej konfiguracji wyposażony jest w jeden laser o mocy 500 W; opcjonalnie dostępne są konfiguracje z dwoma lub czterema laserami. Konfiguracje te należy oceniać pod kątem zastosowanego stopu oraz planowanego zadania produkcyjnego.
| Pytanie dotyczące wyboru | Proces polimerowy FFF | Proces metalowy LPBF |
|---|---|---|
| Jakie funkcje musi spełniać komponent? | Oceń tworzywo pod kątem sztywności, temperatury, narażenia na działanie chemikaliów oraz wymaganych obciążeń. | Oceń stop i proces wytwarzania pod kątem wymagań mechanicznych, termicznych i dotyczących odporności na zużycie. |
| Co ogranicza produkcję? | Ocanena nanoszenie materiału, struktury podporowe, cykle termiczne i obróbka wykończeniowa. | Oceń zwalidowaną strategię wytwarzania, obsługę proszku i operacje na kolejnych etapach procesu. |
| Co należy zrobić po wydruku? | Określ wymagania dotyczące usuwania struktur podporowych, kondycjonowania, obróbki wykończeniowej i montażu, jeśli są wymagane. | Określ wymagania dotyczące usuwania proszku, usuwania struktur podporowych, obróbki cieplnej i obróbki skrawaniem, jeśli są wymagane. |
| Co decyduje o akceptacji? | Stosuj kryteria wymiarowe i funkcjonalne dostosowane do konkretnego zastosowania. | Stosuj kryteria wymiarowe, materiałowe i funkcjonalne dostosowane do konkretnego zastosowania. |
W przypadku zespołów łączących drukowane komponenty polimerowe i metalowe wkładki należy uwzględnić w planie produkcji tolerancje na styku komponentów, sposób ich łączenia oraz kontrolę. Przed zwiększeniem wielkości partii należy zweryfikować funkcjonalność zmontowanego zespołu.
Zarządzanie jakością i kwalifikacja części
Powtarzalna produkcja wymaga kontrolowanego zdefiniowania części oraz procesu jej wytwarzania. Powiąż zatwierdzoną wersję projektu z partią materiału, konfiguracją drukarki, parametrami wytwarzania, instrukcjami dotyczącymi obróbki poprodukcyjnej oraz dokumentacją kontroli. Określ, które zmiany wymagają ponownej oceny przed wznowieniem produkcji.
Omni3D figuruje w rejestrze NCAGE pod kodem 9BT1H. Kod ten identyfikuje organizację w ramach systemu kodyfikacji NATO. Identyfikacja dostawcy, certyfikacja systemu zarządzania oraz odbiór komponentów pełnią różne funkcje; rejestracja NCAGE nie stanowi certyfikacji parametrów pracy drukarki ani właściwości części wykonanej w technologii druku 3D.
W przypadku zastosowań w sektorze obronnym, kolejowym lub innych wymagających obszarach należy określić obowiązujące wymagania kontraktowe i techniczne przed rozpoczęciem produkcji. Karta charakterystyki materiału ani kwalifikacje dostawcy nie stanowią same w sobie potwierdzenia, że finalna geometria, proces druku i jakość wykończenia spełniają te wymagania. Niezbędne działania związane z pozyskaniem wymaganych dowodów zgodności i odbiorem należy uwzględnić w kalkulacji kosztów oraz harmonogramie realizacji.
Określ ilościowo zasadność produkcji przed zwiększeniem skali
Rozpocznij od reprezentatywnej części i określonej wielkości partii produkcyjnej. Zarejestruj bazowy proces, deklarowany termin realizacji oraz zakres uwzględnionych prac. Przeprowadź próbę wytwarzania przyrostowego z zachowaniem tych samych wymagań funkcjonalnych oraz zarejestruj zarówno rzeczywisty czas pracy personelu, jak i czas trwania całego procesu.
Zmierz wydajność produkcji w określonym przedziale czasu:
Wydajność produkcji w odniesieniu do zaakceptowanych części = liczba zaakceptowanych części ÷ czas trwania produkcji
Stosuj ten sam przedział czasu dla każdej próby. Jeśli drukowanie przebiega szybciej, ale usuwanie struktur podporowych lub kontrola pozostają ograniczeniem, wydajność całego procesu może się nie poprawić. Wykorzystaj próbę do zidentyfikowania kolejnej operacji ograniczającej wydajność.
W przypadku oceny inwestycji opracuj model zwrotu z inwestycji (ROI) na podstawie przewidywanego obciążenia produkcyjnego, stopnia wykorzystania urządzenia, kosztów operacyjnych oraz kosztów wdrożenia. Uwzględnij, w zależności od zastosowania, szkolenie, instalację, wyposażenie pomocnicze oraz kwalifikację. Przeanalizuj wynik również przy niższym stopniu wykorzystania urządzenia i niższym uzysku produkcyjnym, zamiast zakładać, że każda zaplanowana produkcja zakończy się powodzeniem.
Cyfrowy magazyn części może wspierać produkcję na żądanie wybranych części zamiennych, jednak sam plik jest tylko jednym z elementów tego procesu. Produkcja wymaga również odpowiedniego materiału wsadowego, sprawnego i utrzymywanego w odpowiednim stanie urządzenia, dostępnych mocy produkcyjnych, kontrolowanych instrukcji oraz procesu zwalniania wyrobów. Określ, które części mogą być dostarczane na żądanie, a które nadal wymagają utrzymywania zapasu fizycznego, uwzględniając ich zapotrzebowanie oraz konsekwencje przestoju.
Spotkaj się z Omni3D podczas IMTS 2026
Wybierasz się na IMTS 2026? Spotkaj się z przedstawicielami Omni3D w Chicago, aby omówić, jak opisane decyzje produkcyjne odnoszą się do Twoich części. Przyjdź z pytaniami dotyczącymi oprzyrządowania, doboru materiałów i produkcji małoseryjnej oraz sprawdź, jak proces wytwarzania przyrostowego może zostać dopasowany do Twoich wymagań produkcyjnych.
Umów rozmowę z przedstawicielami Omni3D podczas targów IMTS. Przedstaw geometrię części, wymagania dotyczące materiału, wielkość partii produkcyjnej, warunki eksploatacji oraz docelowy harmonogram realizacji. Omni3D może pomóc w ocenie najodpowiedniejszego procesu wytwarzania przyrostowego. Możesz również skontaktować się z zespołem pod adresem sales@omni3d.com.