Przemysłowy druk 3D podczas targów MSV 2026 to okazja, by powiązać wybór urządzeń z rzeczywistymi potrzebami produkcyjnymi: przyrządem, którego pozyskanie trwa zbyt długo, narzędziem wymagającym częstych modyfikacji lub krótką serią produkcyjną, którą trudno zaplanować.
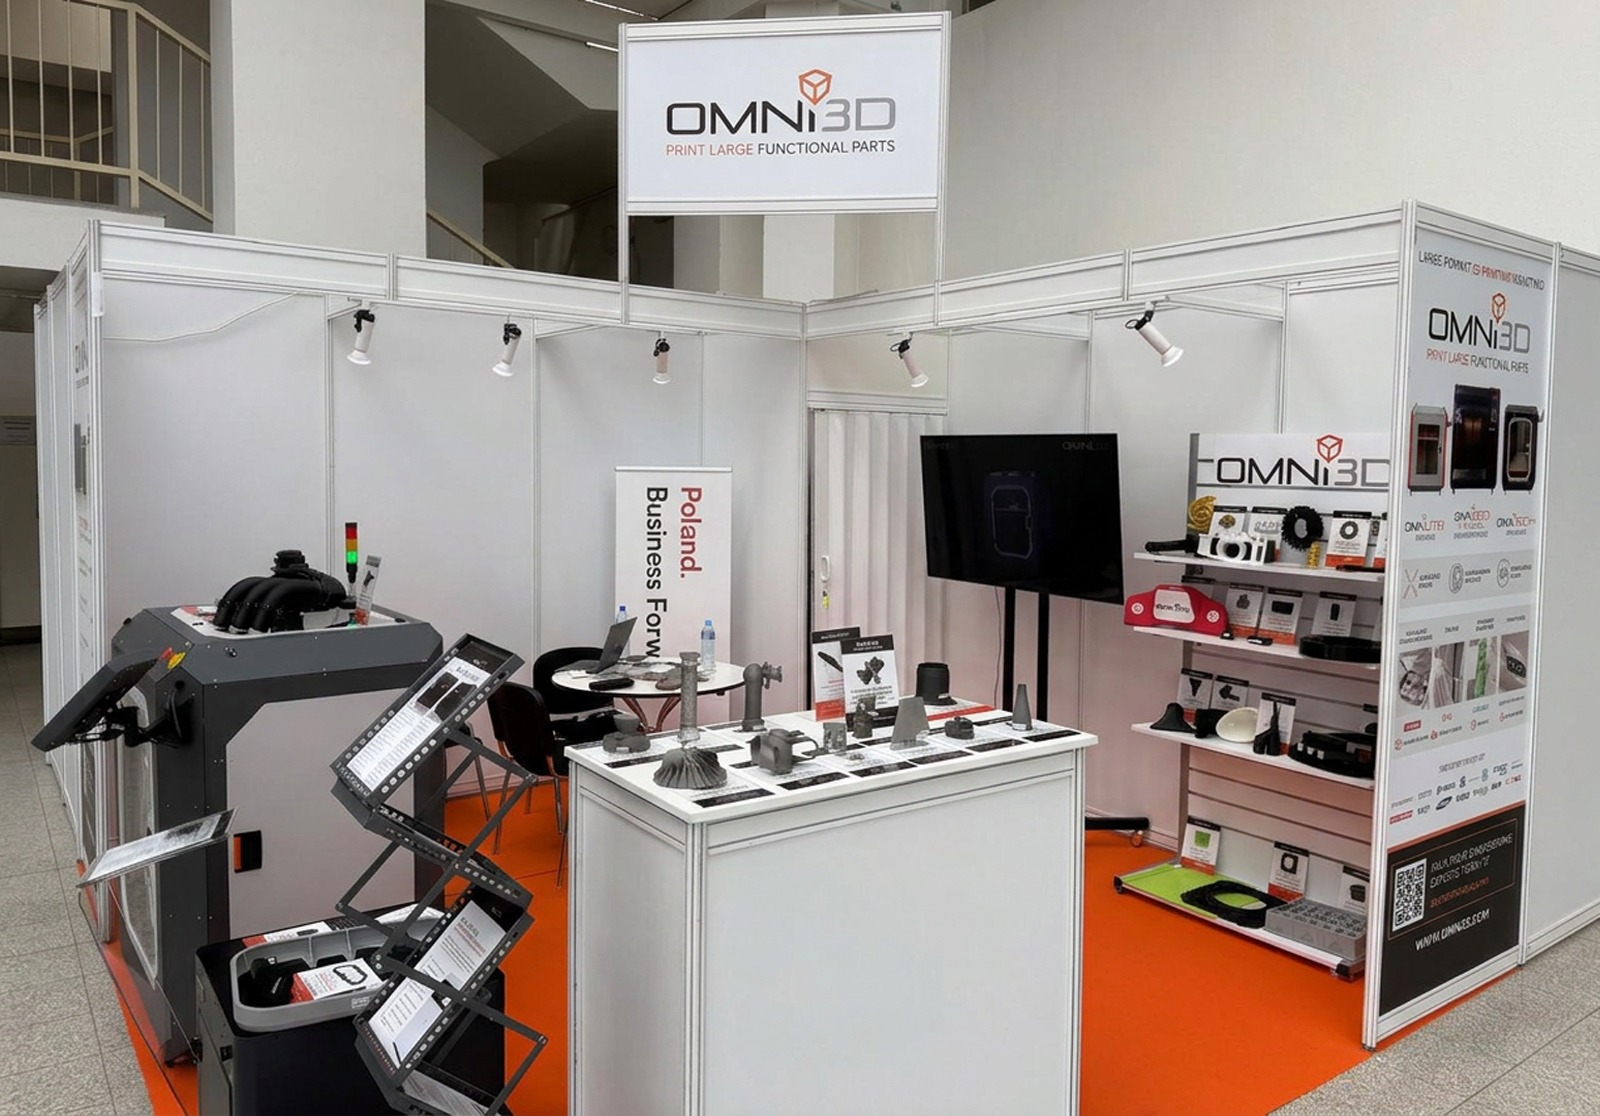
Omni3D bierze udział w Międzynarodowych Targach Inżynieryjnych MSV w Brnie w Czechach, które odbywają się w dniach 6–9 października 2026 r. Znajdziesz nas w hali A1, na stoisku 011. Głównym tematem prezentacji jest przemysłowa produkcja addytywna z wykorzystaniem polimerów i metali, ze szczególnym uwzględnieniem zastosowań w oprzyrządowaniu i procesach produkcyjnych.
Poznaj możliwości przemysłowego druku 3D podczas MSV 2026, zaczynając od rzeczywistych wymagań produkcyjnych.
Rzeczowa rozmowa o doborze urządzeń powinna zaczynać się od samej części. Jaką funkcję pełni — pozycjonuje, przenosi obciążenia czy zapewnia ochronę? Które powierzchnie decydują o pasowaniu? Na jakie temperatury, obciążenia i substancje chemiczne będzie narażona? Jakie kryteria musi spełnić, aby została dopuszczona do użytku w zakładzie produkcyjnym?
Oficjalny profil wystawcy MSV przedstawia ofertę Omni3D w zakresie produkcji addytywnej z wykorzystaniem polimerów i metali. Kolejnym praktycznym krokiem jest dopasowanie tej oferty do konkretnych wymagań produkcyjnych.
W przypadku przyrządu montażowego może to oznaczać konieczność znalezienia równowagi między sztywnością, masą ułatwiającą obsługę a możliwością wymiany powierzchni stykowych. W przypadku komponentu metalowego istotna może być ocena swobody projektowania geometrii w połączeniu z wymaganiami dotyczącymi obróbki wykończeniowej i kontroli jakości. Z kolei przy dużym oprzyrządowaniu polimerowym kontrola procesu cieplnego może być równie ważna jak dostępna przestrzeń robocza drukarki.
Oprzyrządowanie polimerowe: kontrola całego procesu cieplnego
W technologii ekstruzji materiału komponent powstaje poprzez nakładanie kolejnych ścieżek materiału. Podczas jego nagrzewania i chłodzenia na końcowy rezultat wpływa historia cieplna procesu. Duże powierzchnie podstawy i zmienna grubość przekrojów mogą utrudniać kontrolę wymiarową.
Badania NIST nad drukiem FFF z poliwęglanu wskazują na związek między temperaturą otoczenia i wilgotnością a geometrią oraz właściwościami mechanicznymi wydrukowanych elementów. Z punktu widzenia planowania produkcji oznacza to, że przygotowanie materiału i kontrola warunków cieplnych powinny stanowić istotne elementy definiowania procesu.
Drukarka Omni PRO HT firmy Omni3D oferuje aktywnie ogrzewaną komorę roboczą, w której temperatura może osiągnąć 220°C. Ta funkcja umożliwia przetwarzanie wymagających materiałów polimerowych. Nadal jednak konieczne jest dobranie odpowiednich parametrów procesu do konkretnego gatunku materiału i geometrii elementu.
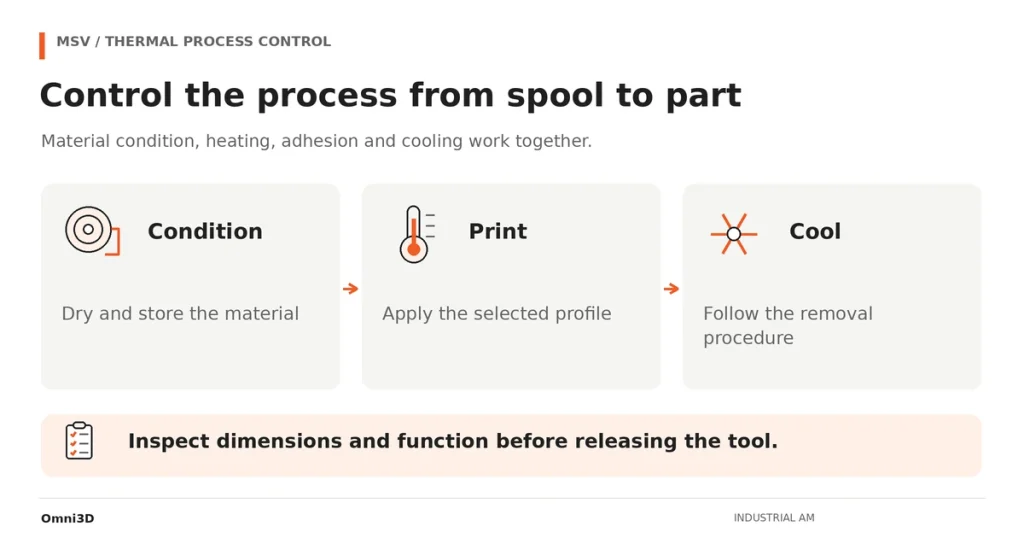
Traktuj proces jako spójny ciąg etapów: przygotowanie materiału, przygotowanie powierzchni roboczej, zastosowanie wybranego profilu cieplnego, kontrolowane chłodzenie i kontrola gotowego elementu. Sama maksymalna temperatura nie opisuje wszystkich tych etapów.
Przyczepność pierwszej warstwy i obróbka wykończeniowa również powinny zostać uwzględnione w planie.
Przyczepność pierwszej warstwy pomaga utrzymać element na platformie podczas drukowania. Przygotowanie powierzchni roboczej, kompatybilność materiałów i warunki usuwania wydruku należy rozpatrywać łącznie. Omni3D omawia system ASNARE w ramach swoich zaleceń dotyczących przyczepności w druku 3D w wysokich temperaturach.
Określ procedurę zapewniającą przyczepność dla konkretnej kombinacji platformy i materiału. Dobra przyczepność wspiera prawidłowy przebieg drukowania, ale nie eliminuje wszystkich przyczyn naprężeń wewnętrznych ani odkształceń.
Zaplanuj obróbkę wykończeniową jeszcze przed rozpoczęciem drukowania. Otwory pozycjonujące, połączenia gwintowane i powierzchnie narażone na zużycie mogą wymagać zastosowania wkładek lub dodatkowej obróbki skrawaniem. Uwzględnij te operacje przy porównywaniu czasu realizacji, kosztów oraz nakładu pracy potrzebnego do odtworzenia oprzyrządowania.
Metalowy LPBF: uzupełniająca metoda produkcji
Jeśli dane zastosowanie wymaga metalu, systemy Omni M150 i Omni M280 oferują rozwiązania LPBF, które warto rozważyć. Dobierz konfigurację maszyny i proces do rodzaju stopu oraz wymagań dotyczących komponentu.
Uwzględnij w analizie obsługę proszku, usuwanie wydruków z platformy roboczej, wymagane procesy obróbki, obróbkę skrawaniem i kontrolę jakości. Decyzja powinna opierać się na porównaniu kompletnych ścieżek produkcyjnych, zapewniających wymagany poziom zgodności z kryteriami akceptacji.
Polimerowa i metalowa produkcja addytywna mogą odpowiadać na różne potrzeby w ramach tego samego programu produkcyjnego. Kluczowe pytanie brzmi: który proces najlepiej sprawdzi się w przypadku danego komponentu, a nie czy jedna technologia może zastąpić wszystkie konwencjonalne operacje.
Bring the right information to the discussion
Przygotuj przykładowy rysunek techniczny lub model CAD, opis obecnego procesu produkcyjnego, roczne zapotrzebowanie oraz kluczowe wymagania jakościowe. Jeśli to możliwe, uwzględnij również rzeczywisty czas realizacji, nakład pracy związany z obróbką wykończeniową oraz koszt oprzyrządowania spełniającego wymagania jakościowe.
Te informacje pozwalają omówić konkretne kolejne kroki: wykonanie próbki, analizę materiałową, projekt usługowy lub ocenę możliwości wdrożenia urządzenia. Usługi przemysłowego druku 3D Omni3D mogą być punktem wyjścia, gdy dane zastosowanie wymaga przetestowania przed podjęciem decyzji inwestycyjnej.
Spotkaj się z Omni3D podczas targów MSV 2026 w hali A1, na stoisku 011. Przedstaw wyzwanie produkcyjne, które chcesz rozwiązać, i porozmawiaj o procesie wykorzystującym druk 3D z polimerów lub metalu, który może pomóc w jego rozwiązaniu.