HL3 jest jednym z najbardziej wymagających kryteriów kolejowego druku. Wymaga zwalidowanego połączenia materiałów, parametrów, temperatury, geometrii, klejów, farb i obróbki, a nie samego filamentu trudnopalnego.
Europejski sektor kolejowy jest wart 140 mld euro. Utrzymanie ograniczają dostawy, wycofane części i kosztowne zapasy. Koleje eksploatują około 65 000 lokomotyw i 65 000 wagonów pasażerskich. Analizy, w tym SNCF, wskazują, że do 10,3% starszych zamienników w portfelach ponad 30 000 SKU można drukować przez ekstruzję, skracając realizację do 85%.
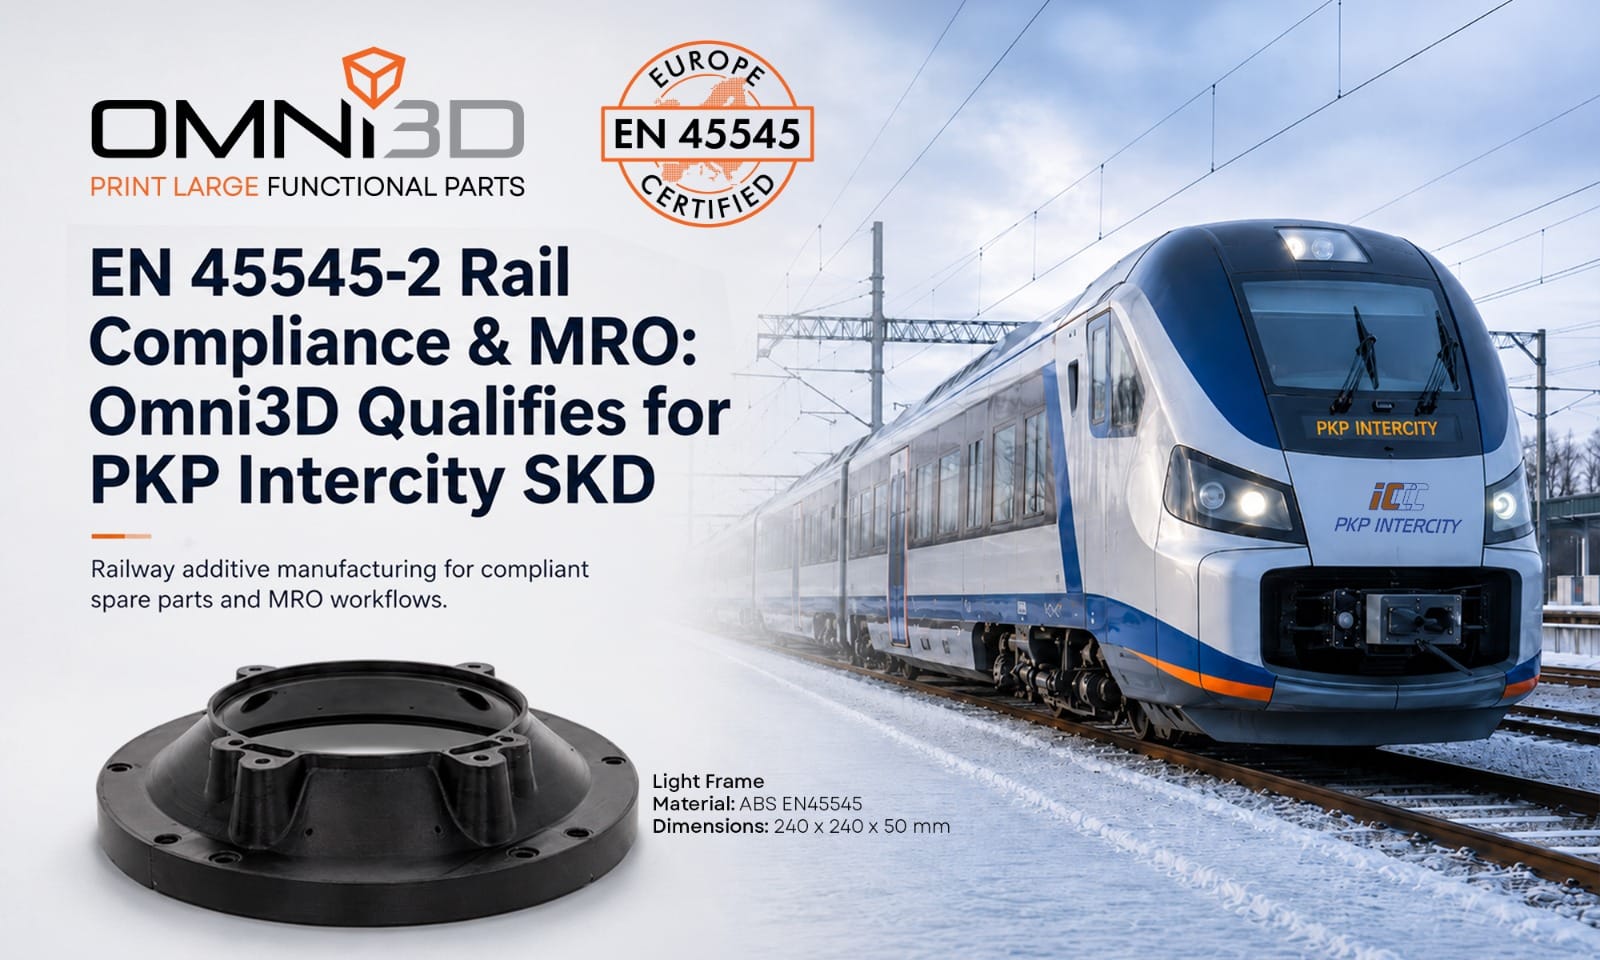
Druk 3D w taborze pasażerskim wymaga spełnienia normy ogniowej: EN 45545-2. Na InnoTrans 2026 Omni3D prezentuje kompletny certyfikowany system przenoszący druk z laboratorium do eksploatacji.
EN 45545-2: poziomy HL1–HL3 i rygor badań
Zgodność określa macierz łącząca kategorie eksploatacyjne OC 1–OC 4, zależne od długości tuneli i możliwości ewakuacji bocznej, oraz kategorie konstrukcyjne, np. pojazdy standardowe, automatyczne, piętrowe i sypialne.
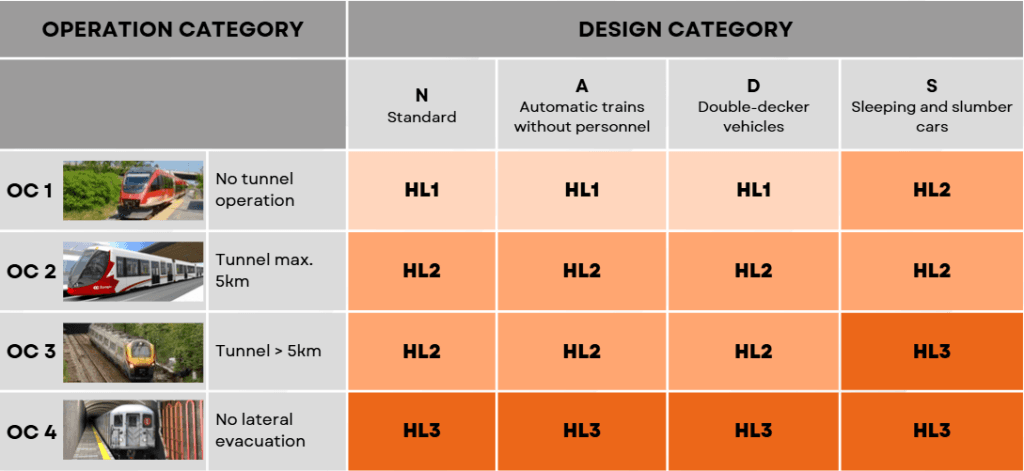
HL2 obejmuje około 80% rynku europejskiego. Wagony sypialne kategorii S w tunelach ponad 5 km (OC 3) i systemy bez ewakuacji bocznej (OC 4) wymagają poziomu HL3.
Dla HL3 materiały muszą przejść rygorystyczne badania:
- ISO 5658-2: Boczne rozprzestrzenianie płomienia na powierzchniach pionowych.
- ISO 5660-1: Szybkość wydzielania ciepła w kalorymetrze stożkowym.
- EN 17084: Gęstość optyczna dymu i emisja gazów toksycznych.
Kontrola termiczna i różnice rozszerzalności CTE
Druk polimerów kolejowych wymaga kontroli naprężeń od gradientów termicznych. Termoplasty półkrystaliczne i amorficzne, takie jak PEI (ULTEM™) 9085 i PC-FR wysokiej klasy, mają znaczne współczynniki rozszerzalności cieplnej (CTE).
Nierównomierne chłodzenie dużych osłon kabiny, obudów i stolików powoduje naprężenia odrywające krawędzie od stołu.
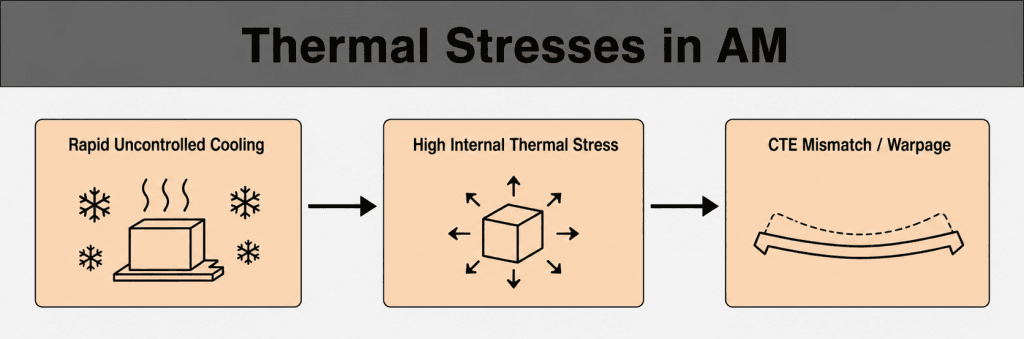
Zapobieganie odchyłkom i rozwarstwieniom wymaga precyzyjnej kontroli termicznej:
- Aktywnie grzane komory: Drukarka Omni PRO HT osiąga do 220°C. Utrzymuje to polimer powyżej temperatury zeszklenia (Tg) podczas druku, ograniczając naprężenia i zapewniając izotropowe łączenie warstw.
- Zwalidowana adhezja: Preparaty takie jak ASNARE zapewniają odporność na ścinanie i stabilność pierwszej warstwy bez odkształceń.
Kompletny system: druk, klejenie i malowanie
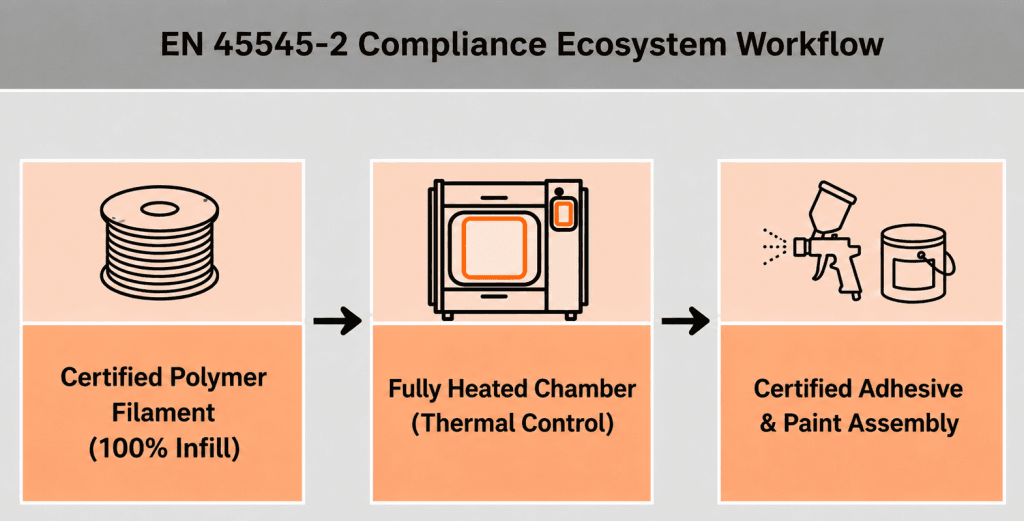
Montaż i obróbka stanowią barierę wdrożenia. Certyfikowany filament nie zapewnia certyfikacji zespołu po użyciu niezgodnych klejów lub farb.
Certyfikowany system Omni3D od materiału do wykończenia
| 1. Certyfikowany materiał | ABS EN 45545 / Airtech PC-FR / PEI 9085 |
| 2. Kontrolowany proces | Omni PRO HT / Omni PRO — profile wypełnienia 100% |
| 3. Certyfikowane łączenie | Klej konstrukcyjny zgodny z EN 45545 |
| 4. Certyfikowana powierzchnia | Farba/lakier przemysłowy zgodny z EN 45545 |
Certyfikacja EN 45545-2 Omni3D obejmuje cały łańcuch produkcyjny:
- Certyfikowane materiały: ABS EN 45545 (HL2/HL3 R22/23), Airtech PC-FR (HL3 R1, R2, R6, R7, R17) i PEI 9085 (HL3).
- Certyfikowane kleje: Łączenie dużych sekcji bez pogorszenia klasyfikacji ogniowej, dymu i toksyczności.
- Certyfikowane farby: Dopasowanie koloru i powierzchni z pełną zgodnością.
Realia przemysłowe: kompromisy inżynierskie
Wytwarzanie addytywne wymaga wyważenia kompromisów:
- Chropowatość a szybkość: Ekstruzja pozostawia linie warstw. Szlifowanie i malowanie zapewniają estetykę OEM, ale kanały i wsporniki niewymagające takiego wykończenia warto pozostawić bez obróbki dla krótszej realizacji.
- Wymagania wypełnienia: Proces Omni3D stosuje zwalidowane profile 100%, ponieważ pustki mogą zmieniać płomień i wydzielanie ciepła względem badanej konfiguracji.
- Ograniczenia przestrzeni: Wymiary 530×530×515 mm wymagają podziału dużych paneli tramwajowych i łączenia sekcji certyfikowanymi klejami.
Odwiedź Omni3D na InnoTrans 2026 i obejrzyj części, dokumentację ogniową oraz systemy wysokotemperaturowe.
Utrzymanie: zastępowanie stolików CNC drukiem FFF na żądanie
Najważniejsze informacje
Operator europejski potrzebował stolików dla starszej floty. Długie dostawy i wysokie MOQ aluminium CNC lub części wtryskowych powodowały przestoje. Dzięki drukarce Omni PROi polimerowi Airtech PC-FR Omni3D wykonał funkcjonalne zespoły z certyfikacją EN 45545-2 R1 na żądanie.
| Porównanie | Obróbka CNC | Wytwarzanie addytywne Omni3D |
|---|---|---|
| Czas realizacji | 8 tygodni | 1 tydzień |
| Koszt partii | €900 | €300 |
| Minimalna wielkość zamówienia | 9 sztuk | 9 sztuk |
Kluczowe wskaźniki operacyjne i finansowe
| Parametr | Produkcja tradycyjna (CNC) | Rozwiązanie addytywne Omni3D | Różnica / oszczędność |
| Rodzaj materiału | Aluminium obrabiane / polimer bez uniepalnienia | Airtech PC-FR (trudnopalny) | Zgodność z EN 45545-2 R1 |
| Czas realizacji produkcji | 8 tygodni | 1 tydzień | 7 tygodni (redukcja 87,5%) |
| Koszt partii (minimalne zamówienie: 9 sztuk) | €900 | €300 | 600 EUR (redukcja kosztów 66,6%) |
| Certyfikacja ogniowa | Wymagane badania komponentu | Certyfikacja EN 45545-2 HL3 (R1) | Pełna zgodność |
Realizacja i parametry techniczne
Dane techniczne stolika
| Kategoria komponentu | Wyposażenie pasażerskie — zestaw wymagań R1 |
| Dobór polimeru | Airtech PC-FR — poliwęglan trudnopalny |
| System druku | Omni PRO — przemysłowa podwójna ekstruzja |
| Parametry druku | Komora: 85°C · Dysza: 290°C |
| Konfiguracja wypełnienia | Pełne wypełnienie 100% — standard badań EN 45545 |
| Adhezja do platformy | Warstwa adhezyjna ASNARE |
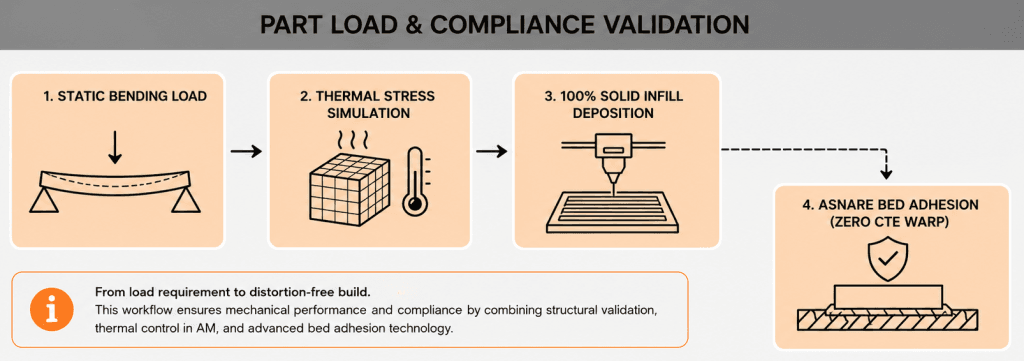
- Dobór materiału: Airtech PC-FR wybrano dla trwałości, poprawy granicy plastyczności przy rozciąganiu XZ oraz zgodności z zestawem R1 EN 45545-2 dla powierzchni ścian, sufitów i mebli.
- Optymalizacja termiczna i mechaniczna: Stolik przygotowano z pełnym wypełnieniem 100% dla zgodności ogniowej. Komora 85°C ograniczała naprężenia i wypaczanie.
- Kontrola adhezji: ASNARE nałożono na szkło przed grzaniem, zabezpieczając podstawę i ułatwiając usunięcie po ostygnięciu.
Wyniki operacyjne
- Brak minimalnego zamówienia: Operator produkuje 1–9 części bez dopłat za małoseryjne CNC.
- Krótsze przestoje: Wymiana trwa tydzień zamiast dwóch miesięcy, szybciej przywracając wagony do ruchu.
- Mniejsza masa: PC-FR zmniejsza masę wnętrza względem metalu, wspierając efektywność energetyczną.
Spotkaj się z Omni3D na InnoTrans 2026
Omni3D wystawia się na InnoTrans 2026 w dniach 22–25 września 2026 w Berlinie, w Niemczech.
Odwiedź nas w hali 1.1, na stoisku 120 i poznaj certyfikowane części wnętrza, zamienniki, oprzyrządowanie i krótkie serie.
Omów zastosowania, materiały i znaczenie certyfikacji EN 45545-2 gotowego wydruku, a nie tylko filamentu.
Spotkaj się z Omni3D na InnoTrans 2026
22–25 września 2026
Berlin, Niemcy
Hala 1.1, stoisko 120