
Przemysłowa produkcja addytywna (AM) stała się skuteczną i niezawodną metodą wytwarzania o wyjątkowej elastyczności. Inżynierowie i producenci pytają dziś nie o to, czy można zastosować druk 3D, lecz która technologia najlepiej odpowiada konkretnym wymaganiom. Znajomość procesów AM pomaga maksymalizować efektywność, właściwości materiałów i zwrot z inwestycji.
Ten przewodnik przedstawia najważniejsze technologie przemysłowego druku 3D: zasady działania, kluczowe cechy i zastosowania. Ułatwia podejmowanie świadomych decyzji dotyczących potrzeb produkcyjnych.
Podstawowe procesy produkcji addytywnej
1. Stereolitografia (SLA) i Low Force Stereolithography (LFS)
- Zasada działania: SLA, skomercjalizowana przez 3D Systems, wykorzystuje laser do selektywnego utwardzania żywic fotopolimerowych warstwa po warstwie. LFS, spopularyzowana przez Formlabs, rozwija tę metodę, ograniczając siły odrywania podczas druku.
- Kluczowe cechy: Bardzo dokładne detale, gładka powierzchnia i izotropowe, czyli jednorodne kierunkowo, właściwości mechaniczne. LFS zwiększa precyzję i ogranicza powierzchnię kontaktu podpór, poprawiając wykończenie.
- Zastosowania przemysłowe: Precyzyjne prototypy, szczegółowe modele stomatologiczne, wyroby medyczne wymagające biokompatybilności, biżuteria na zamówienie i małe części przemysłowe z drobnymi detalami.
2. Digital Light Processing (DLP)
- Zasada działania: Podobnie jak SLA, DLP utwardza żywicę fotopolimerową, ale wykorzystuje projektor cyfrowy do naświetlania całej warstwy jednocześnie.
- Kluczowe cechy: Wysoka szybkość dzięki utwardzaniu pełnej warstwy, duża rozdzielczość drobnych detali i wydajna produkcja małych komponentów.
- Zastosowania przemysłowe: Stomatologia, produkcja aparatów słuchowych, precyzyjne modele medyczne i specjalistyczne małe części, gdy liczą się tempo oraz dokładność.
3. Fused Deposition Modeling (FDM / FFF) – specjalizacja Omni3D
- Zasada działania: FDM/FFF wytwarza części poprzez ekstruzję termoplastycznego filamentu przez rozgrzaną dyszę, warstwa po warstwie. Wykorzystuje właściwości termoplastyczne szerokiej gamy materiałów.
- Kluczowe cechy: Duży wybór materiałów, trwałe wydruki i możliwość produkcji wielkoformatowej. Nowoczesne systemy przemysłowe FDM oferują wysoką dokładność wymiarową i niewielką widoczność warstw. Umożliwiają druk wielomateriałowy, np. z materiału modelowego i rozpuszczalnych podpór.
- Przewaga Omni3D w przemysłowym FDM/FFF:
- Druk wielkoformatowy: Duże przestrzenie robocze Omni3D PRO i PRO HT pozwalają drukować duże części w całości lub efektywnie produkować serie mniejszych elementów. Skraca to montaż i poprawia integralność konstrukcji.
- Otwarty system materiałowy: Zapewniamy rzeczywistą swobodę materiałową i obsługę szerokiej gamy termoplastów konstrukcyjnych, np. ABS, PC, ASA i poliamidu, oraz ich wariantów wzmacnianych włóknami węglowymi lub szklanymi.
- Polimery wysokowydajne w Omni3D PRO HT: PRO HT doskonale przetwarza zaawansowane materiały, takie jak PEI (ULTEM™), PEEK i PPS. To kluczowe dla zastosowań wymagających wyjątkowej odporności termicznej, chemicznej lub mechanicznej.
- Niezawodność przemysłowa: Solidne ramy, wysokiej jakości układy ruchu i precyzyjna kontrola temperatury, w tym aktywnie ogrzewana komora PRO HT, zapewniają powtarzalne, dokładne wyniki w wymagających warunkach.
- Zastosowania przemysłowe:
- Produkcja: Szybkie wytwarzanie dedykowanych narzędzi, przyrządów, uchwytów technologicznych i oprzyrządowania końców ramion robotów.
- Motoryzacja: Funkcjonalne prototypy, niestandardowe elementy wnętrza i specjalistyczne oprzyrządowanie.
- Lotnictwo, kosmonautyka i obronność: Zmniejszanie masy komponentów niekrytycznych, specjalistyczne części z wysokotemperaturowych materiałów PRO HT oraz części zamienne na żądanie.
- Utrzymanie, naprawy i remonty (MRO): Ekonomiczna produkcja trwałych części zamiennych wspierających ciągłość pracy i odporność dostaw.
- Korzyści dla MŚP i Fortune 500:
- MŚP: Elastyczna produkcja we własnym zakładzie, mniejsza zależność od dostawców i szybkie iteracje rozwoju produktu budują przewagę konkurencyjną.
- Fortune 500: Optymalizacja dostaw, produkcja zdecentralizowana, niższe koszty zapasów i zaawansowane materiały zwiększają odporność operacyjną.
4. Selektywne spiekanie laserowe (SLS)
- Zasada działania: Laser o dużej mocy selektywnie spieka sproszkowane polimery warstwa po warstwie w ogrzewanej komorze.
- Kluczowe cechy: Brak potrzeby osobnych podpór, ponieważ ich rolę pełni niespieczony proszek. Duża swoboda złożonej geometrii wewnętrznej i dobre właściwości mechaniczne części końcowych.
- Zastosowania przemysłowe: Złożone geometrie, krótkie serie funkcjonalnych prototypów i części użytkowych, np. obudów oraz łączników. Często również wyroby medyczne i personalizowane produkty konsumenckie.
5. Selektywne topienie laserowe (SLM) i topienie wiązką elektronów (EBM)
- Zasada działania: Obie metody należą do stapiania metali w złożu proszkowym. SLM całkowicie topi proszek laserem, a EBM wykorzystuje wiązkę elektronów w próżni.
- Kluczowe cechy:
- SLM: Wysoka precyzja, dobra jakość powierzchni na tle innych metod metalowego AM i szeroki zakres materiałów: stal nierdzewna, aluminium, tytan oraz stopy niklu.
- EBM: Wysoka temperatura komory ogranicza naprężenia resztkowe. Metoda sprawdza się przy tytanie, zapewniając bardzo dobre właściwości materiału.
- Zastosowania przemysłowe: Lotnictwo, kosmonautyka, obronność, implanty medyczne, wysokowydajne części samochodowe i specjalistyczne oprzyrządowanie wymagające wytrzymałości oraz odporności cieplnej. EBM wyróżnia się w lotnictwie i medycynie przy częściach tytanowych.
6. Laminated Object Manufacturing (LOM)
- Zasada działania: Arkusze papieru, tworzywa lub kompozytu są układane warstwowo, łączone klejem i wycinane do odpowiedniego kształtu laserem lub nożem.
- Kluczowe cechy: Szybkość, korzystne koszty i obsługa różnych materiałów arkuszowych. Możliwość tworzenia wielobarwnych modeli wizualnych.
- Zastosowania przemysłowe: Głównie szybkie prototypowanie, makiety architektoniczne, modele wizualne oraz mniej obciążone narzędzia i uchwyty.
7. Binder Jetting (BJ)
- Zasada działania: Płynne spoiwo jest selektywnie nanoszone na proszek metalu, ceramiki lub piasku i łączy cząstki warstwa po warstwie. Surowa część wymaga następnie obróbki, np. utwardzenia, spiekania lub infiltracji.
- Kluczowe cechy: Duża szybkość produkcji, możliwość tworzenia dużych części, brak osobnych podpór i wielobarwny druk przy niektórych materiałach. Metoda dobrze nadaje się do produkcji złożonych komponentów na dużą skalę.
- Zastosowania przemysłowe: Formy i rdzenie piaskowe dla odlewnictwa, części metalowe po spiekaniu oraz specjalistyczna ceramika. Wysoka wydajność przemysłowego druku z metalu i piasku.
8. Material Jetting (MJ)
- Zasada działania: Podobnie jak drukarka atramentowa 2D, system nanosi z dysz żywice fotopolimerowe lub woski na platformę, a następnie utwardza je światłem UV.
- Kluczowe cechy: Wyjątkowa precyzja i jakość powierzchni, do 10 mikrometrów, druk wielomateriałowy i wielobarwny w jednej warstwie oraz elementy przezroczyste. Przy złożonych geometriach wykorzystuje rozpuszczalne podpory.
- Zastosowania przemysłowe: Stomatologia, np. przezroczyste nakładki i modele, elektronika użytkowa, np. prototypy przezroczystych części i złożonych obudów, wyroby medyczne oraz dokładne modele wizualne dla motoryzacji i wzornictwa.
Rozwiązania Omni3D do metalu: kompaktowa i precyzyjna produkcja addytywna
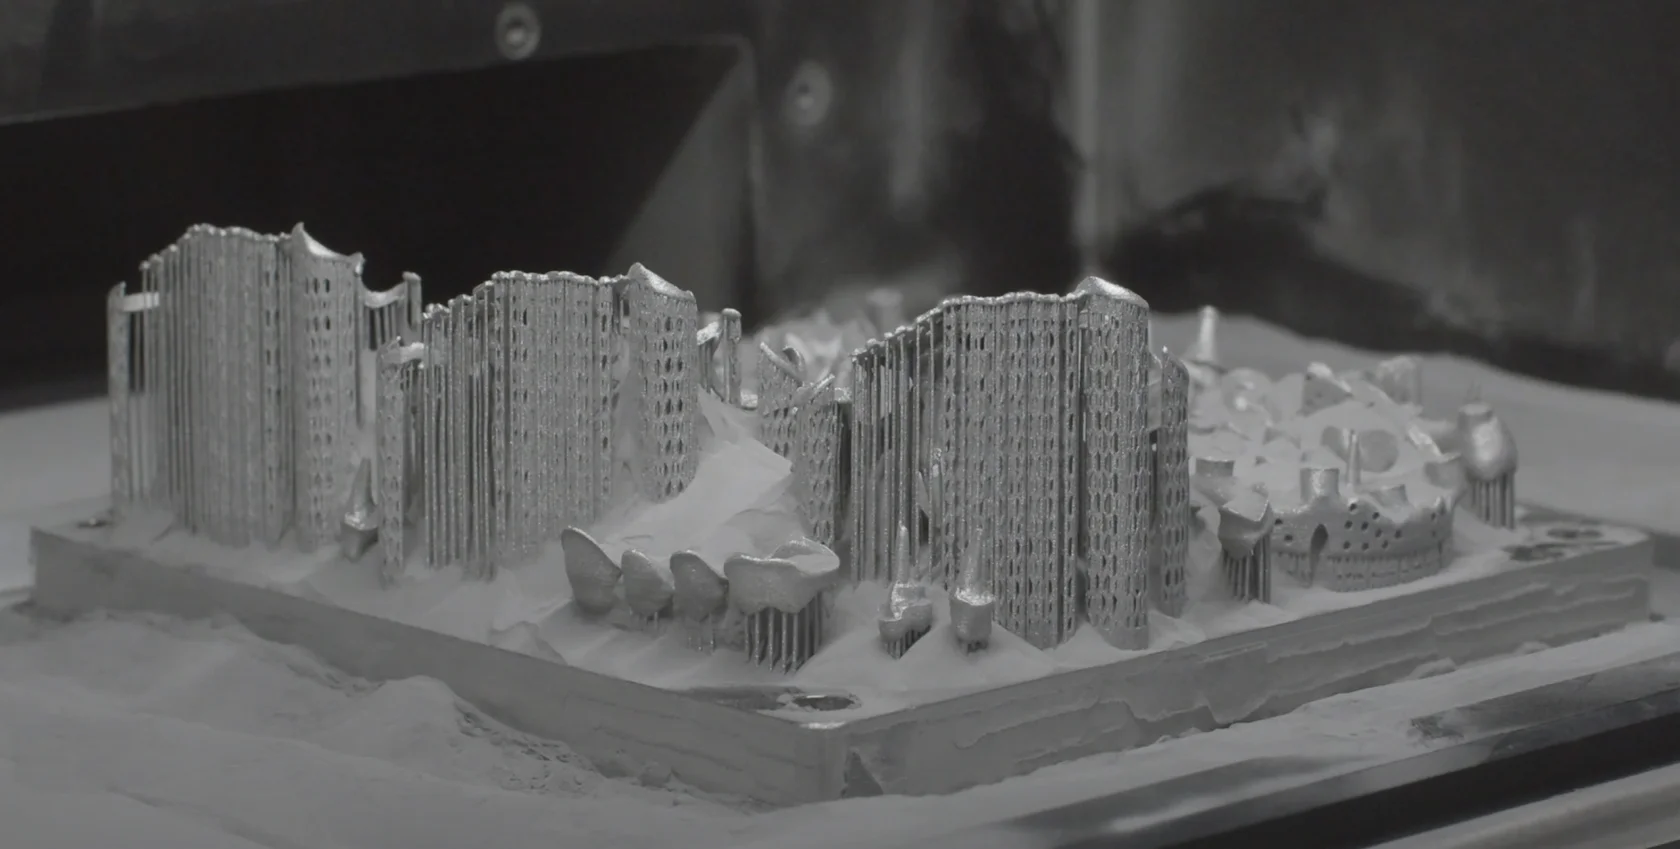
Obok przemysłowych systemów FDM/FFF Omni3D oferuje zaawansowane rozwiązania do druku 3D z metalu, zapewniające precyzję i niezawodność w wymagających zastosowaniach.
KOMPAKTOWY I PRECYZYJNY DRUK 3D Z METALU
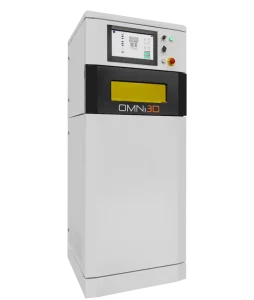
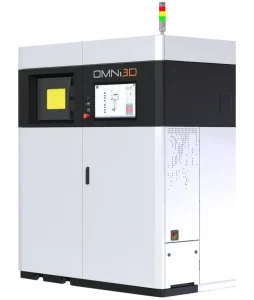
Nasze urządzenie Powder Bed Fusion nowej generacji łączy kompaktową konstrukcję z dużymi możliwościami. Wspiera ambitne projekty przemysłowe i badawcze wymagające precyzji, przetwarzając szeroką gamę proszków spawalnych stopów metali.
Urządzenia pomocnicze: Kompletny i sprawny proces uzupełniają niezbędne urządzenia:
- Próżniowy transporter proszku (OMNI-VPT): Bezpiecznie i efektywnie usuwa proszek z komory roboczej.
- Automatyczna jednostka przesiewania proszku (OMNI-APSU): Przesiewa, miesza i homogenizuje proszek metalowy, przygotowując go do ponownego użycia.
- Moduł rozpakowywania komory roboczej (OMNI-BCUM): Ułatwia usuwanie proszku z wydrukowanego komponentu w wyjmowanej komorze roboczej.
Kompleksowe wsparcie metalowego AM:
- Wydruki porównawcze: Sprawdź jakość modelu na rzeczywistych próbkach drukowanych w 3D.
- Rozwiązania dopasowane do potrzeb: Zapewniamy drukarki, materiały, akcesoria oraz specjalistyczne usługi inżynieryjne i druku.
- Szkolenia i wsparcie: Oferujemy ocenę ROI, profesjonalną instalację, kompleksowe szkolenia, dedykowane wsparcie techniczne i rozbudowany serwis posprzedażowy.
Wybierz rozwiązanie właściwe dla swojej branży
Dobór technologii wymaga poznania konkretnych potrzeb zastosowania, w tym:
- Właściwości materiału: Jakiej wytrzymałości, odporności termicznej i chemicznej lub elastyczności potrzebuje część?
- Dokładności wymiarowej i powierzchni: Jak istotne są ścisłe tolerancje i wygląd?
- Wielkości części i złożoności geometrii: Czy potrzebna jest duża komora lub skomplikowane struktury wewnętrzne?
- Wielkości i tempa produkcji: Czy chodzi o prototypy, krótkie serie części użytkowych, czy większą wydajność?
- Obróbki końcowej: Jakie operacje wykończeniowe są dopuszczalne lub niezbędne?
- Kosztów: Uwzględnij koszt materiału, inwestycję w urządzenie i wydatki operacyjne.
Omni3D pomaga partnerom przemysłowym przejść przez ten proces, szczególnie przy przemysłowych zastosowaniach FDM/FFF, w których nasze wielkoformatowe drukarki dają istotne korzyści, oraz przy precyzyjnej produkcji addytywnej z metalu. Zapraszamy do rozmowy o konkretnych projektach i o tym, jak strategicznie włączyć odpowiednią technologię do procesów, aby osiągnąć zamierzone cele.
Poznaj rozwiązania Omni3D w zakresie przemysłowego FDM oraz druku 3D z metalu.
Lub skontaktuj się z nami i uzyskaj pełną ocenę swoich potrzeb.