Autor: Dział inżynierski Omni3D
Słowa kluczowe: PET-G-32, adhezja warstw, warstwa separacyjna, skurcz termiczny, przemysłowe FFF, kalibracja Z-Offset.
1. Kontrola adhezji: PET-G i szkło
Dlaczego warstwa preparatu jest konieczna przy PET-G na szkle?
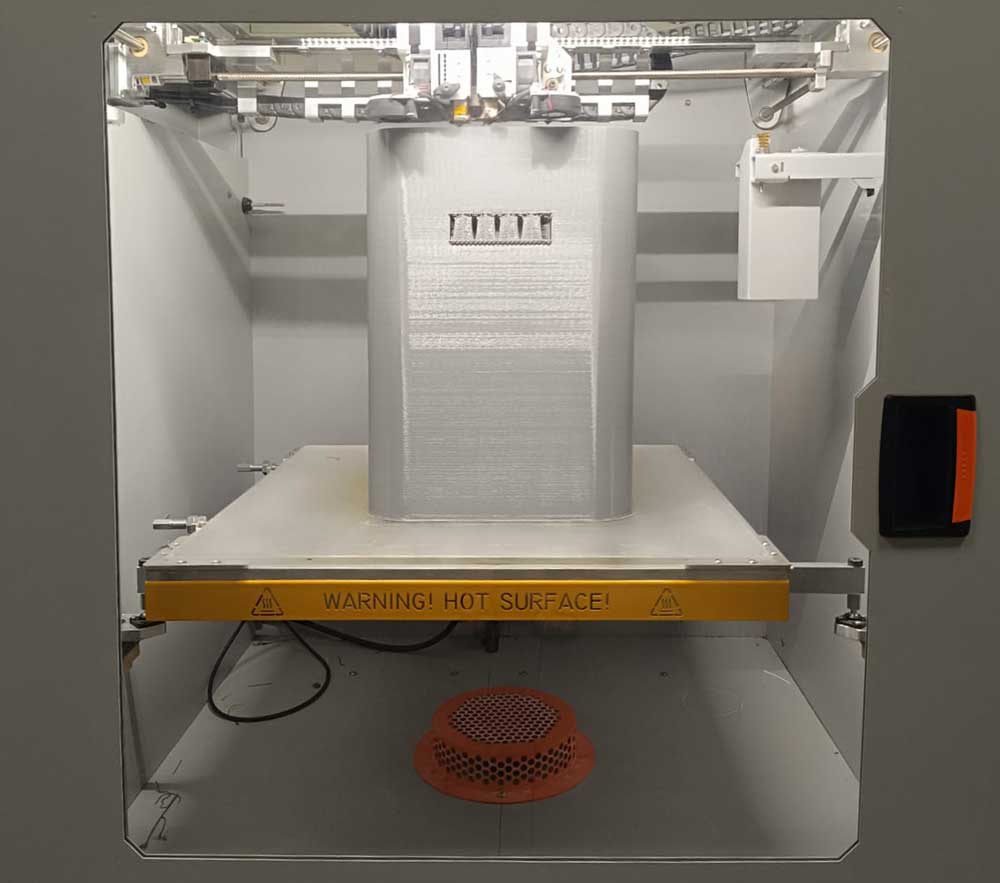
Odpowiedź: PET-G ma bardzo wysokie powinowactwo do szkła borokrzemowego. Brak warstwy separacyjnej może powodować trwałe związanie i wyrywanie fragmentów szkła przy zdejmowaniu. W Omni3D preparat stanowi warstwę separacyjną, a nie wyłącznie promotor adhezji.
Sposób aplikacji:
- Ciągłość powierzchni: Preparat musi tworzyć równomierną barierę.
- Asnare: Nakładaj wyłącznie na zimny stół dla równomiernej warstwy.
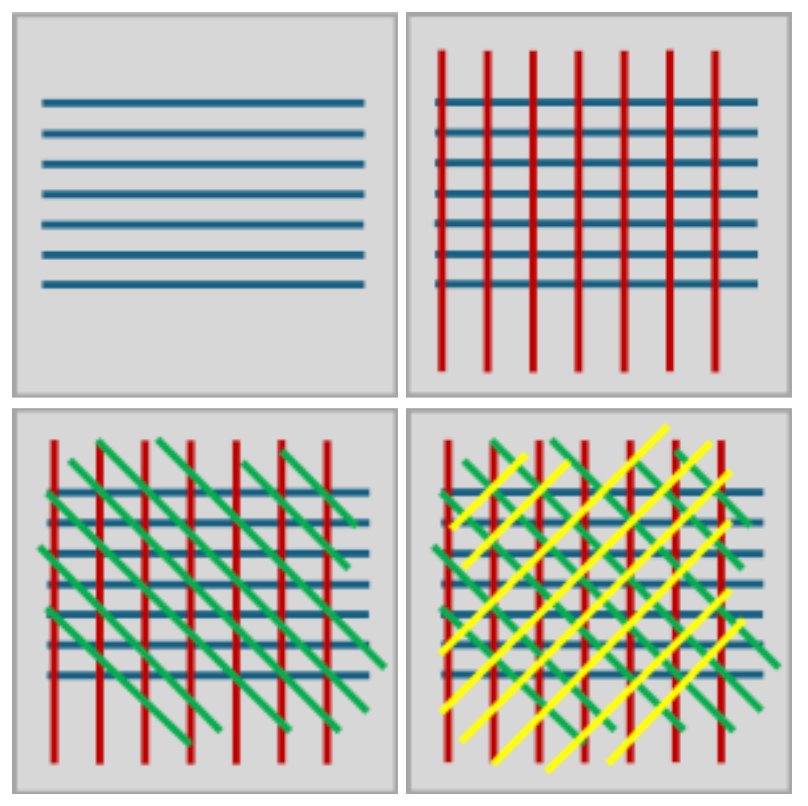
- Technika: Nakładaj krzyżowo — pionowo, poziomo i ukośnie — bez odsłoniętych miejsc szkła.
2. Zalecane parametry termiczne PET-G-32
Precyzyjna regulacja przemysłowych drukarek Omni3D ogranicza naprężenia i zapewnia dokładność.
| Parametr | Zalecana wartość | Uwagi techniczne |
| Dysza | 245°C | Przepływ zoptymalizowany dla mieszanki Omni3D PET-G-32. |
| Platforma (stół) | 80°C | Ustaw powyżej temperatury zeszklenia ($T_g$) dla stabilności. |
| Komora | 45°C | Kluczowe dla ograniczenia skurczu dużych części. |
Uwaga: filamenty innych producentów mogą wymagać korekty ±10°C zależnie od czystości polimeru.
3. Pierwsza warstwa i Z-Offset
Jak zapobiec zbyt mocnemu związaniu PET-G ze stołem?
Zalecamy nieco zwiększyć Z-Offset, gdy ścieżka pierwszej warstwy jest zbyt płaska lub szeroka. PET-G nie wymaga silnego dociskania jak PLA. Nadmierne spłaszczenie utrudnia zdejmowanie i grozi uszkodzeniem stołu.
4. Chłodzenie i funkcja „Cooldown”
Dlaczego nie zdejmować gorącego PET-G?
Zdejmowanie przed wyrównaniem temperatury wnętrza i powierzchni może odkształcić model lub uszkodzić stół. Nigdy nie używaj siły ani szpatułki do podważania gorącego PET-G na szkle.
Automatyzacja Omni TECH+: W zakładce „Cooling” ustaw Setpoint na 45°C przez 90 minut.
- Rezultat: Kontrolowane warunki pozwalają stopniowo zmniejszać naprężenia i stabilizować strukturę. Część równomiernie osiąga temperaturę otoczenia przed zwolnieniem blokad komory.
5. Zaawansowane zdejmowanie części
- Warstwy raft: Dla dużej podstawy zalecamy raft z HIPS lub PLA, który oddziela PET-G od szkła.
- Separacja wodą: Jeśli część pozostaje przyklejona po chłodzeniu, zdejmij szkło i zanurz lub opłucz podstawę wodą. Rozpuści ona rozpuszczalne składniki preparatu, umożliwiając bezpieczne oddzielenie.
Podsumowanie techniczne
PET-G wymaga cierpliwego chłodzenia. Szpatułka w systemie Omni3D służy do czyszczenia pozostałości podpór, a nie podważania części.
Wybierz ASNARE i wyeliminuj problemy z adhezją w produkcji.