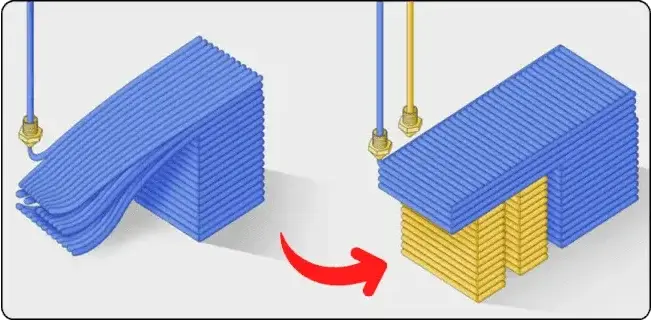
Wytwarzanie złożonych geometrii i drobnych detali często wymaga struktur podporowych. To tymczasowe rusztowania podtrzymujące filament tam, gdzie nie ma pod nim materiału. Klasycznym przykładem jest litera „T” drukowana pionowo: bez podpory górna belka opadnie, a wydruk się nie powiedzie. Podpory umożliwiają druk przewieszeń, mostów i skomplikowanych wnęk wewnętrznych. Wymagają jednak późniejszego usunięcia, które wykonane nieprawidłowo może pogorszyć jakość powierzchni i dokładność wymiarową. Ten przewodnik dla doświadczonych użytkowników Omni3D przedstawia dobre praktyki stosowania podpór przy wytwarzaniu funkcjonalnych części końcowych dla przemysłu. Wykorzystując doświadczenia liderów branży i naszą wiedzę, przejdziemy od projektu CAD przez precyzyjny druk po sprawne usuwanie podpór i dobór narzędzi. Udostępniamy również listy kontrolne do wydruku, które ułatwią organizację pracy.
Dlaczego podpory są potrzebne w przemysłowym druku 3D?
Zanim przejdziemy do dobrych praktyk, warto zrozumieć, dlaczego podpory są często niezbędne w wydrukach 3D klasy przemysłowej:
- Podparcie przewieszeń: Zapobiega zapadaniu się elementów skierowanych w dół pod własnym ciężarem podczas druku.
- Podparcie mostów: Zapewnia podstawę przy drukowaniu poziomych odcinków między dwoma punktami.
- Stabilizacja złożonych geometrii: Pomaga zakotwiczyć skomplikowane lub wysokie konstrukcje, ograniczając odkształcenia i przewracanie podczas druku.
- Kontrola temperatury: W przypadku niektórych materiałów i geometrii wspomaga odprowadzanie ciepła i zapobiega deformacjom.
Dobre praktyki: przewodnik krok po kroku
1. Projektowanie CAD z myślą o optymalnych podporach:
Sprawne zarządzanie podporami zaczyna się od przemyślanych decyzji w programie CAD. Podpory są użyteczne, ale mają swoje ograniczenia. Zużywają filament, wydłużają druk i bywają trudne do usunięcia. Często można ich uniknąć, zmieniając orientację modelu na stole, dzieląc go na części lub modyfikując geometrię, aby wyeliminować duże przewieszenia. Niewielka zmiana projektu może całkowicie usunąć potrzebę podpór bez wpływu na funkcję części.
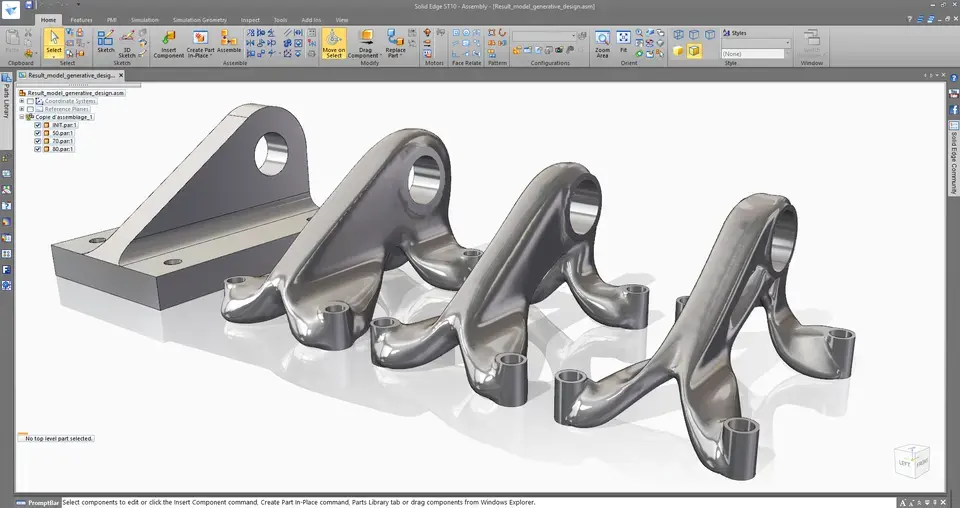
- Ograniczaj kąty przewieszeń: Dąż do geometrii samonośnej, zwykle o kącie 45 stopni lub mniejszym względem platformy roboczej. Fazowania i niewielkie pochylenia mogą znacznie zmniejszyć zakres potrzebnych podpór.
- Przemyśl orientację części: Ustaw model tak, aby ograniczyć powierzchnię i zasięg przewieszeń wymagających podparcia. Uwzględnij funkcję części: priorytetem jest wytrzymałość w krytycznych kierunkach, a jednocześnie jak najmniej podpór na powierzchniach istotnych wizualnie.
- Projektuj elementy samonośne: Wbudowane żebra i wzmocnienia mogą zapewniać podparcie wewnętrzne i ograniczać potrzebę dodatkowych struktur.
- Zaplanuj punkty styku podpór: Umieszczaj je na powierzchniach mniej istotnych lub łatwo dostępnych. Uwzględnij możliwość koncentracji naprężeń podczas usuwania.
- Świadomie korzystaj z narzędzi generowania podpór: Większość slicerów, czyli programów przygotowujących plik do druku, analizuje model i automatycznie dodaje podpory. Warto przetestować różne ustawienia:
- Kąt generowania podpór: Ustaw minimalny kąt wymagający podparcia.
- Gęstość podpór: Mniejsza gęstość oszczędza materiał i ułatwia usuwanie, ale może osłabiać podparcie ciężkich przewieszeń.
- Wzór podpór: Wzory prostoliniowe, trójkątne czy gyroidalne różnią się wytrzymałością i łatwością usuwania. Dobierz odpowiedni kompromis do materiału oraz geometrii.
- Szczelina i warstwa styku podpory: Niewielki odstęp między podporą a częścią ułatwia rozdzielenie. Dobór tej odległości, często zależny od materiału, ma kluczowe znaczenie dla uniknięcia uszkodzeń.
- Rodzaj i rozmieszczenie podpór: Najczęściej stosuje się pionowe słupki prowadzone od stołu. Niektóre slicery oferują podpory drzewiaste: rozgałęzione struktury dotykające tylko kluczowych obszarów. Zwykle łatwiej je usunąć i pozostawiają mniej śladów. Zależnie od ustawień podpory mogą powstawać wszędzie lub wyłącznie od stołu. Warto to kontrolować, ponieważ podpory wewnętrzne bywają bardzo trudne do usunięcia i mogą pogorszyć jakość powierzchni.
2. Precyzyjny druk 3D z podporami:
Sam proces drukowania znacząco wpływa na łatwość i skuteczność późniejszego usuwania podpór.
- Dbaj o kalibrację drukarki: Dobrze skalibrowana drukarka Omni3D zapewnia równomierną ekstruzję i zespolenie warstw, niezbędne do przewidywalnego zachowania podpór.
- Optymalizuj parametry druku: Dostosuj prędkość, wysokość warstwy i ekstruzję do zaleceń producenta materiału oraz wymagań części. Niewłaściwe ustawienia mogą powodować zbyt silne połączenie podpór z modelem.
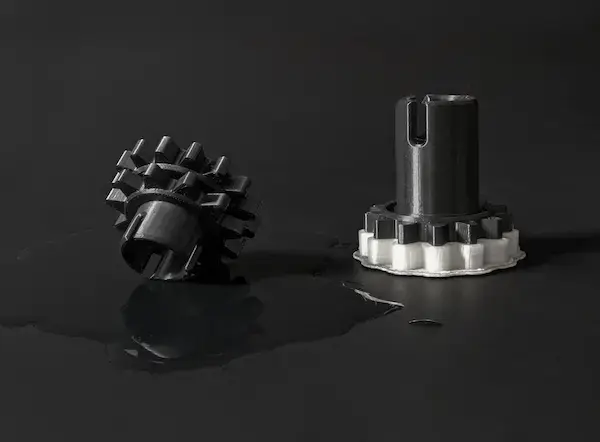
- Dobierz materiał podporowy w systemach z dwoma ekstruderami: W drukarce Omni3D z dwoma ekstruderami rozważ materiały rozpuszczalne. Ułatwiają usuwanie podpór bez ręcznego odrywania. Sprawdź zgodność materiału modelowego i podporowego.
- Monitoruj druk: Obserwuj pierwsze warstwy podpór i ich przyczepność do stołu. Problemy na tym etapie mogą prowadzić do uszkodzenia podpór podczas druku.
3. Sprawne i bezpieczne usuwanie podpór:
Ten etap wymaga cierpliwości, odpowiednich narzędzi i systematycznego podejścia.
- Poczekaj na ostygnięcie części: Pozwól wydrukowi całkowicie ostygnąć w komorze oraz po zdjęciu ze stołu. Usuwanie podpór z ciepłego modelu może powodować deformacje lub pęknięcia, szczególnie przy miękkich materiałach.
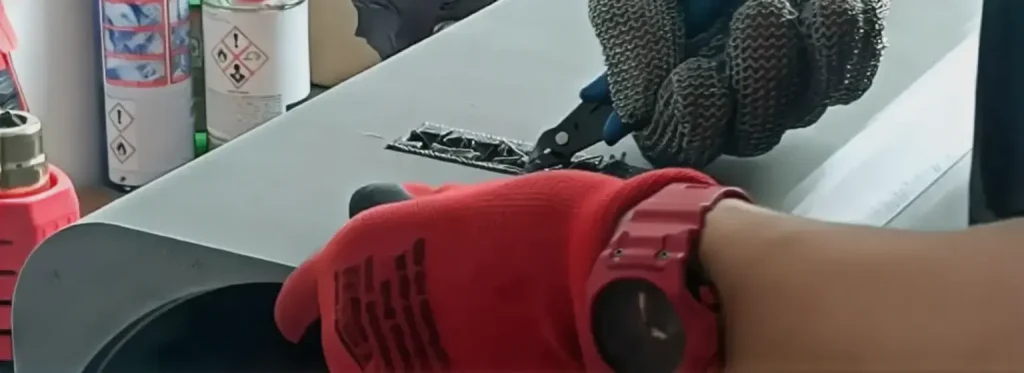
- Zacznij od większych fragmentów: Jeśli to możliwe, delikatnie odłam większe sekcje ręcznie. Stosuj powolny, równomierny nacisk, aby nie obciążać samej części.
- Korzystaj z odpowiednich narzędzi: Specjalistyczne narzędzia ułatwiają czyste i precyzyjne usuwanie podpór.
- Obcinaki i cęgi do cięcia na płasko: Sprawdzają się przy odcinaniu cienkich elementów podpór blisko powierzchni części. Wybierz dobrej jakości narzędzia z ostrymi, skośnymi ostrzami.
- Skrobaki i szpachelki: Ułatwiają delikatne podważanie podstaw podpór. Narzędzia z tworzywa lub miękkiego metalu ograniczają ryzyko zarysowania części.
- Szczypce wydłużone: Pozwalają chwytać i odkręcać drobne lub skomplikowane elementy podpór.
- Narzędzia obrotowe z drobnymi końcówkami: Małe frezy lub końcówki szlifierskie ułatwiają precyzyjne usuwanie w ciasnych miejscach. Pracuj ostrożnie i na niskich obrotach, aby nie uszkodzić części.
- Opalarka – z najwyższą ostrożnością: Delikatne podgrzanie może czasem zmiękczyć materiał podporowy i ułatwić usuwanie. Wiąże się jednak z dużym ryzykiem deformacji modelu. Stosuj tę metodę tylko po dokładnym poznaniu procesu i próbach na nieistotnych obszarach.
- Pracuj metodycznie: Usuwaj podpory warstwa po warstwie lub sekcja po sekcji, bez pośpiechu i z kontrolą punktów styku.
- Uwzględnij trudno dostępne miejsca: Korzystaj ze specjalistycznych narzędzi albo już na etapie CAD zaprojektuj w podporach elementy pomocnicze, które będzie można łatwo odłamać.
- Rozpuszczanie podpór w druku z dwoma ekstruderami: Zanurz część w odpowiednim roztworze na czas zalecany przez producenta materiału podporowego. Przy pracy z rozpuszczalnikami zapewnij wentylację i przestrzegaj zasad bezpieczeństwa. Delikatne mieszanie może przyspieszyć proces. Po rozpuszczeniu podpór dokładnie opłucz część czystą wodą.
4. Obróbka końcowa dla gładkiej powierzchni:
Nawet po starannym usunięciu podpór mogą pozostać drobne ślady lub wypustki. Obróbka końcowa pomaga poprawić jakość powierzchni:
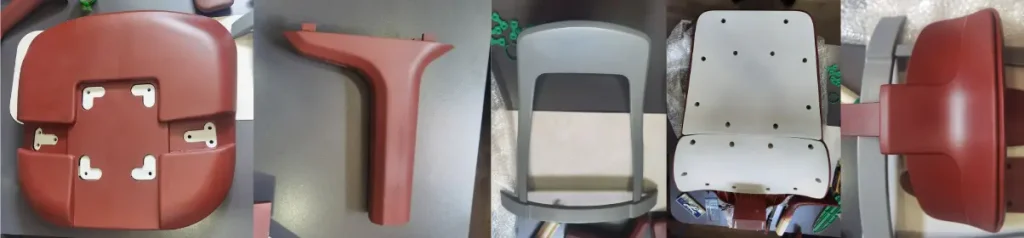
- Szlifowanie: Użyj drobnoziarnistego papieru ściernego do wygładzenia śladów po podporach. Stopniowo przechodź do coraz drobniejszej gradacji, aby uzyskać gładkie wykończenie.
- Piłowanie: Małe pilniki ułatwiają usunięcie pozostałych wypustek i dopracowanie krawędzi w miejscach styku podpór.
- Wygładzanie chemiczne – zależnie od materiału: W przypadku niektórych materiałów, np. ABS, wygładzanie oparami może ograniczyć widoczność śladów. Wymaga jednak specjalistycznego wyposażenia i przestrzegania zasad bezpieczeństwa.
Materiały podporowe Omni3D
Nasza oferta materiałów przemysłowych została opracowana do bezproblemowej współpracy z drukarkami Omni3D.
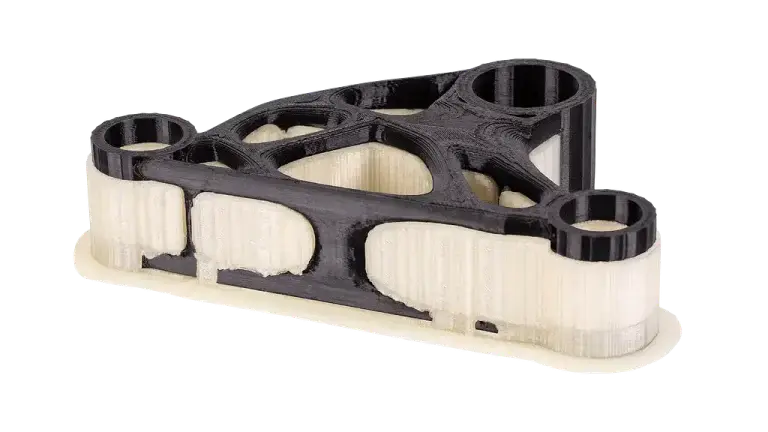
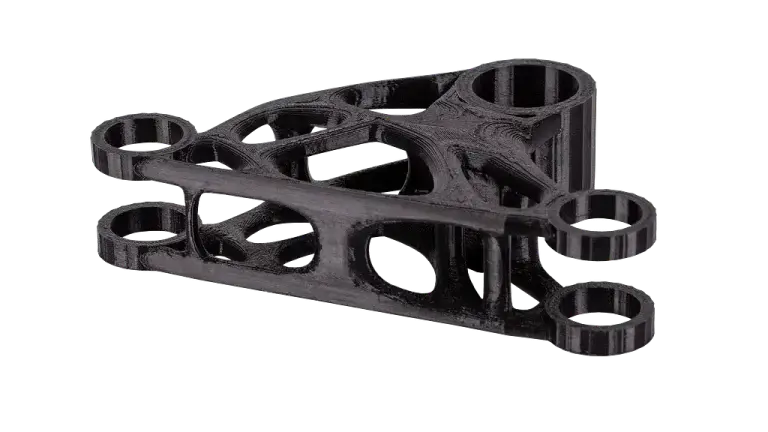
Oferujemy materiały podporowe dopasowane do różnych polimerów konstrukcyjnych i wysokowydajnych, zapewniające zgodność oraz łatwe usuwanie. Więcej informacji o materiałach i zastosowaniach znajdziesz w naszym sklepie internetowym.
Bezpieczeństwo przede wszystkim!
Podczas usuwania podpór zawsze dbaj o bezpieczeństwo. Stosuj odpowiednie środki ochrony indywidualnej, takie jak okulary i rękawice, chroniące przed ostrymi narzędziami oraz odłamkami. Przy użyciu chemikaliów lub opalarki zapewnij właściwą wentylację.
Skuteczne zarządzanie podporami w produkcji przemysłowej
Sprawne zarządzanie podporami to kluczowa umiejętność w przemysłowym druku 3D. Łącząc przemyślane projektowanie CAD, precyzyjne drukowanie, staranne usuwanie podpór i odpowiednią obróbkę końcową, możesz stale uzyskiwać wysokiej jakości funkcjonalne części o dobrej powierzchni oraz dokładności wymiarowej na systemach Omni3D. Liczą się doświadczenie i znajomość materiałów. Testuj ustawienia podpór i sposoby ich usuwania, aby znaleźć rozwiązania najlepiej dopasowane do swojego zastosowania.
Pobierz listy kontrolne do pracy z podporami
Chcesz usprawnić proces produkcji? Skontaktuj się z zespołem sprzedaży Omni3D, poznaj nasze rozwiązania i otrzymaj ofertę dopasowaną do swoich potrzeb.