Studium przypadku: Common S.A. (energetyka)
Dokładność wymiarowa części końcowych
Druk kojarzy się z prototypami. Ten projekt pokazuje produkcję części końcowych w 3D, gdzie dokładność i powtarzalność są niezbędne.
Wyzwanie
Common S.A. to polska firma z 35-letnim doświadczeniem w przemysłowych systemach pomiaru gazu spełniających standardy branżowe i wymagania precyzji.
Oczekiwania klientów i wymagania środowiskowe skłoniły do ograniczenia hałasu gazomierzy rotorowych. Rozwiązanie miało też umożliwić ochronę patentową i nowe rynki.
Liczne iteracje wymagały metody zapewniającej:
- tanie opracowanie złożonych prototypów,
- dokładność poniżej 0,1 mm oraz
- geometrię niewykonalną tradycyjną obróbką.
Dwie cechy wykluczały standardowe metody:
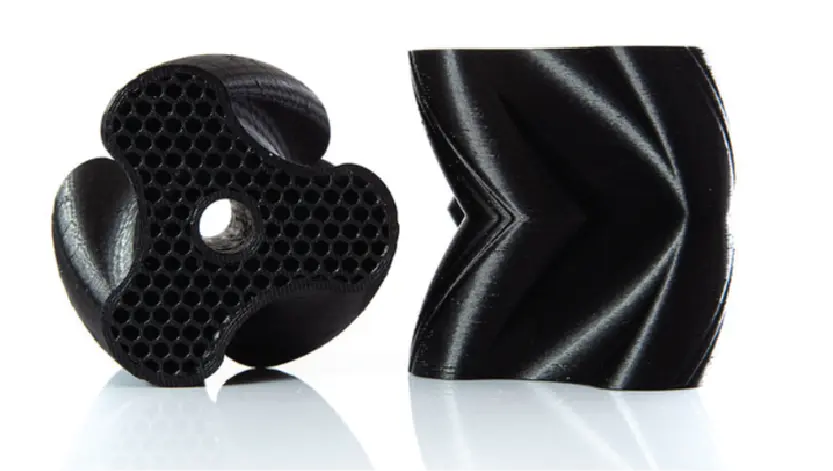
- zewnętrzny profil cykloidalny trudny w obróbce,
- wewnętrzna ażurowa struktura plastra miodu.
Zastosowanie
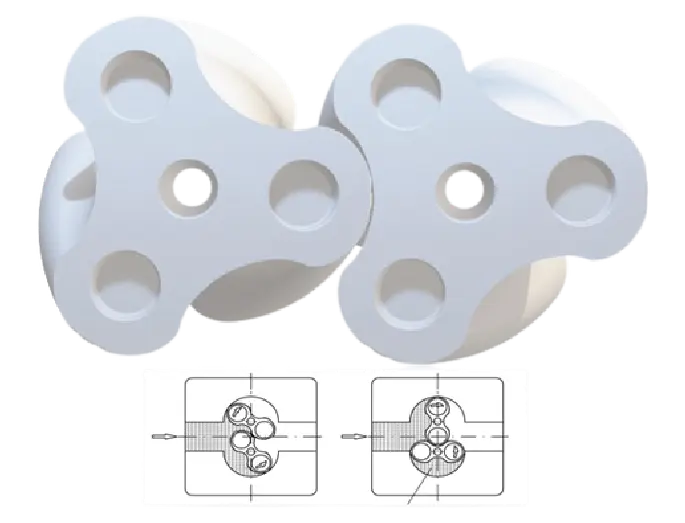
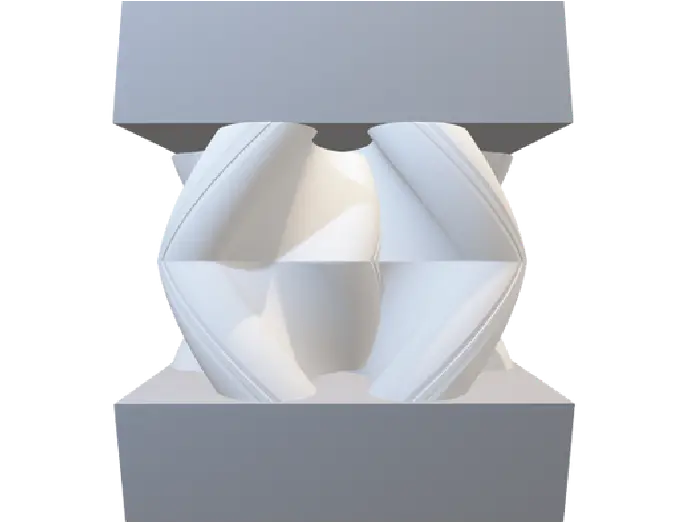
Common opracował cichy, bezpulsacyjny gazomierz rotorowy o wysokich parametrach metrologicznych. Para skręconych śrubowo wirników pracuje w zamkniętej komorze, eliminując siły osiowe na wałach i wspierając trwałość.
Pozostało wytwarzanie. Geometria i dokładność sprawiły, że druk 3D był jedyną wykonalną metodą tego projektu.
Wybrano FDM pod warunkiem powtarzalnego uzyskania:
- odwzorowania powierzchni poniżej 0,1 mm,
- równoległości płaszczyzn poniżej 0,05 mm,
- kontrolowanych odchyłek całej powierzchni, nie tylko wymiarów XYZ.
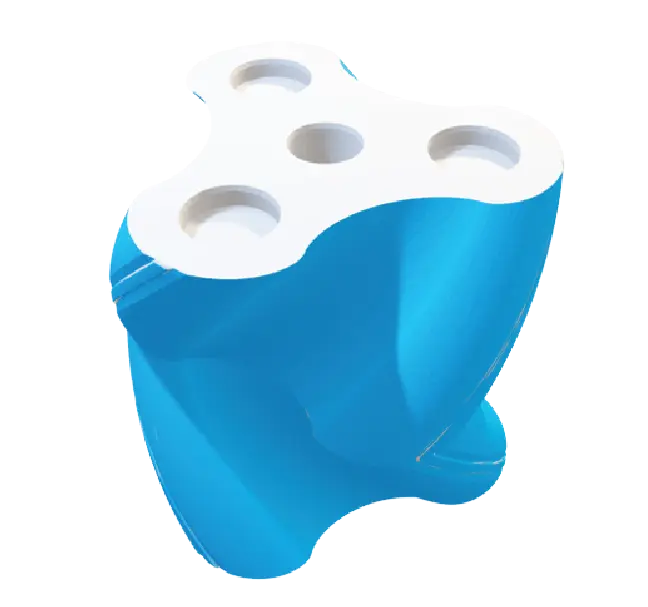
Wymagania geometrii i tolerancji
Luzy i ruch bez kontaktu
- Wirniki nie stykają się, zachowując luz 0,1 mm między częściami.
- Górna i dolna obudowa zachowują luz 0,1 mm względem wirników.
Ustawienie i granice odchyłek
- Powierzchnie górna i dolna są prostopadłe do osi centralnej.
- Odchylenie powierzchni względem osi nie przekracza 0,08 mm.
- Otwory ustalające wymagają dokładności 0,05 mm.
Rozwiązanie: kalibracja Factory 2.0 NET (Omni TECH)
Po testach maszyn i wydruków wiodących producentów wybrano Factory 2.0 NET (Omni TECH) z precyzyjnymi osiami oraz bezluzowymi napędami śrubowymi.
Opracowano dedykowany wydruk testowy i proces kalibracji dla wymagań wirnika.
Systemy Factory 2.0 NET (Omni TECH) wykorzystane w projekcie
Wyposażenie Factory 2.0 NET (Omni TECH):
- automatyczna regulacja prostopadłości osi X i Y,
- automatyczne poziomowanie stołu,
- precyzyjne osie z napędami śrubowymi.
Krzysztof Kardach, technolog Omni3D, podkreśla, że dokładność obejmuje kontrolę całej powierzchni, nie tylko liniowe wymiary XYZ.
Dlaczego PETG ESD jest ważny w pomiarze gazu
Do wirników wybrano PETG ESD.
Powodem były bezpieczeństwo i niezawodność przy gazach palnych:
- urządzenia muszą ograniczać wyładowania elektrostatyczne i ryzyko wybuchu,
- dodatki ESD rozpraszają ładunek i pomagają zapobiegać wyładowaniom,
- wysoka udarność wspiera trwałość.
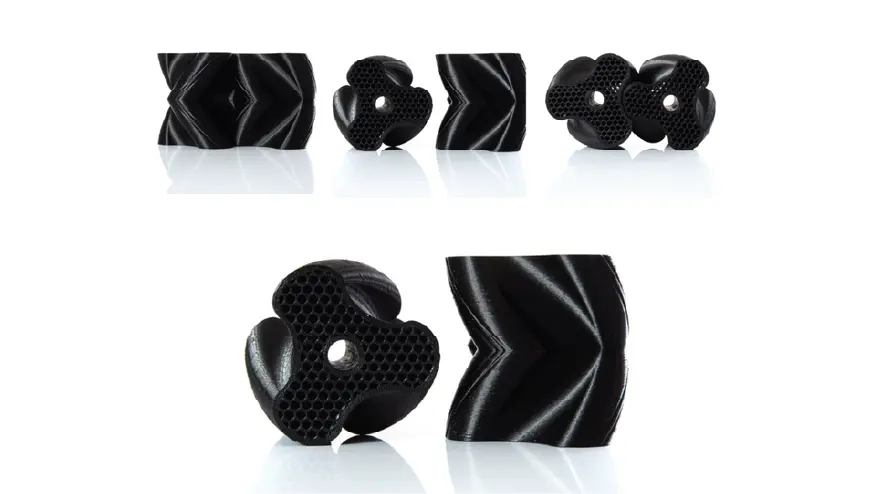
Zoptymalizowany kod umożliwił druk wirnika w mniej niż 4 godziny.
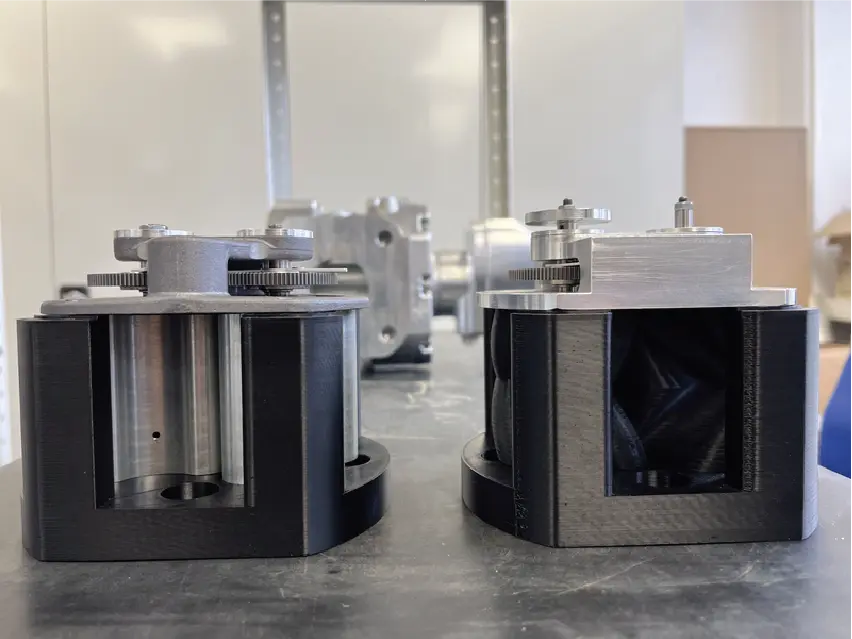
Rezultaty
Projekt umożliwił:
- szybką produkcję precyzyjnych wirników PETG ESD,
- obniżenie kosztu produkcji 5 razy,
- produkcję seryjną na wielu systemach Omni3D.
Prace wspierały zgłoszenie do Europejskiego Urzędu Patentowego, skutkując 10-letnią ochroną patentową urządzeń.
CGR-05 otrzymał medal na XII Targach Techniki Gazowniczej EXPO-GAS 2023.
Trwają prace nad pomiarem gazu pod wysokim ciśnieniem.
Klient kupił kolejne Factory 2.0 NET (Omni TECH), tworząc stacjonarną farmę.
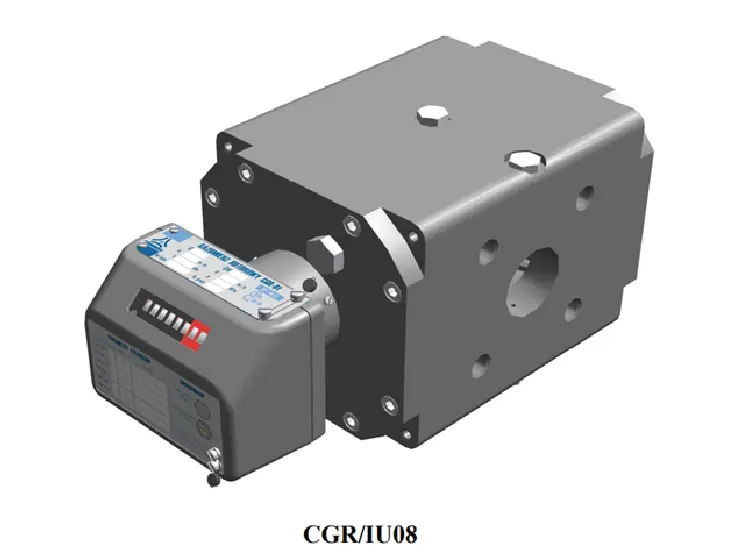
Zestawienie techniczne
| Pozycja | Wartość |
|---|---|
| Branża | Energetyka |
| Klient | Common S.A. |
| Część | Wirnik bezpulsacyjnego gazomierza rotorowego CGR-05 |
| Kategoria | Części końcowe |
| Technologia | FDM |
| Materiał | PETG ESD (ESD-PETG) |
| Czas druku | Poniżej 4 godzin na wirnik |
| Kluczowe luzy | 0,1 mm między wirnikami; 0,1 mm do obudowy |
| Cele dokładności | <0,1 mm dokładności wymiarowej; <0,05 mm równoległości płaszczyzn; 0,08 mm maks. odchyłki powierzchni; 0,05 mm pozycjonowania otworów |
| Drukarka | Factory 2.0 NET (Omni TECH) |
Wnioski praktyczne
- Dokładność i powtarzalność pomiarowych części gazowych oceniaj na całej powierzchni, nie tylko osiach.
- FDM umożliwia profile cykloidalne i wewnętrzne struktury ażurowe.
- Materiały ESD mogą być wymaganiem funkcjonalnym w gazach palnych.
- Mechanika i automatyzacja pomagają, lecz kalibracja jest równie istotna.
Najczęściej zadawane pytania
Co daje FDM przy wirniku CGR-05?
Złożoną geometrię i dokładność trudno osiągalną ekonomicznie obróbką, zwłaszcza przy licznych iteracjach.
Dlaczego PETG ESD?
Rozprasza ładunek, ogranicza wyładowania i zapewnia udarność, ważne przy gazach palnych.
Jakie tolerancje były wymagane?
Luzy 0,1 mm, otwory 0,05 mm, powierzchnia do 0,08 mm względem osi i dokładność poniżej 0,1 mm.
Jak szybko powstaje wirnik?
Poniżej 4 godzin dzięki zoptymalizowanemu kodowi.
Jaki był efekt biznesowy?
Szybsza produkcja, pięciokrotnie niższe koszty, produkcja seryjna, wsparcie ochrony patentowej i uznanie branży.