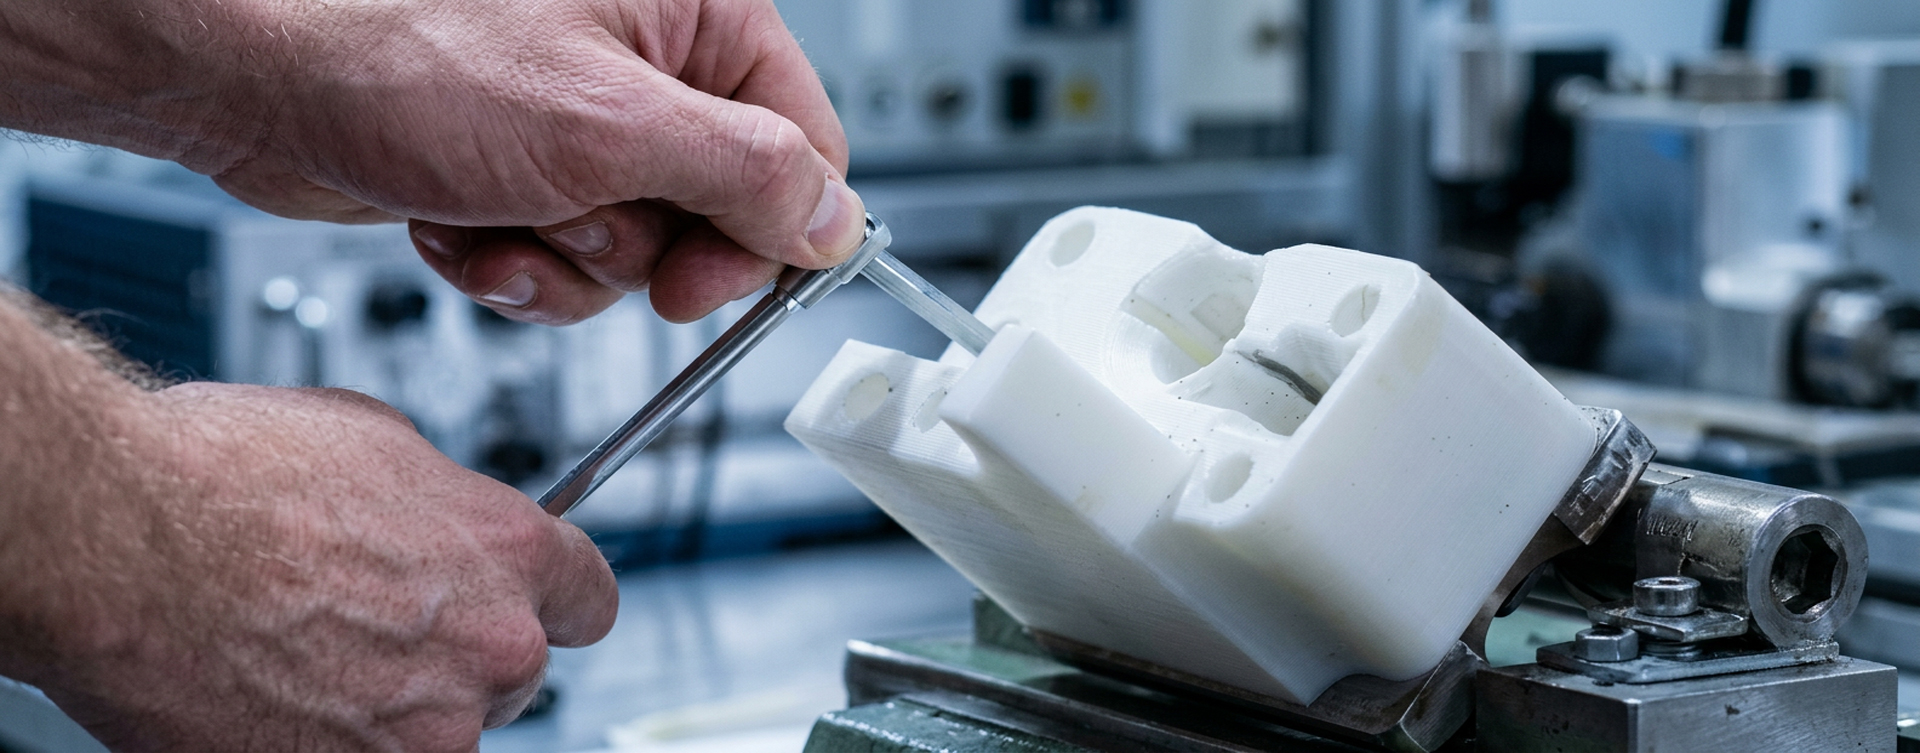
Przyrządy i uchwyty drukowane w 3D mogą usprawniać montaż, kontrolę jakości i prace konserwacyjne, pod warunkiem że są projektowane z uwzględnieniem warunków ich użytkowania. Kluczowe znaczenie mają kierunek działania obciążeń, dobór gatunku materiału, odporność na temperaturę, powierzchnie styku oraz kontrole, które należy przeprowadzić przed dopuszczeniem narzędzia do produkcji.
W przemysłowym druku metodą osadzania topionego materiału (FFF, ang. fused filament fabrication), czyli procesie ekstruzji materiału, wybór polimeru to tylko jedna część pracy. Przyrząd montażowy wzmocniony włóknem węglowym i taca montażowa w wersji ESD rozwiązują zupełnie inne problemy. Każde z tych zastosowań wymaga własnych kryteriów projektowych i produkcyjnych.
Poniższe pięć zasad stanowi praktyczny punkt wyjścia do oceny oprzyrządowania polimerowego z Omni3D.
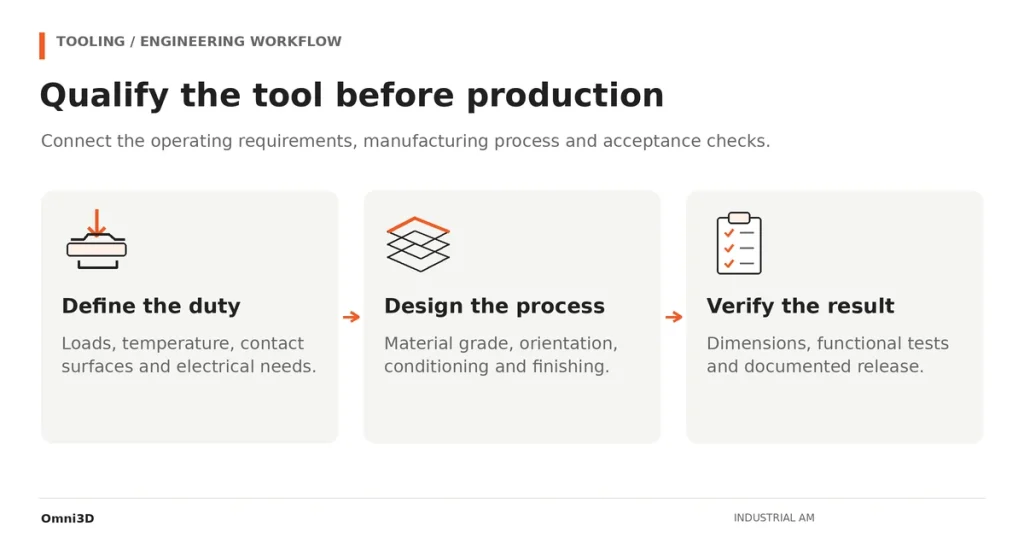
Określ warunki pracy drukowanych 3D przyrządów i uchwytów montażowych
Zacznij od operacji, jaką ma wykonywać narzędzie. Określ, co ono pozycjonuje, podpiera lub mocuje, a następnie zapisz działające siły, punkty styku i dopuszczalne przemieszczenia. Uchwyt może pozostać nieuszkodzony i mimo to nie nadawać się do użytku, jeśli ugnie się na tyle, że element wyjdzie z właściwego położenia.
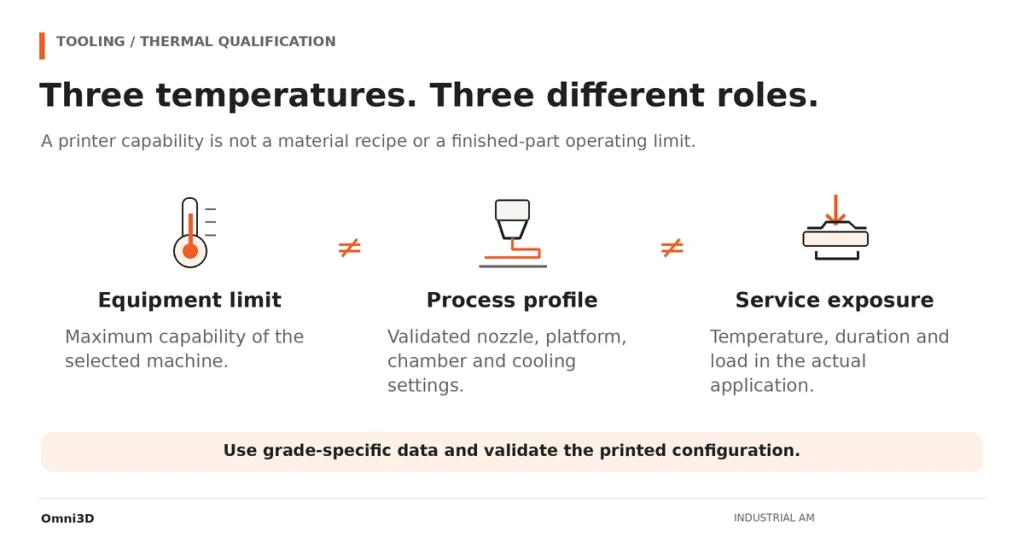
Document continuous loads separately from short peaks. Include exposure to cleaning agents, oils, heat and repeated handling. For heated operations, record both the temperature and exposure duration rather than relying on a single maximum value.
Na podstawie tych wymagań stwórz krótką listę materiałów z portfolio polimerów inżynieryjnych Omni3D. CF PA-12 może być kandydatem tam, gdzie istotne są sztywność i masa, natomiast ABS ESD spełnia dodatkowe wymaganie elektryczne. Polimery wysokotemperaturowe warto rozważyć wtedy, gdy warunki pracy uzasadniają trudniejszy proces przetwórstwa.
| Wymaganie dotyczące oprzyrządowania | Pytanie projektowe | Dane do zebrania |
|---|---|---|
| Pozycjonowanie i osiowanie | Jakie przemieszczenie jest dopuszczalne pod obciążeniem? | Pomiary ugięcia i powtarzalności |
| Wielokrotne zamocowywanie | Które obszary podlegają naprężeniom cyklicznym lub pełzaniu? | Reprezentatywne obciążenia i badania wytrzymałości zmęczeniowej |
| Ciepło i środki chemiczne | What temperature, duration and fluids are involved? | Dane specyficzne dla danego gatunku materiału i badania ekspozycyjne |
| Zespoły elektroniczne | Jak uchwyt wpisuje się w program kontroli ESD? | Odpowiednie pomiary elektryczne na gotowym narzędziu |
| Częste przezbrojenia | Które interfejsy ulegają zużyciu lub wymagają regulacji? | Kryteria kontroli i procedury wymiany |
Karta charakterystyki materiału pomaga wstępnie wyselekcjonować kandydatów. Ostateczny wybór powinien uwzględniać konfigurację wydruku oraz rzeczywiste zastosowanie narzędzia.
2. Zaprojektuj ścieżkę przenoszenia obciążeń i orientację wydruku łącznie
Budowa warstwowa sprawia, że orientacja wydruku staje się decyzją inżynierską. Sprawdź, jak główne obciążenia działają względem ułożonych ścieżek materiału i granic między warstwami. Szczególną uwagę zwróć na cienkie szyjki, bosy (nadlewki), ostre narożniki wewnętrzne oraz elementy przenoszące obciążenia wyrywające.
Porównaj różne orientacje przed rozpoczęciem wydruku. Ustawienie, które poprawia ścieżkę przenoszenia obciążeń, może jednocześnie zwiększyć ilość podpór, zasłonić powierzchnię bazującą lub utrudnić obróbkę wykończeniową. Wybierz zrównoważoną konfigurację i zapisz ją jako część definicji narzędzia.
Grubość ścianek, żebra i lokalne wzmocnienia powinny wynikać z przypadku obciążenia. Samo zwiększenie wypełnienia nie zastępuje zaprojektowania konstrukcji nośnej. Podobnie ogólny procentowy spadek wytrzymałości w osi Z nie jest wiarygodną wartością projektową dla każdego polimeru i procesu.
W przypadku przyrządu produkcyjnego zdefiniuj test odbiorczy przed rozpoczęciem wydruku. Może on obejmować kontrolę wymiarową pod obciążeniem, wielokrotne użycie na reprezentatywnym zespole lub uzgodnioną próbę trwałościową. Limity akceptacji powinny wynikać z wymagań operacji produkcyjnej.
3. Kontroluj stan materiału i proces cieplny
Suszenie, przechowywanie i warunki druku należą do planu wytwarzania. Postępuj zgodnie z zaleceniami dostawcy dla konkretnego gatunku materiału, stosując odpowiedni sprzęt do suszenia oraz sposób postępowania z filamentem, który ogranicza pochłanianie wilgoci przed ekstruzją.
Badania nad poliwęglanem drukowanym metodą FFF, opublikowane przez NIST, pokazują, że temperatura otoczenia i wilgoć mogą wpływać na geometrię wydruku oraz jego zachowanie mechaniczne. Potwierdzają one, że środowisko druku należy traktować jako zmienną procesową; ich wyniki nie stanowią jednak uniwersalnej receptury temperaturowej dla innych polimerów.
Określ ustawienia dyszy, platformy i komory jako oddzielne parametry. Maksymalna temperatura komory maszyny opisuje możliwości urządzenia, a nie właściwą wartość zadaną dla każdego filamentu. Uwzględnij instrukcje dotyczące chłodzenia i zdejmowania wydruku, zwłaszcza w przypadku dużych narzędzi lub takich, które są wrażliwe na odkształcenia wymiarowe.
Omni TECH+ to jedna z platform wartych oceny pod kątem udokumentowanych kombinacji materiałów inżynieryjnych, takich jak CF PA-12 i ABS ESD. W przypadku bardziej wymagającego procesu cieplnego należy przed wyborem sprzętu porównać wymagania z konfiguracją danego systemu.
W przypadku gatunków wypełnionych włóknem sprawdź również, czy osprzęt ekstruzyjny nadaje się do materiałów ścierających. Zapisz konfigurację dyszy i uwzględnij kontrole zużycia w planowaniu konserwacji.
4. Stosuj wymienne interfejsy w miejscach, w których narzędzie styka się z obrabianym elementem
Drukowany korpus można połączyć z metalowymi lub polimerowymi wkładkami, aby uzyskać zespół nadający się do serwisowania. Tuleje wiertarskie, wkładki gwintowane, kołki ustalające i wymienne nakładki pozwalają zaprojektować funkcję styku niezależnie od głównej konstrukcji.
Zaplanuj te interfejsy już w CAD. Określ sposób osadzania lub mocowania, dostępną grubość ścianki, odległości od krawędzi oraz wymagania dotyczące kontroli końcowej. Tam, gdzie otwór lub baza wymaga obróbki skrawaniem, wskaż operację wykończeniową i pozostaw naddatek odpowiedni do procesu.
Unikaj stosowania tego samego wcisku lub naddatku na obróbkę dla każdego materiału. Geometria, orientacja wydruku i sposób montażu wpływają na zachowanie się interfejsu.
Takie hybrydowe podejście ułatwia również serwisowanie: wymień zużyty element styku, sprawdź jego gniazdo i przywróć narzędzie do eksploatacji zgodnie z ustaloną procedurą.
5. Zweryfikuj właściwości ESD i zwolnij gotowe narzędzie do użytku
W przypadku oprzyrządowania dla elektroniki oceń gotowy uchwyt w ramach zakładowego programu kontroli ESD (wyładowań elektrostatycznych). Samo oznaczenie filamentu nie określa, jak będzie zachowywać się wydrukowane, zmontowane i uziemione narzędzie.
Wytyczne EOS/ESD Association dotyczące kontroli ładunków elektrostatycznych wyjaśniają znaczenie uziemienia, zasad postępowania z elementami oraz odpowiednich materiałów przewodzących lub rozpraszających. Dobierz właściwą metodę badania i kryteria akceptacji wspólnie z osobą odpowiedzialną za program ESD. Rezystancji powierzchniowej, rezystancji do uziemienia i rezystywności powierzchniowej nie należy traktować jako zamiennych pomiarów.
Zapisz partię materiału, profil druku, orientację, etapy obróbki wykończeniowej i wynik kontroli. Dokonaj ponownej oceny narzędzia, gdy zmiana może wpłynąć na jego funkcję, w tym w przypadku nowej powłoki, wkładki stykowej lub innego gatunku materiału. Zastosowania związane z substancjami łatwopalnymi lub wybuchowymi wymagają odrębnej oceny przydatności, wykraczającej poza kontrolę ESD stosowaną w elektronice.
Oceń koszt na jedno zaakceptowane narzędzie
Porównaj pełną ścieżkę: projektowanie, przygotowanie materiału, druk, podpory, obróbkę wykończeniową, wkładki, kontrolę oraz ewentualne odrzucone wydruki. Korzyść z szybszej zmiany inżynierskiej uwzględniaj tylko wtedy, gdy można ją zmierzyć w odniesieniu do istniejącej operacji.
Przy szerszym wyborze procesu warto zapoznać się z zestawieniem Omni3D porównującym przemysłowy druk FFF, obróbkę CNC i formowanie wtryskowe. Technologię przyrostową warto rozwijać wtedy, gdy spełnia ona wymagania funkcjonalne narzędzia i daje wiarygodną korzyść operacyjną lub ekonomiczną.
Omów swój projekt oprzyrządowania z ekspertem Omni3D. Prześlij model CAD, obciążenia robocze, informacje o narażeniu temperaturowym, ograniczenia materiałowe i wymagania dotyczące kontroli, aby określić kolejny etap kwalifikacji.