W przypadku wytwarzania przyrostowego na potrzeby kolejnictwa zgodność z wymaganiami EN 45545-2 na poziomie HL2 należy rozpatrywać w kontekście badanego materiału, procesu wytwarzania oraz wykończenia powierzchni. Udokumentowany przykład Omni3D obejmuje zastosowanie materiału Omni PC HL2 FR, drukowanie na urządzeniu Omni PRO oraz określony system podkładu i lakieru nawierzchniowego. Badane próbki spełniły wymagania R1, R2, R6, R7 i R17 na poziomach HL1 i HL2 w zgłoszonym zakresie grubości od 2 do 10 mm.
Dla zespołów zajmujących się utrzymaniem, naprawami i remontami (MRO) stanowi to konkretny punkt wyjścia do oceny części zamiennych. W praktyce należy dopasować planowany komponent do dostępnych dowodów potwierdzających jego zgodność, a następnie określić powtarzalny proces produkcji i procedurę odbioru jakościowego.
Co oznacza EN 45545-2 HL2 dla komponentu kolejowego
Norma EN 45545-2:2020+A1:2023 dotyczy właściwości ogniowych materiałów i komponentów stosowanych w pojazdach szynowych. Obejmuje takie aspekty związane z pożarem, jak rozprzestrzenianie się płomienia, emisja dymu oraz wydzielanie toksycznych gazów.
Poziom zagrożenia (HL) i zestaw wymagań należy interpretować łącznie. Przed wyborem polimeru należy ustalić wymagania mające zastosowanie do danego komponentu i miejsca jego montażu, konsultując je z odpowiedzialnym zespołem inżynierii kolejowej. Sama nazwa materiału ani oznaczenie „FR” (ang. flame retardant – trudnopalny) nie stanowią wystarczającego potwierdzenia jego przydatności do konkretnego zastosowania w kolejnictwie.
Na potrzeby projektu MRO już na początku należy określić lokalizację i funkcję części, jej geometrię, grubość oraz docelowe wykończenie powierzchni. Parametry te pozwalają powiązać wybór materiału z dowodami potwierdzającymi jego przydatność do planowanego zastosowania.
Udokumentowana konfiguracja materiału Omni PC HL2 FR
Raport z badań Sychta Laboratory nr SL/Z-098/EN45545-R1/0113a/2025, wersja 4 z dnia 20 października 2025 r., dokumentuje badaną konfigurację obejmującą materiał Omni PC HL2 FR wydrukowany na urządzeniu Omni PRO. Określony system wykończenia powierzchni stanowi integralną część tej konfiguracji.
| Element | Udokumentowana konfiguracja |
|---|---|
| Proces drukowania | Próbki wydrukowane w technologii 3D na urządzeniu Omni PRO |
| Materiał podporowy | Omni PC HL2 FR |
| Podkład gruntujący | Dwuskładnikowy podkład SEEVENAX H/S 113-69 |
| Lakier | ALEXIT Strukturlack 476-21 |
| Zakres zgłaszanych grubości | 2–10 mm |
| Standardowy | EN 45545-2:2020+A1:2023 |
| Zestawy wymagań | R1, R2, R6, R7 i R17 |
| Wymogi dotyczące poziomów zagrożenia spełnione | HL1 i HL2 |
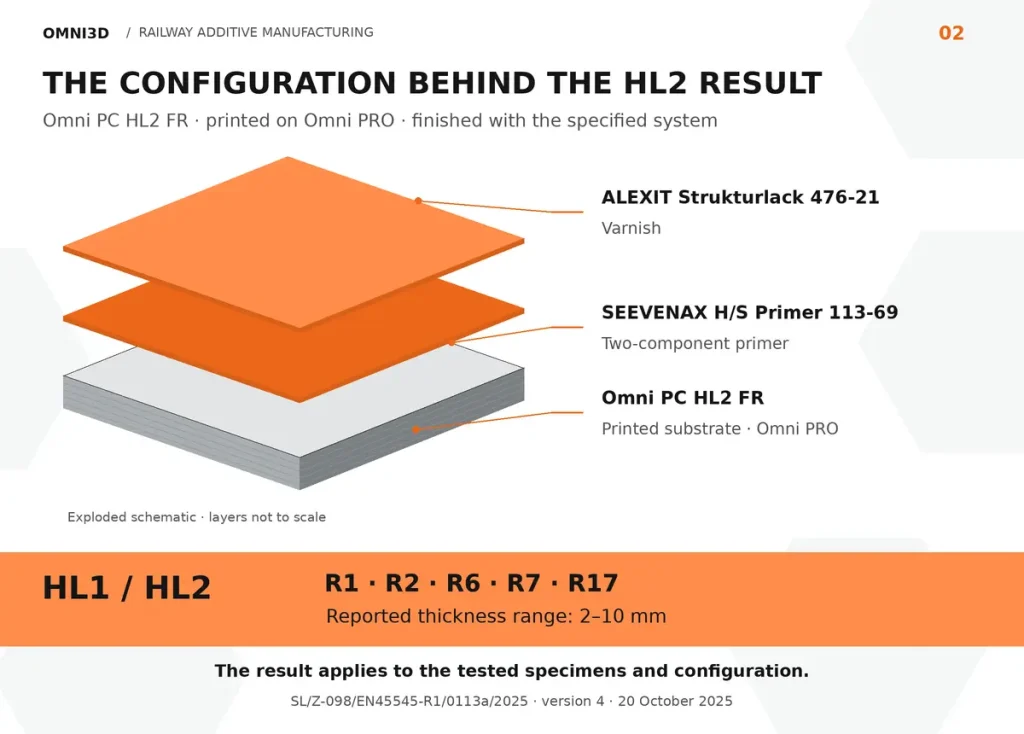
Zakres raportu ogranicza się do przebadanych próbek. Nie stanowi on automatycznego potwierdzenia zgodności innych komponentów, nawet jeśli wykonano je z podobnego materiału lub mają zbliżony wygląd. Wartość raportu polega na udokumentowaniu połączenia warunków drukowania i wykańczania powierzchni, które zespół inżynierski może ocenić pod kątem planowanego zastosowania.
Uwzględnij wykończenie powierzchni w planie kwalifikacji.
W przypadku lakierowanego komponentu kolejowego należy określić kompletny system wykończenia powierzchni przed rozpoczęciem prób produkcyjnych. Udokumentowana konfiguracja Omni3D obejmuje zarówno podkład SEEVENAX, jak i lakier nawierzchniowy ALEXIT. Traktowanie tych materiałów jako zamiennych oznaczałoby odejście od udokumentowanej konfiguracji.
Jeśli panel zamienny wymaga zastosowania połączenia klejowego, szpachli lub innej powłoki, należy uwzględnić tę zmianę w ocenie technicznej. Omówiony raport nie potwierdza kwalifikacji kleju ani zespołu elementów połączonych klejowo.
Istniejące wyniki badań mogą stanowić podstawę do oceny w procesie kwalifikacji. To, czy są wystarczające dla planowanego komponentu, czy też konieczna jest dodatkowa ocena lub przeprowadzenie kolejnych badań, zależy od zastosowania oraz zakresu zaakceptowanego przez odpowiedzialne strony.
Porównuj materiały na podstawie dostępnych dowodów potwierdzających ich zgodność.
Portfolio materiałowe należy oceniać na podstawie dokładnego gatunku materiału i jego dokumentacji. Raport z badań próbki wydrukowanej i wykończonej powierzchniowo, karta danych technicznych materiału (TDS) oraz broszura dotycząca systemu dostarczają różnych rodzajów informacji.
| Materiał | Udokumentowana podstawa | Ocena wniosku |
|---|---|---|
| Omni PC HL2 FR | Przebadana konfiguracja wydruku z wykończeniem powierzchniowym spełniająca wymagania HL1/HL2 dla R1, R2, R6, R7 i R17; zgłoszony zakres grubości: 2–10 mm. | Porównaj planowany komponent z przebadaną konfiguracją obejmującą drukarkę Omni PRO, materiał i system wykończenia powierzchni. |
| Omni ABS Rail EN 45545 | Karta danych technicznych materiału (TDS) wskazuje, że tworzywo ABS V0 może spełniać wymagania R22 i R23 na poziomach HL1 i HL2. | Należy traktować to jako informację dotyczącą samego materiału, a gotowy wydrukowany komponent ocenić oddzielnie. |
| PEI-9085 | Dokumentacja systemów kolejowych Omni3D omawia ten materiał w połączeniu z drukarką Omni PRO HT. | Uzyskaj raport dotyczący dokładnego gatunku materiału i potwierdź obowiązujący zestaw wymagań, poziom zagrożenia oraz konfigurację. |
Jeśli dane zastosowanie wymaga poziomu HL3, należy zażądać dokumentacji potwierdzającej spełnienie wymagań na tym poziomie oraz zgodność z odpowiednim zestawem wymagań. Omówiony powyżej raport dotyczący PC HL2 FR potwierdza wyniki dla poziomów HL1 i HL2, ale nie potwierdza zgodności z HL3.
Możliwości cieplne i dobór procesu.
Aktywnie ogrzewana komora robocza to jeden z parametrów procesu, które należy uwzględnić przy wyborze przemysłowego systemu wytwarzania metodą osadzania topionego filamentu (FFF). Porównaj dostępny zakres temperatur urządzenia z wymaganiami konkretnego materiału i kwalifikowanego procesu wytwarzania.
Obecny model Omni TECH+ osiąga maksymalną temperaturę aktywnie ogrzewanej komory roboczej wynoszącą 80°C. Omni PRO osiąga 140°C, natomiast Omni PRO HT — 220°C. Wartości te określają możliwości urządzeń, a nie temperaturę druku zastosowaną w przywołanym badaniu HL2. Wszystkie trzy systemy można porównać w ramach oferty przemysłowych drukarek 3D Omni3D.
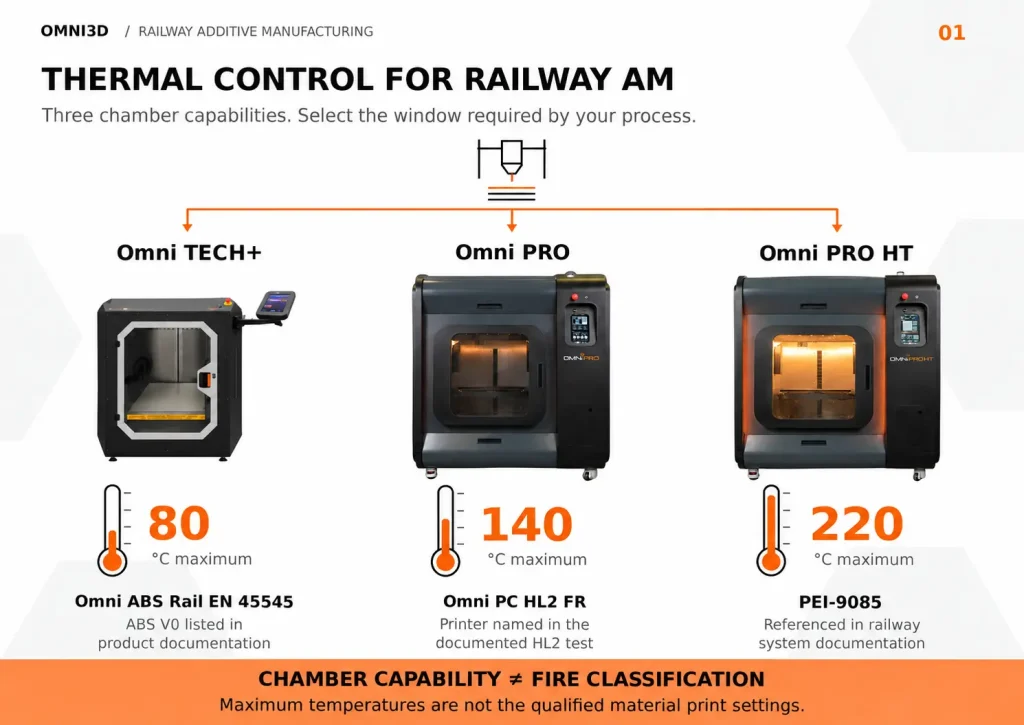
Dokumentacja urządzenia Omni TECH+ wymienia ABS V0 wśród obsługiwanych materiałów. Omni PRO to drukarka wskazana w konfiguracji badawczej PC HL2 FR. Materiał PEI-9085 jest wymieniony w dokumentacji systemów kolejowych w połączeniu z urządzeniem Omni PRO HT. Każde z tych powiązań należy rozpatrywać w granicach zakresu dowodów właściwych dla danej konfiguracji. Wyższa maksymalna temperatura komory roboczej nie stanowi potwierdzenia wyższej klasyfikacji ogniowej.
Opracuj plan kwalifikacji MRO dla konkretnego komponentu.
Osłony wnętrza, panele dostępowe, elementy wyposażenia pasażerskiego i obudowy techniczne to przykładowe komponenty, które można poddać ocenie. Wymagania należy określać na podstawie funkcji danego elementu i miejsca jego montażu. Nie należy przypisywać klasyfikacji R wyłącznie na podstawie ogólnego określenia, takiego jak „panel” lub „wspornik”.
Określ zastosowanie
Udokumentuj lokalizację części, jej wymiary, warunki eksploatacji, obciążenia, interfejsy oraz wykończenie powierzchni. Przed wyborem konfiguracji materiałowej potwierdź obowiązujący poziom zagrożenia i zestaw wymagań.
Udokumentuj konfigurację procesu wytwarzania
Określ dokładny gatunek materiału, drukarkę, zatwierdzone parametry procesu oraz zastosowane produkty do wykończenia powierzchni. Przechowuj odpowiednie raporty wraz ze specyfikacją produkcyjną, aby można było oceniać wszelkie zmiany w odniesieniu do jasno określonej konfiguracji bazowej.
Uzgodnij kryteria odbioru przed rozpoczęciem produkcji.
Oceń, w jakim zakresie wyniki badań mają zastosowanie do planowanego komponentu. Uzgodnij z odpowiedzialnymi zespołami inżynierskimi i jednostkami zatwierdzającymi kontrole wymiarowe i funkcjonalne, wymagania mechaniczne oraz ewentualną potrzebę przeprowadzenia dodatkowej oceny właściwości ogniowych. Udokumentowany wynik badania ogniowego stanowi wsparcie dla tego procesu, ale nie potwierdza wszystkich aspektów przydatności komponentu do eksploatacji.
Omów swoje zastosowanie kolejowe z firmą Omni3D.
Przedstaw docelowy komponent, wymagany poziom zagrożenia i zestaw wymagań, zakres grubości, wykończenie powierzchni oraz planowaną wielkość produkcji. Skonsultuj swoje zastosowanie z firmą Omni3D, aby przeanalizować dobór materiału, konfigurację drukarki i zakres prac walidacyjnych niezbędnych w projekcie MRO dla kolejnictwa.