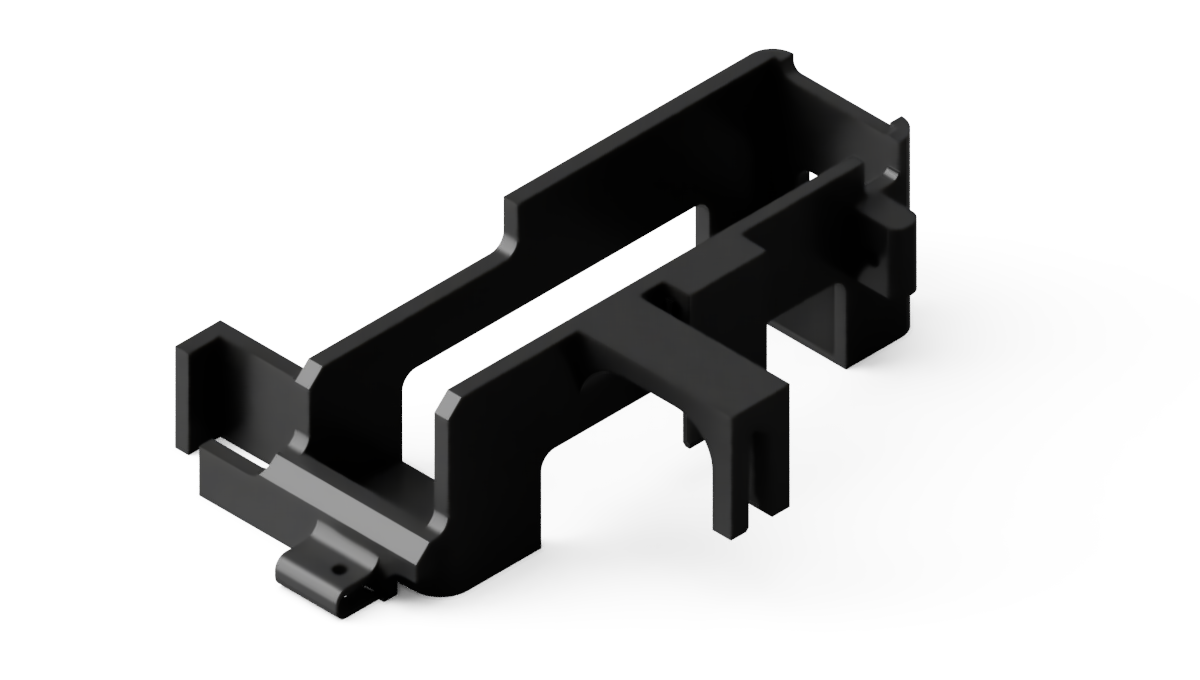
Studium przypadku: Diehl Controls
Zwiększanie wytrzymałości wydruków 3D ogranicza anizotropia FFF, zwłaszcza między warstwami. Podział i orientacja poprawiły trwałość części Diehl Controls w wielu osiach bez istotnej zmiany czasu.
Informacja o źródle: Artykuł opiera się na wewnętrznym studium Omni3D wykonanym przez specjalistę z użyciem sprzętu i zweryfikowanych parametrów firmy.
Podsumowanie
Diehl Controls potrzebował części wytrzymałej w wielu kierunkach. Standardowy wydruk jednoczęściowy pękał na kilka fragmentów po upadku lub niewłaściwej obsłudze.
Podzielono model na sekcje drukowane w orientacjach ograniczających słabość stref krytycznych. Klejenie inżynierskie zwiększyło wytrzymałość słabych punktów bez istotnej zmiany czasu.
Wytrzymałość wydruków: problem anizotropii FFF
Części FFF/FDM są anizotropowe: wytrzymałość zależy od kierunku i może być mniejsza wzdłuż granic warstw.
Problem dotyczy części:
- narażonych na uderzenia i upadki,
- z cienkimi strefami lub małymi przekrojami,
- obciążanych z wielu kierunków.
Ryzyko wiązało się z granicami warstw w małych przekrojach.
Zidentyfikuj słabe punkty przed zmianą procesu
Krok 1: zrównoważ podpory i wytrzymałość
Wybrano orientację równoważącą:
- minimalną liczbę podpór,
- maksymalną wytrzymałość całej części.
Odwrócenie modelu wymagałoby więcej podpór, materiału i czasu.
Krok 2: znajdź słabości na granicach warstw
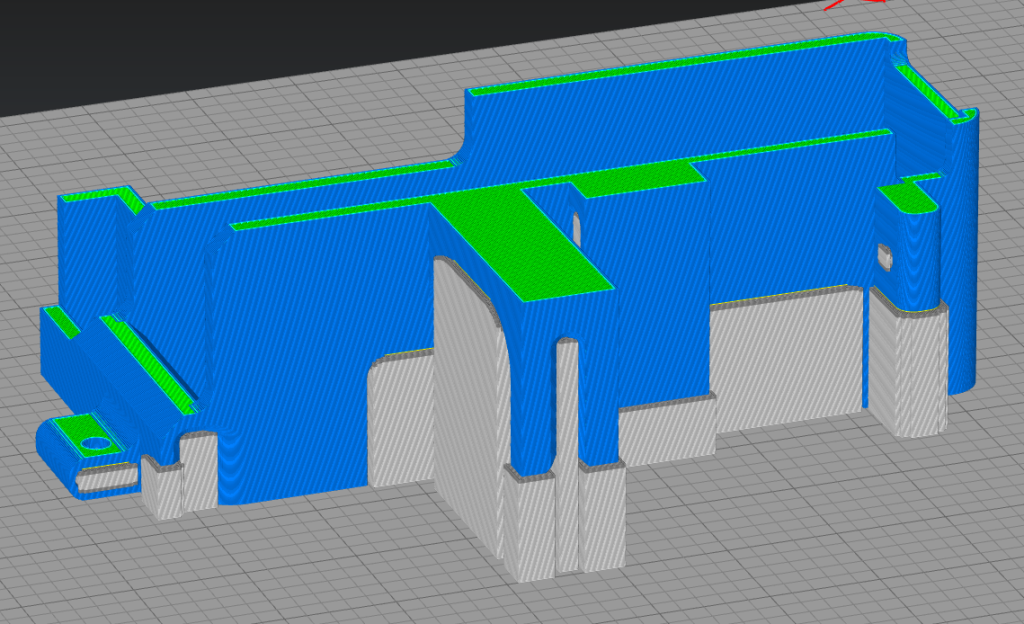
Zoptymalizowana orientacja części na stole.
Nawet rozsądna orientacja całości może osłabiać:
- granice warstw,
- małe przekroje.
To prawdopodobne miejsca awarii i priorytet poprawy.
Zwiększ wytrzymałość przez podział
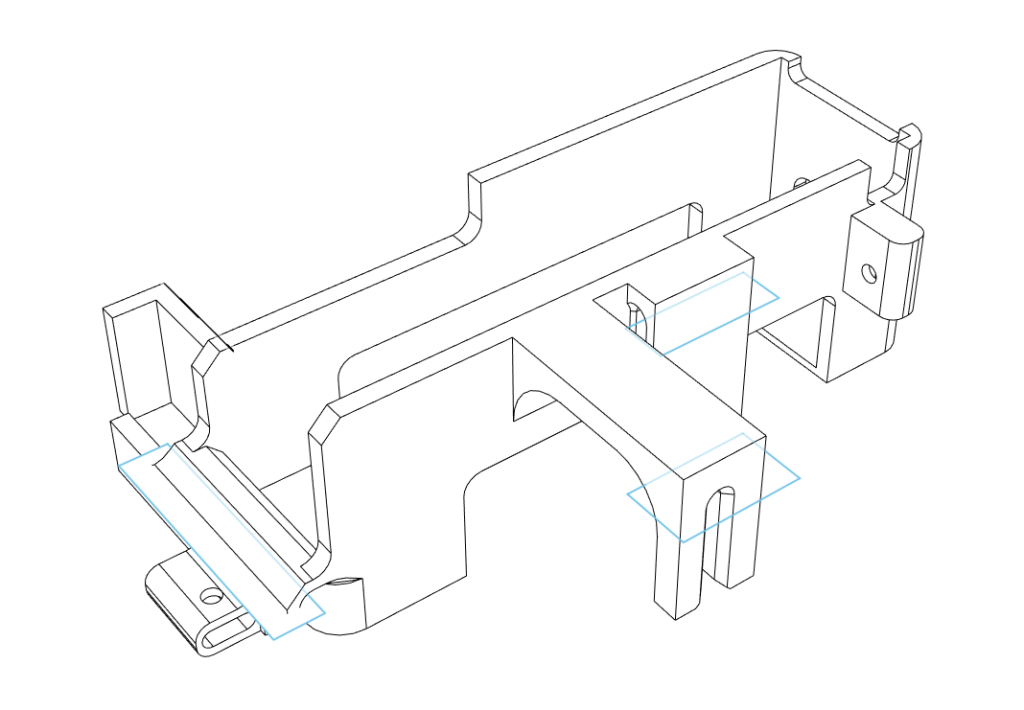
Zamiast całości wydrukowano osobne sekcje.
Dlaczego podział sprawdził się tutaj
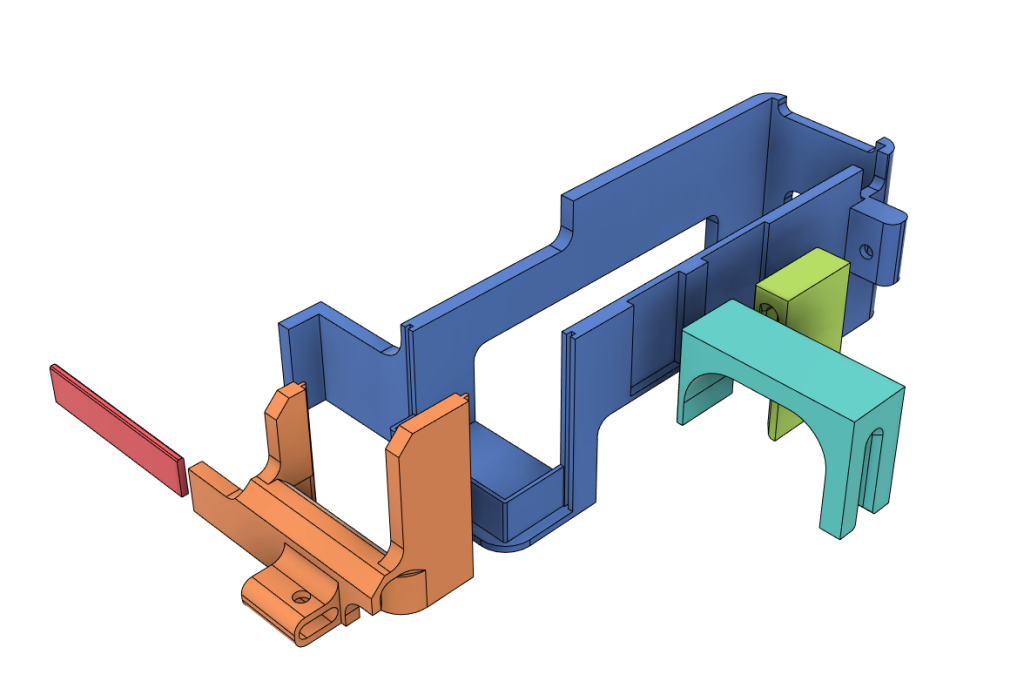
Każdą sekcję zorientowano dla jej stref krytycznych bez wspólnego kompromisu.
Trzeba było zaprojektować:
- niezawodne połączenia i styki,
- tolerancje dla dokładnego montażu.
Druk i montaż — szczegóły
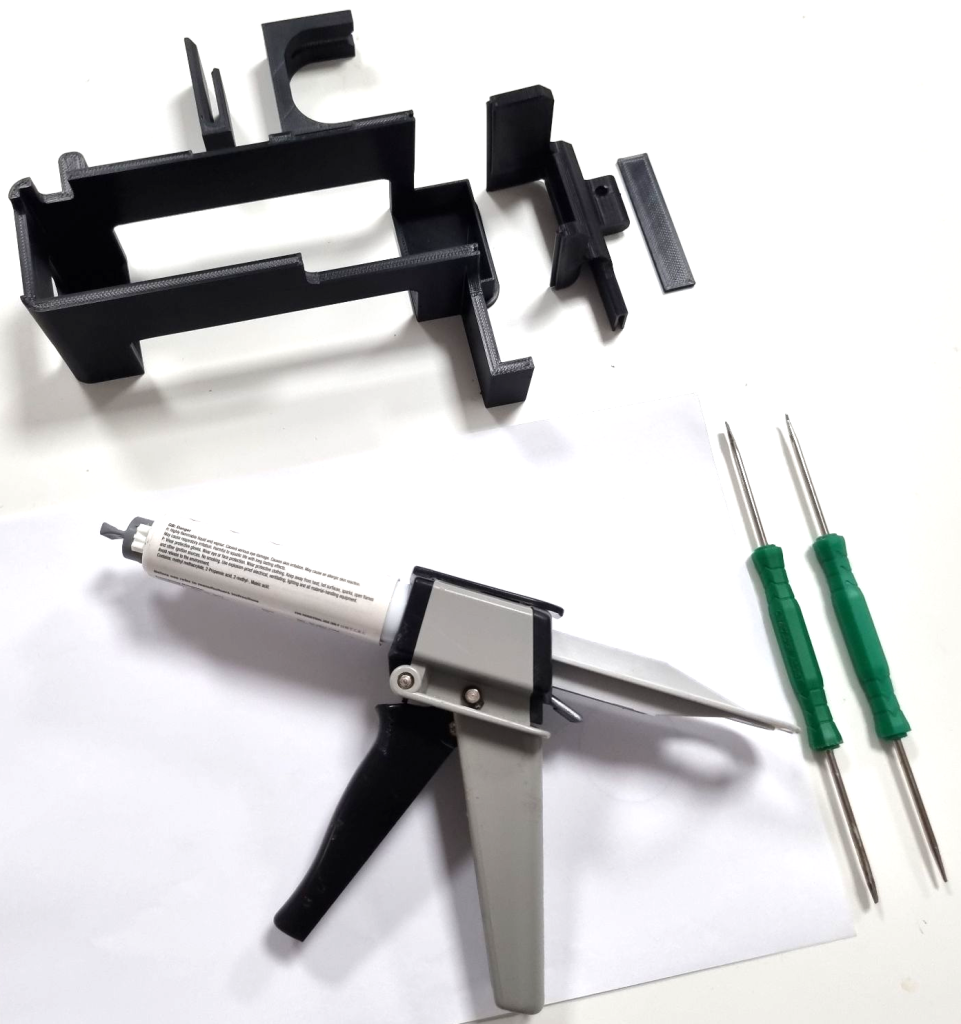
Konfiguracja druku
Wszystkie części wydrukowano na Omni TECH z użyciem:
- Kimya ABS ESD zgodnie z wymaganiami zastosowania,
- HIPS-20 jako podpór.
Montaż
Po usunięciu podpór połączono elementy za pomocą:
- ARALDITE® 2000 — kleju inżynierskiego.
Rezultaty
Testy wykazały większą wytrzymałość słabych punktów przy zasadniczo niezmienionym czasie druku.
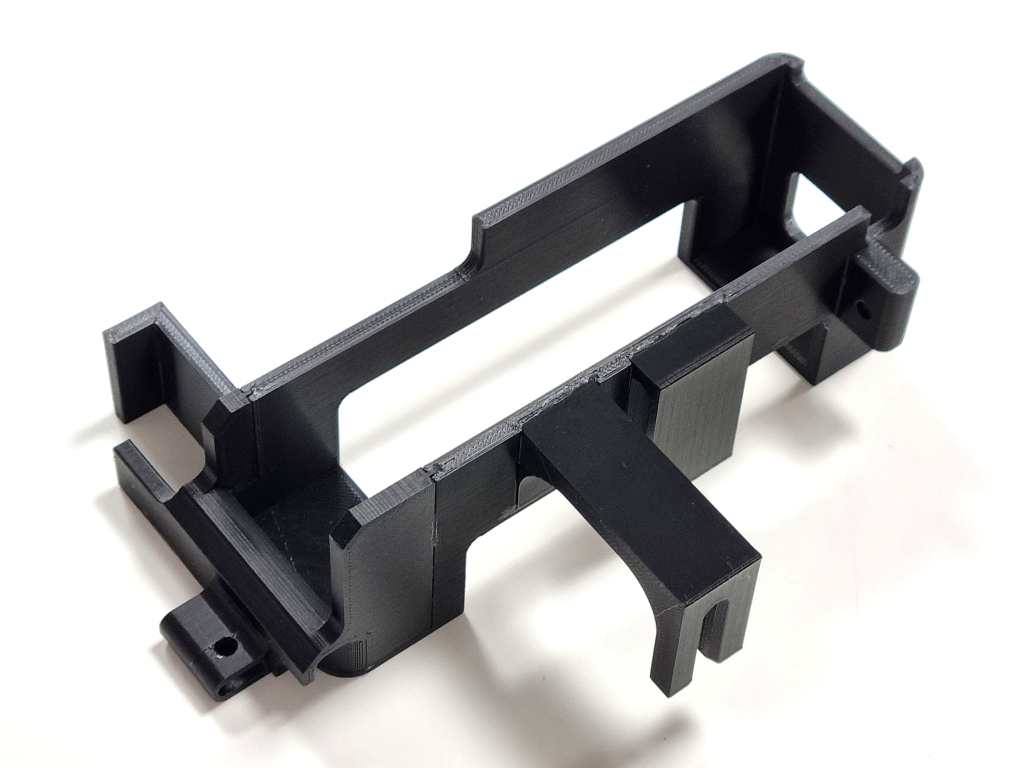
Wyniki pomiarowe
- Łączny czas: 10 godz. 50 min
- Masa części: 109,12 g bez podpór
Zestawienie techniczne
| Pozycja | Wartość |
|---|---|
| Drukarka | Omni TECH |
| Materiał modelowy | Kimya ABS ESD |
| Materiał podporowy | HIPS-20 |
| Klej montażowy | ARALDITE® 2000 |
| Łączny czas druku | 10:50 h |
| Masa części | 109,12 g bez podpór |
Wnioski praktyczne
- Przy pękaniu na granicach warstw i małych przekrojach podział może zwiększyć wytrzymałość.
- Podział pozwala osobno optymalizować orientację.
- Montaż wymaga dobrych styków, tolerancji i kleju.
Najczęściej zadawane pytania
Jak zwiększyć wytrzymałość bez zmiany materiału?
Znajdź strefy awarii. Jeśli orientacja wymusza kompromis podpór i wytrzymałości, podziel model dla osobnej optymalizacji.
Dlaczego całość łatwo pękała?
Anizotropia i małe przekroje tworzyły słabości na granicach warstw.
Dlaczego nie zmienić samej orientacji?
Alternatywa zwiększała podpory, materiał i czas. Podział optymalizował sekcje niezależnie.
Jakie materiały i sprzęt?
Omni TECH, Kimya ABS ESD, HIPS-20 i klej ARALDITE® 2000.
Czy podział wydłużył druk?
Łączny czas druku pozostał zasadniczo niezmieniony. Całość trwała 10 godz. 50 min, a gotowy element ważył 109,12 g bez podpór.
O autorze
Bartosz Liberski
Specjalista druku 3D
bl@omni3d.net