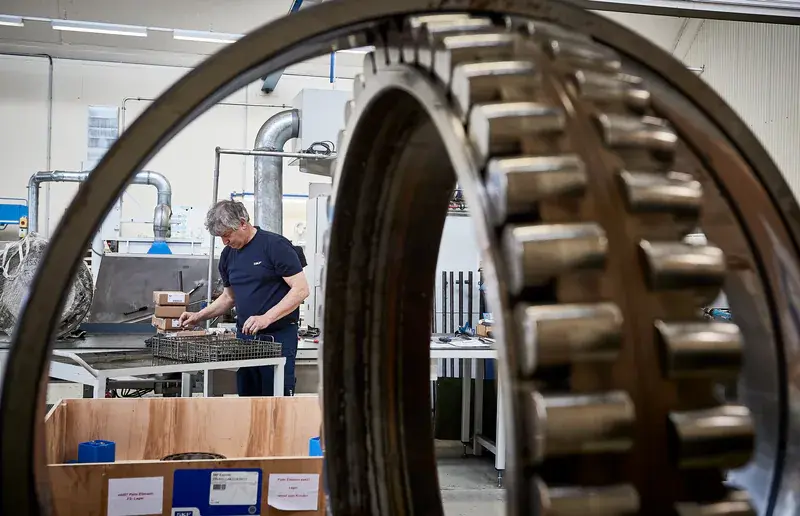
Druk może skrócić czas, ograniczyć liczbę części i materiał oprzyrządowania. Producent łożysk Tier 1 przeprojektował 24-elementowy zespół CNC do FFF, uzyskując 12 części i realizację z 8–10 tygodni do 1.
Gdy zespół produkcyjny składa się z wielu połączonych elementów, ograniczenia tradycyjnej obróbki często zmuszają konstruktorów do podziału złożonych kształtów na liczne osobne części. Zwiększa to liczbę komponentów do montażu, dodaje zbędną masę na linii automatycznej i tworzy wiele potencjalnych punktów awarii.
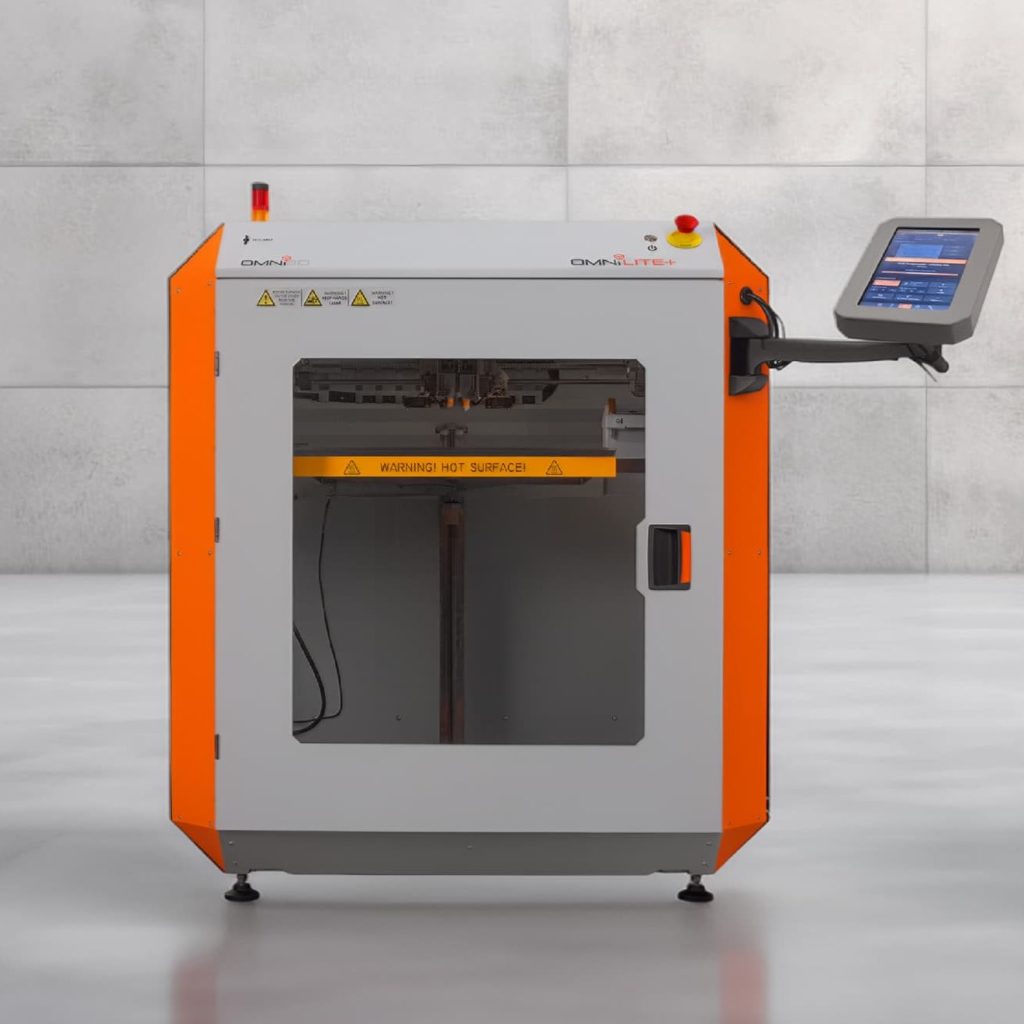
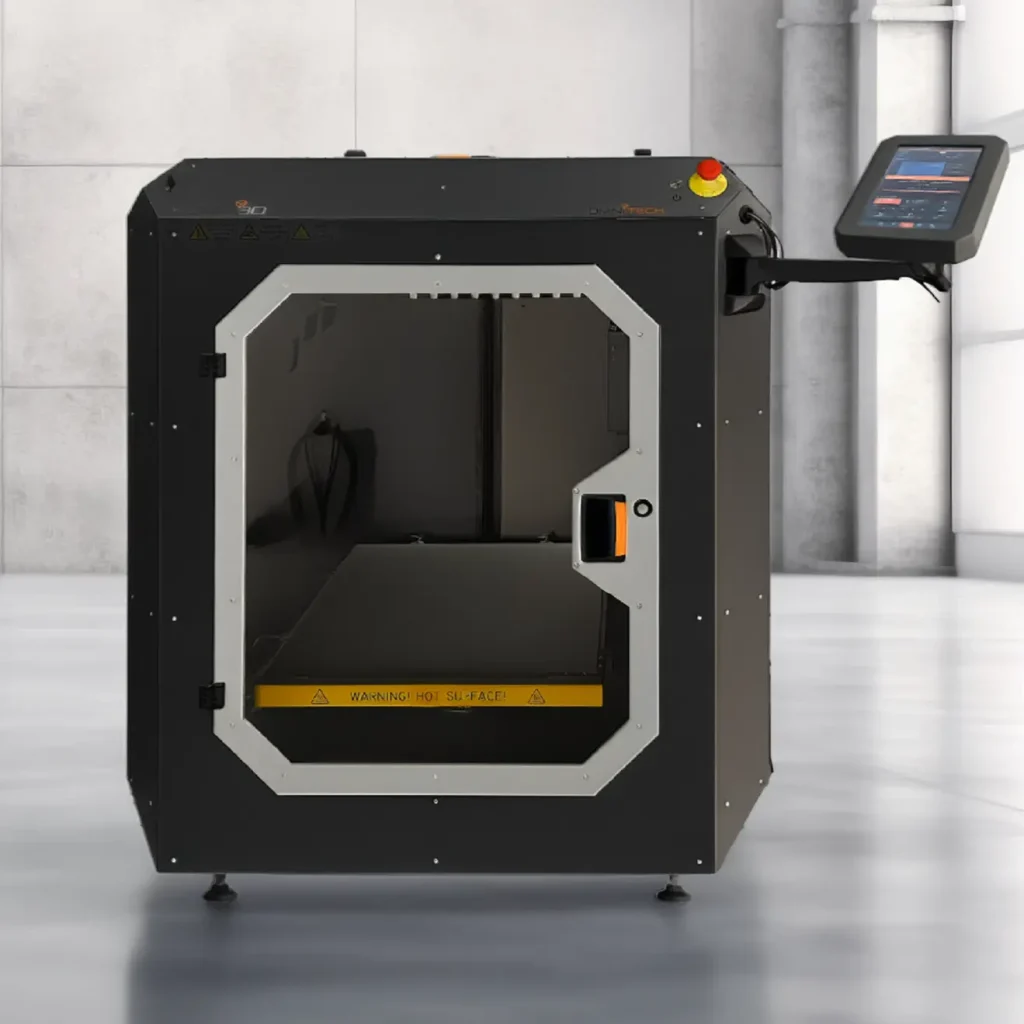
Wielkoformatowy druk z otwartym systemem materiałowym FFF (Fused Filament Fabrication) konsoliduje części, zmniejsza masę i skraca wielotygodniowe kolejki do dni.
Wyzwanie: złożoność i długie terminy
Obróbka wymaga dostępu narzędzia, ograniczając geometrię. Globalny producent łożysk Tier 1 oceniał narzędzie transportowe w maszynie montażowej i napotkał problemy:
- Zbyt wiele części: Zespół CNC obejmował 24 osobne elementy wymagające pracochłonnego montażu i ustawienia.
- Nieefektywny materiał: Konstrukcja zużywała 2,5 kg materiału na zestaw, obciążając ramiona robotów.
- Długie terminy: Zakup, przygotowanie i wykonanie wymagały 8–10 tygodni dla jednego zestawu, tworząc ryzyko utrzymania ruchu.
Zespół przeprojektował geometrię do FFF, aby usunąć barierę dostaw.
Rozwiązanie: materiały i podpory rozpuszczalne
Przejście od zapasu fizycznego do zwalidowanego magazynu cyfrowego i druku z aktywnie grzaną komorą pozwoliło zoptymalizować geometrię w trzech etapach:
1. Optymalizacja geometrii i konsolidacja
Analiza ograniczyła części i montaż. Kanały prowadzące wymagające wcześniej osobnych bloków zintegrowano w jednym modelu.
2. Ekstruzja dwumateriałowa z podporami rozpuszczalnymi
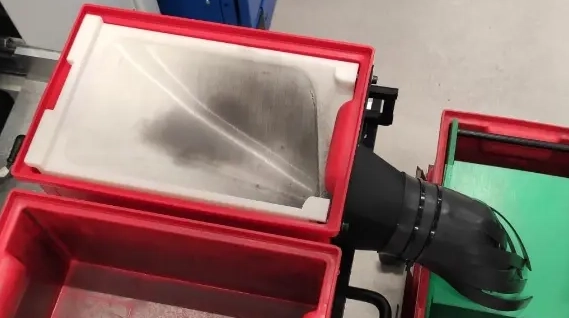
Podwójna ekstruzja umożliwiła dokładne kanały wewnętrzne. Korpus wykonano z ABS, a przewieszenia i mosty podparto materiałem alkalicznie rozpuszczalnym (ODS-20).
Kanały i zamknięte geometrie można drukować z podporami ODS-20 usuwanymi łagodnym roztworem alkalicznym.
[Dual Extruder Array]
├── Ekstruder 1: ABS Termoplast inżynierski (korpus)
└── Ekstruder 2: ODS-20 Filament rozpuszczalny (podpory wewnętrzne)
Po druku zespół umieszczono w kąpieli ultradźwiękowej. Podpory rozpuściły się, pozostawiając precyzyjne wnętrze niemożliwe do wykonania standardowym frezowaniem CNC.
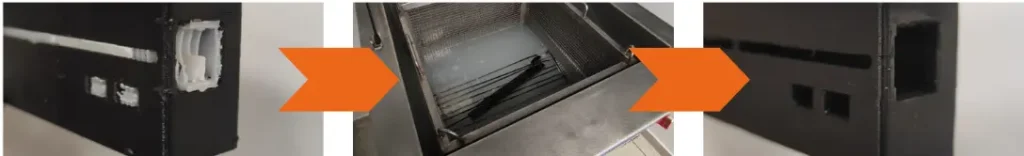
Podobny druk dwumateriałowy pomógł BOSCH zweryfikować tackę z ABS-42 i ODS-20.
3. Rygorystyczne testy mechaniczne
Zespoły poddano próbom na hali, sprawdzając trwałość, warstwy i zużycie względem tradycyjnych narzędzi.
Rezultaty: CNC a oprzyrządowanie addytywne
Przejście na wielkoformatowe FFF przyniosło mierzalne korzyści w kluczowych wskaźnikach:
| Wskaźnik operacyjny | Tradycyjne CNC | Przemysłowe FFF | Efekt optymalizacji |
| Liczba części | 24 osobne komponenty | 12 zintegrowanych komponentów | Redukcja o 50% liczby części |
| Masa materiału | 2,5 kg na zestaw | 2,0 kg na zestaw | Masa mniejsza o 20% |
| Czas wykonania | 8–10 tygodni | 1 tydzień | Realizacja krótsza o 90% |
Tradycyjne CNC ──► 8–10 tygodni
Przemysłowe FFF ──► 1 tydzień (redukcja o 90%)
Zmniejszenie masy z 2,5 do 2,0 kg ograniczyło zużycie materiału i silników automatycznych napędów.
Druk wspiera metrologię poprzez przyrządy kontroli jakości wykonywane szybciej i taniej niż tradycyjne.
Mniej przestojów dzięki narzędziom wielomateriałowym
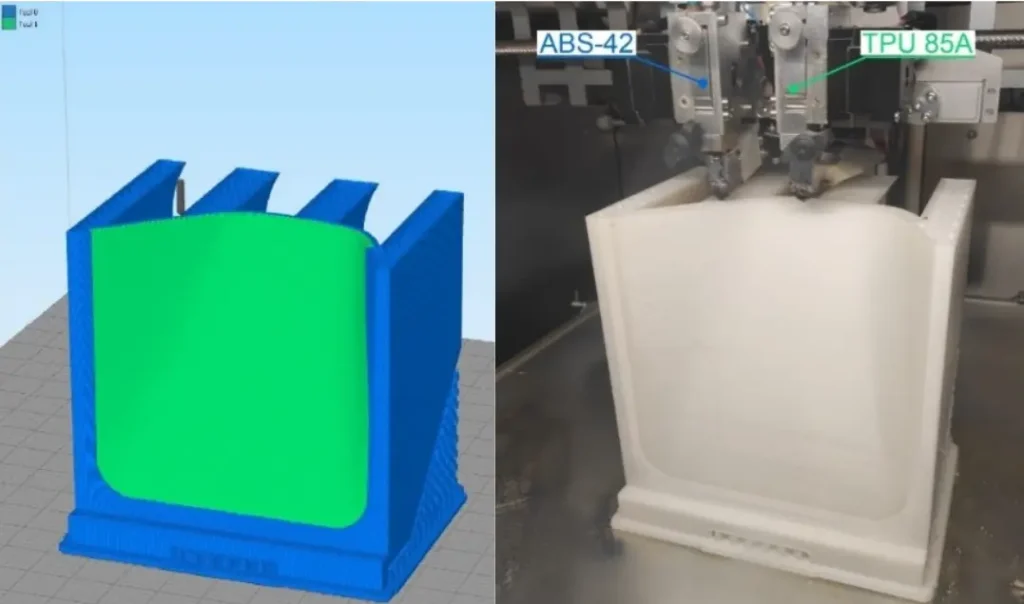
Druk umożliwia różne właściwości mechaniczne w jednym cyklu.
Szybkie linie narażają części na powtarzalne uderzenia. Sortowanie ciężkich metali powoduje zużycie; sztywna stal nie tłumi energii, prowadząc do uszkodzeń i przestojów.
[Unified Print Cycle] ──► Podstawa: trwały ABS
──► Ślizg wewnętrzny: amortyzujący TPU (85A)
Druk łączy sztywny ABS z elastycznymi strefami tłumienia, np. wkładką TPU 85A, w jednym procesie.
Podstawa zachowuje dokładność, a elastomer pochłania energię. Wdrożenia wyeliminowały ponad 50 godzin przestojów mechanicznych na instalację.
Otwarta platforma: większy zwrot z inwestycji
W sieciach MRO kluczowy jest TCO. Zamknięte platformy z dedykowanymi kasetami i chipami mogą generować wysokie koszty.
Zamknięty system — TCO ──► 115–125 EUR/kg
Otwarta platforma FFF — TCO ──► 40 EUR/kg (oszczędność do 68%)
Drukarka z kwalifikowaną otwartą platformą materiałową pozwala pozyskiwać polimery od BASF, DuPont czy Mitsubishi.
Otwarta architektura daje korzyści:
- Niższe koszty materiałów: ABS kosztuje średnio około 40 EUR/kg w porównaniu z 115–125 EUR/kg w zamkniętych systemach.
- Właściwości konstrukcyjne: Kompozyty z krótkim włóknem węglowym, np. CF-PA12, w aktywnie grzanych komorach pozwalają drukować sztywne zamienniki metalu bez dopłat za zamknięty system.
Podsumowanie: odporny magazyn cyfrowy
Przejście od fizycznego magazynu wolno rotujących zamienników do lokalnych zasobów cyfrowych pomaga chronić zakład przed zakłóceniami dostaw. Zespoły operacyjne mogą przechowywać zweryfikowane projekty CAD oprzyrządowania, przyrządów ustalających i uchwytów linii, a następnie drukować trwałe części na żądanie bezpośrednio na hali.
Konsolidacja, tłumienie dwumateriałowe i otwarty sprzęt pozwalają obniżyć zużycie o 20%, uprościć montaż i skrócić realizację o 90%