Przemysłowy druk 3D pozwala sprawdzić pełnowymiarową geometrię przed zamówieniem oprzyrządowania, ocenić elastyczne komponenty i wybrane części do krótkich serii. Korzyść zależy od decyzji wspieranej przez wydruk: dopasowania, odkształceń lub kwalifikacji do eksploatacji.
Przykłady Omni3D obejmują błotnik elektrycznego tuk-tuka, chlapacz Vicim i części Arrinera. FFF, czyli ekstruzja filamentu, przekształca CAD w fizyczne części do oceny obok istniejących procesów.
Gdzie sprawdza się przemysłowy druk 3D w motoryzacji
Prototyp, narzędzie i część końcowa mają różne kryteria odbioru. Określenie celu przed doborem materiału i procesu porządkuje rozwój.
| Zastosowanie | Jaką decyzję wspiera wydruk | Co sprawdzić |
|---|---|---|
| Walidacja geometrii w pełnej skali | Sprawdzenie projektu przed wykonaniem formy | Wymiary, połączenia, luzy i dopasowanie montażowe |
| Elastyczne prototypowanie funkcjonalne | Ocena kształtu i odkształceń | Reakcja materiału, zachowanie mocowań i reprezentatywne warunki testów |
| Produkcja małoseryjna | Wytwarzanie wybranych części końcowych | Wymagania eksploatacyjne, powtarzalność, kontrola i koszt zaakceptowanej części |
Najlepiej zacząć od konkretnego pytania: czy osłona pasuje bez kolizji? Czy elastyczny element zachowuje kształt przy mocowaniach? Czy krótka seria spełni wymagania bez formy?
Walidacja błotnika elektrycznego tuk-tuka przed produkcją formy
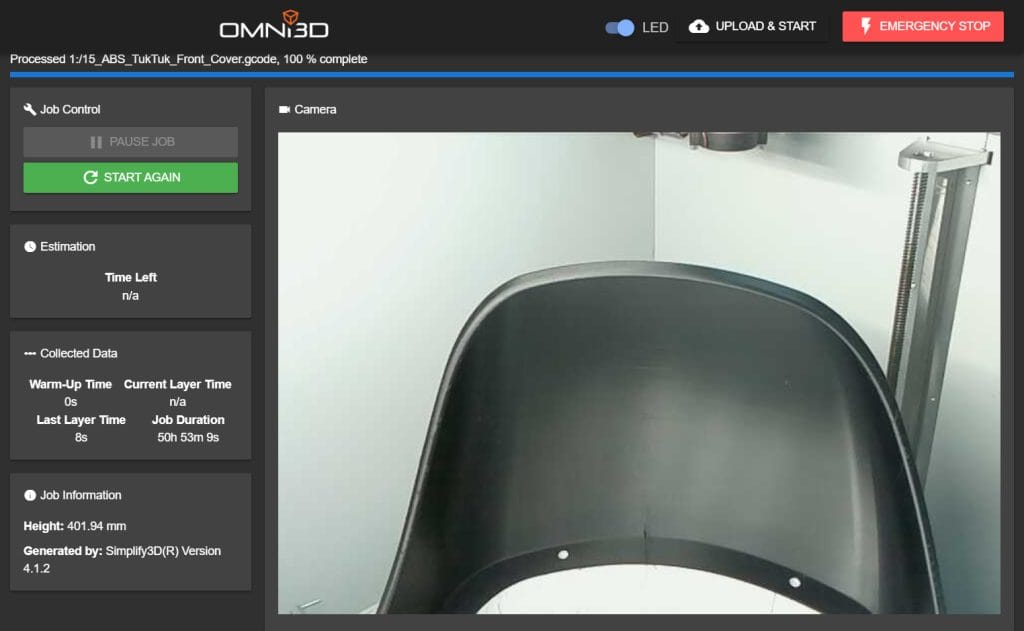
Tajlandzki producent części kompozytowych do autobusów, tuk-tuków i innych pojazdów potrzebował fizycznej oceny przed zamówieniem formy. Pełnowymiarowy prototyp pozwolił sprawdzić dopasowanie do pojazdu poza środowiskiem CAD.
Projekt obejmował osłonę przedniego koła o wymiarach 436 × 391 × 400 mm. Notatki podają 50 godzin druku wielkoformatowego Omni3D, ABS-42 z HIPS-20, wypełnienie prostoliniowe 25% i dwa obrysy.
| Zapisany parametr projektu | Wartość |
|---|---|
| Komponent | Osłona przedniego koła elektrycznego tuk-tuka |
| Wymiary prototypu | 436 × 391 × 400 mm |
| Zapisana kombinacja materiałów | ABS-42 / HIPS-20 |
| Wypełnienie | 25%, prostoliniowe |
| Obrysy | 2 |
| Czas druku | 50 godzin |
Dane dotyczą tego prototypu. Czas druku nie jest pełnym terminem rozwoju: trzeba zaplanować przygotowanie, podpory, kontrolę i sprawdzenie montażu.
Korzyścią była ocena przed inwestycją w formę. Wywiad z klientem wskazuje łatwiejsze prototypowanie oraz oszczędność czasu i kosztów bez porównania liczbowego. To etap walidacji, a nie gwarancja braku późniejszych zmian formy.
Zobacz powiązane studium walidacji oprzyrządowania motoryzacyjnego z opisem projektu.
Dobór aktualnego systemu wielkoformatowego
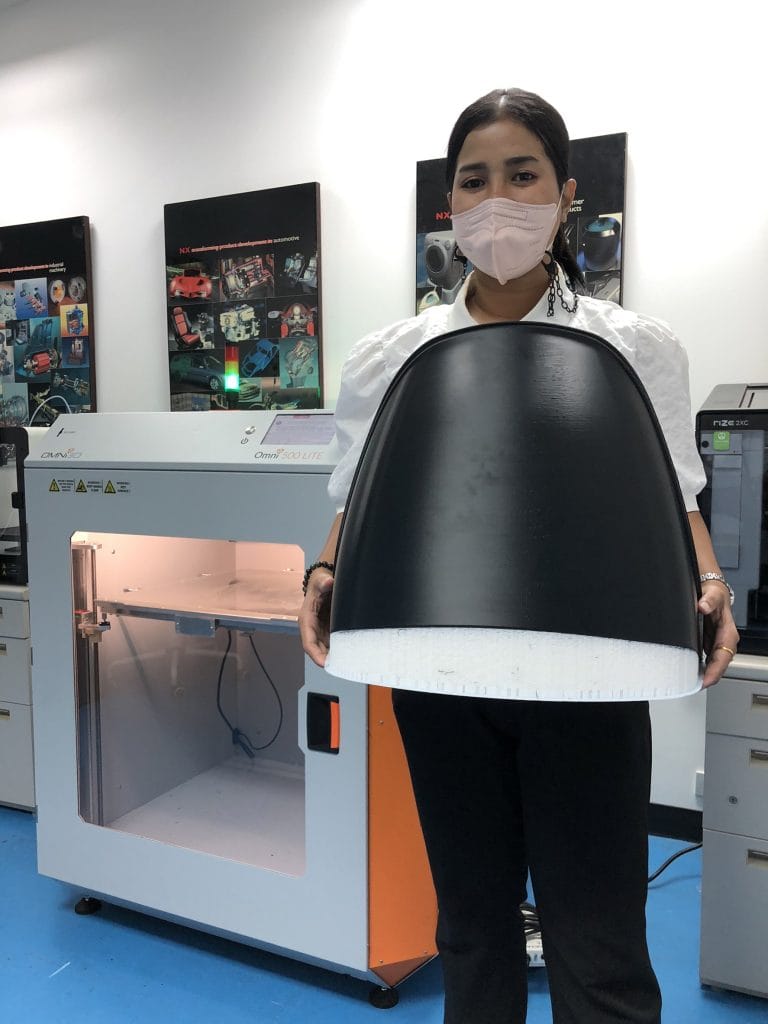
Dla producentów oceniających taki proces obecnie Omni TECH+ łączy przestrzeń 530 × 500 × 570 mm z zamkniętą, aktywnie grzaną komorą. Strona produktu podaje maksimum 80°C i gotowe ustawienia dla filamentów Omni3D oraz wybranych materiałów innych producentów.
Przestrzeń umożliwia duże części, a kontrola komory i ustawienia wspierają rozwój procesu. Parametry nadal muszą odpowiadać geometrii, materiałowi i celowi. Gotowy profil nie zastępuje kontroli pierwszej części ani testów.
To aktualne możliwości produktu, nie rekonstrukcja historycznych ustawień tuk-tuka.
Elastyczne prototypowanie funkcjonalne dla Vicim
Vicim zlecił Printroom pełnowymiarowy prototyp elastycznego chlapacza do oceny wizualnej, dopasowania do sąsiednich części oraz odkształceń i sił związanych z przepływem powietrza.
Notatki wskazują TPU-93A i przemysłową Omni LITE+ z dwukołowym podawaniem filamentu. Elastyczny materiał zapewniał zamierzone zachowanie prototypu, a kontrolowane podawanie wspierało druk.
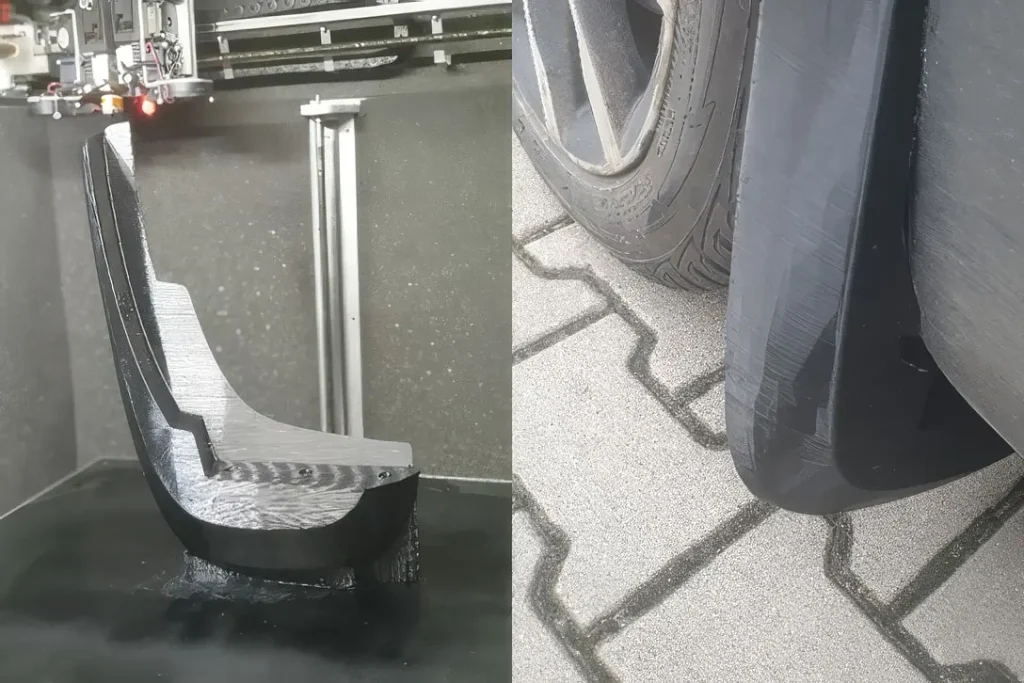
Model pozwolił ocenić kształt i współpracę z zespołem. Inżynierowie mogli zmienić projekt i wydrukować kolejną iterację przed zatwierdzeniem geometrii do produkcji masowej.
Aerodynamika była celem oceny, ale notatki nie podają procedury tunelu, prędkości ani zmierzonego oporu. Wniosek dotyczy możliwości fizycznej oceny. Prototyp TPU trzeba odnieść do celu testu, zanim uzna się jego zachowanie za reprezentatywne dla części wtryskowej.
Krótkie serie i przykład Arrinera
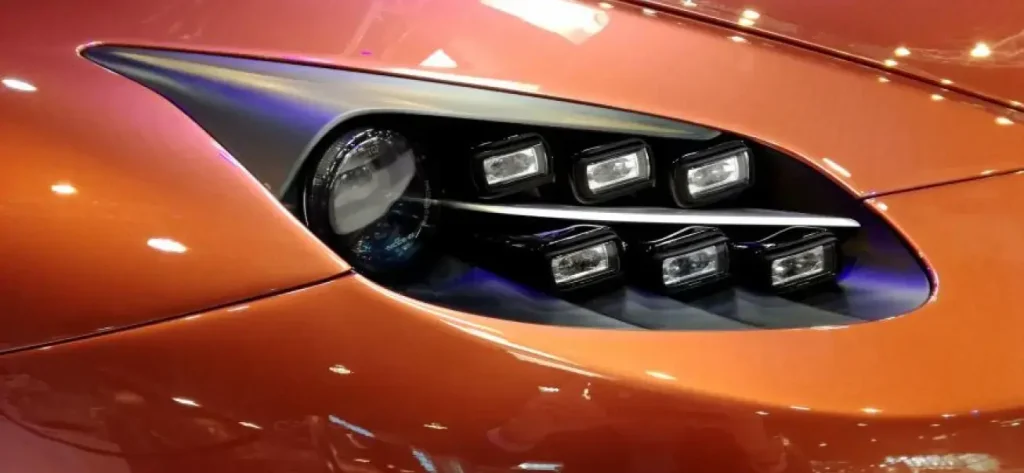
Dla wybranych części druk addytywny może być metodą produkcji. Brak formy zmienia strukturę kosztów, ale decyzja zależy od ilości, geometrii, materiału, wykończenia, kontroli i trwałości.
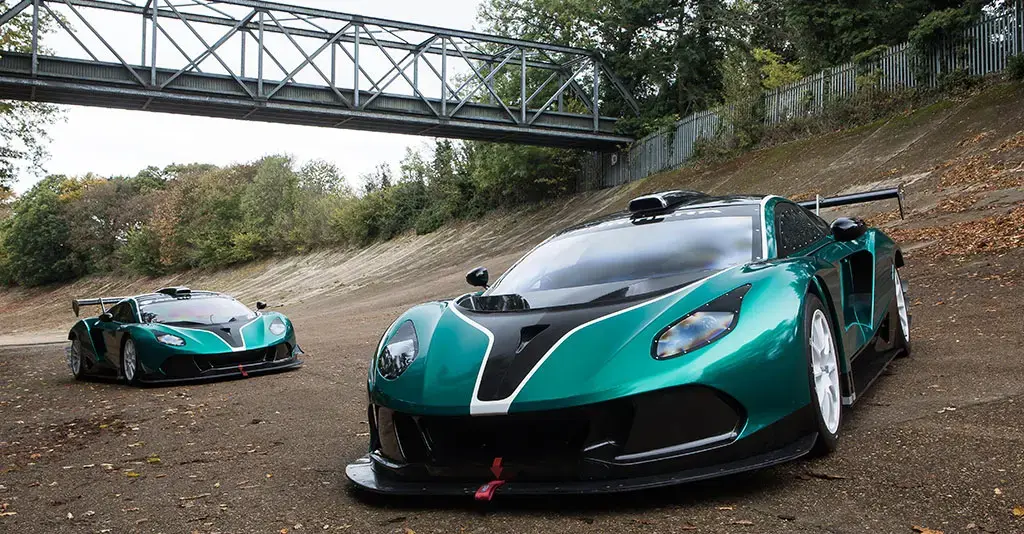
Prace z Arrinera obejmowały walidację w pełnej skali i części końcowe, m.in. ramkę przedniego światła oraz obudowę lusterka. Jeden program może wykorzystywać wydruki do różnych celów, z osobnymi wymaganiami prototypu i części montowanej.
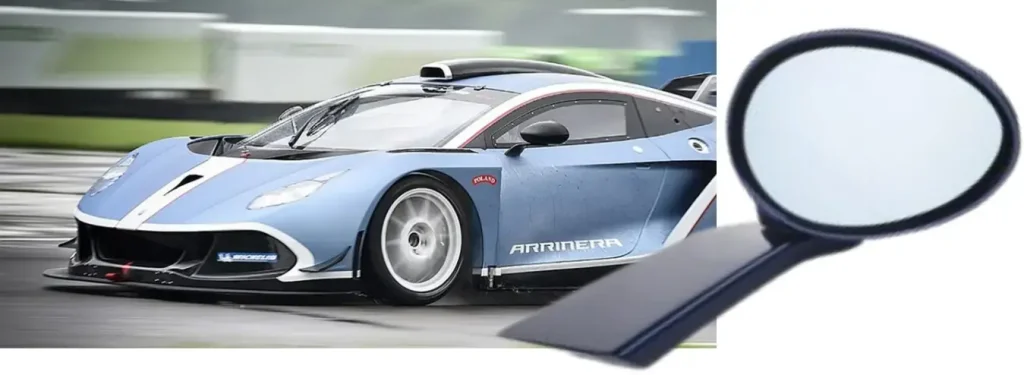
Strona zastosowań motoryzacyjnych Omni3D zawiera film Arrinera i inne przykłady.
Porównaj cały proces produkcji
Uwzględnij oprzyrządowanie, przygotowanie, maszynę, materiały, pracę, wykończenie i kontrolę. Dla druku także podpory, odrzucone części i dostępne moce. Dla formowania — utrzymanie formy i ilość rozkładającą koszt inwestycji.
Miarą jest koszt zaakceptowanej części przy wymaganym tempie dostaw. Niski koszt początkowy narzędzi nie wystarcza do oceny opłacalności, a udany prototyp nie kwalifikuje automatycznie partii.
Określ kolejny etap walidacji
Zacznij od roli części i pisemnych kryteriów odbioru. Określ wymiary i styki, reprezentatywne testy odkształceń oraz mocowań prototypów elastycznych. Części końcowe wymagają planu walidacji związanego z eksploatacją i procesem.
Dokumentuj rewizję CAD, materiał, orientację, ustawienia i kontrolę. Powiązanie wyniku z konfiguracją pomaga zdecydować o zmianie projektu, tradycyjnym oprzyrządowaniu lub bezpośredniej produkcji addytywnej.
Omów zastosowanie motoryzacyjne na IMTS 2026
IMTS 2026 odbywa się 14–19 września w McCormick Place w Chicago. Komunikat Omni3D o biurze w USA i IMTS zapowiada pokaz Omni PRO i Omni TECH+ z Build Momentum w South Building, Level 3, na stoisku 338591.
Przygotuj rysunek, ilość i wyzwanie produkcyjne, aby omówić zastosowanie druku 3D od walidacji pełnowymiarowej po produkcję.
Oceń zastosowanie z Omni3D. Przekaż geometrię, materiały, warunki pracy i obecną metodę wytwarzania, aby określić proces druku oraz walidacji.