Zasoby
Spostrzeżenia, trendy i praktyczne strategie dla przemysłu lotniczego, motoryzacyjnego, konserwacji przemysłowej i obronnego przy użyciu najnowocześniejszych wielkoformatowych drukarek 3D.
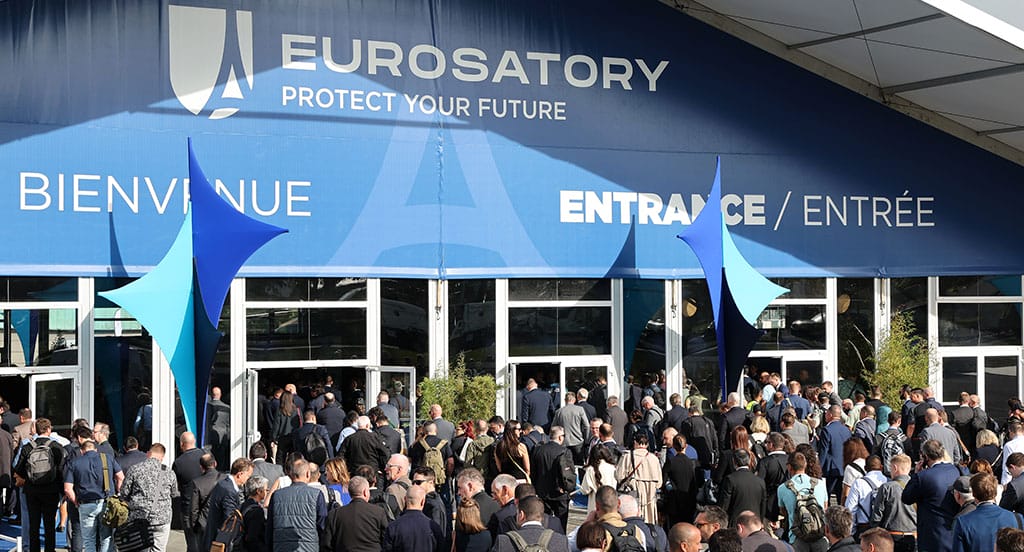
Eurosatory 2026: swoboda materiałowa. Jak otwarte systemy drukarek 3D ograniczają ryzyko w łańcuchu dostaw obronnych
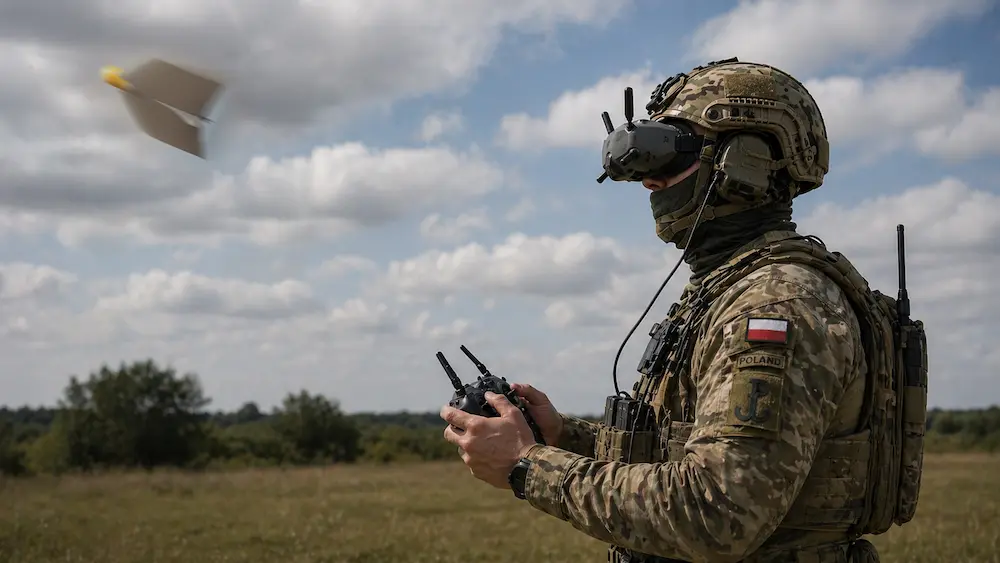
Małe, taktyczne drony w europejskiej obronie: dlaczego prędkość, skala i utrzymanie mają znaczenie
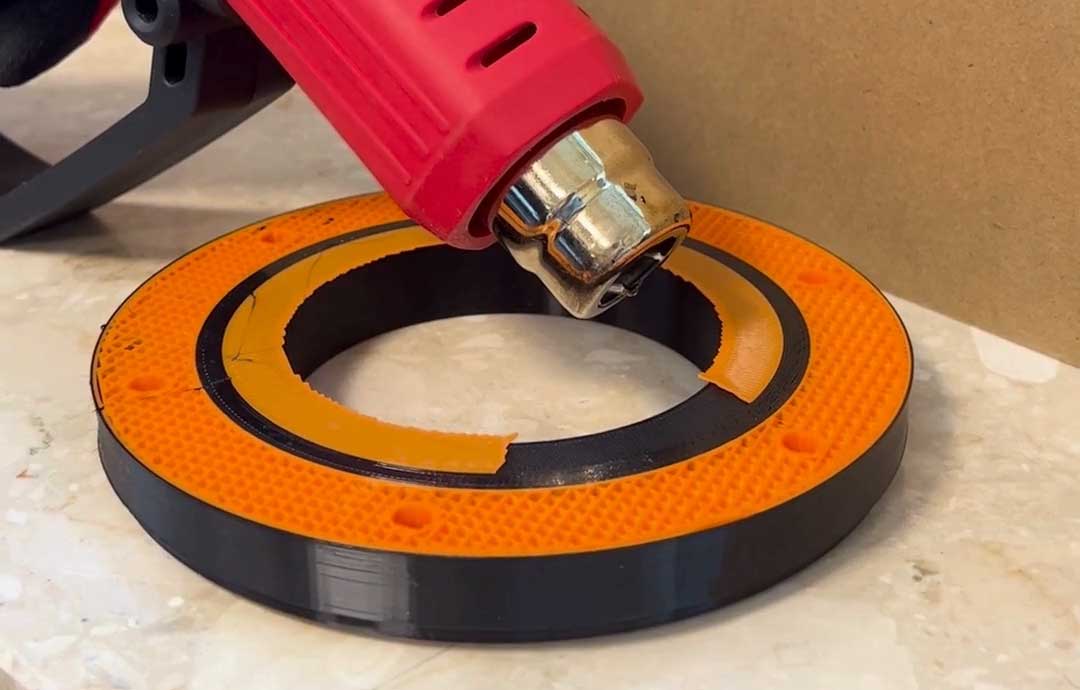
TPU z podporą PLA w zastosowaniach obronnych
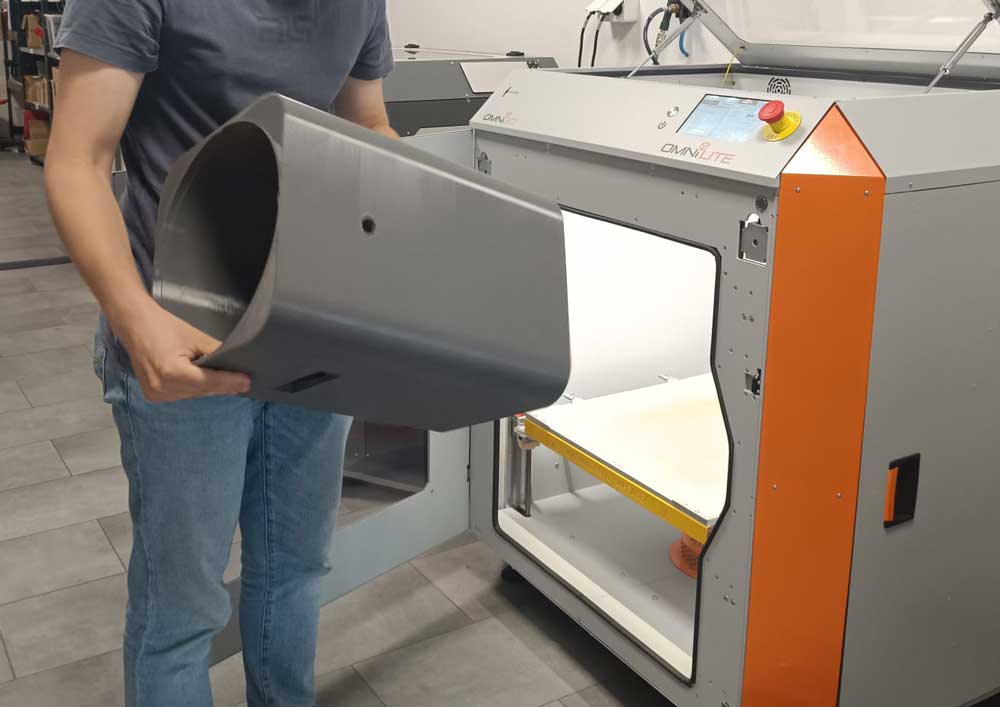
Optymalizacja druku 3D z PET-G: Przewodnik Techniczny Omni3D
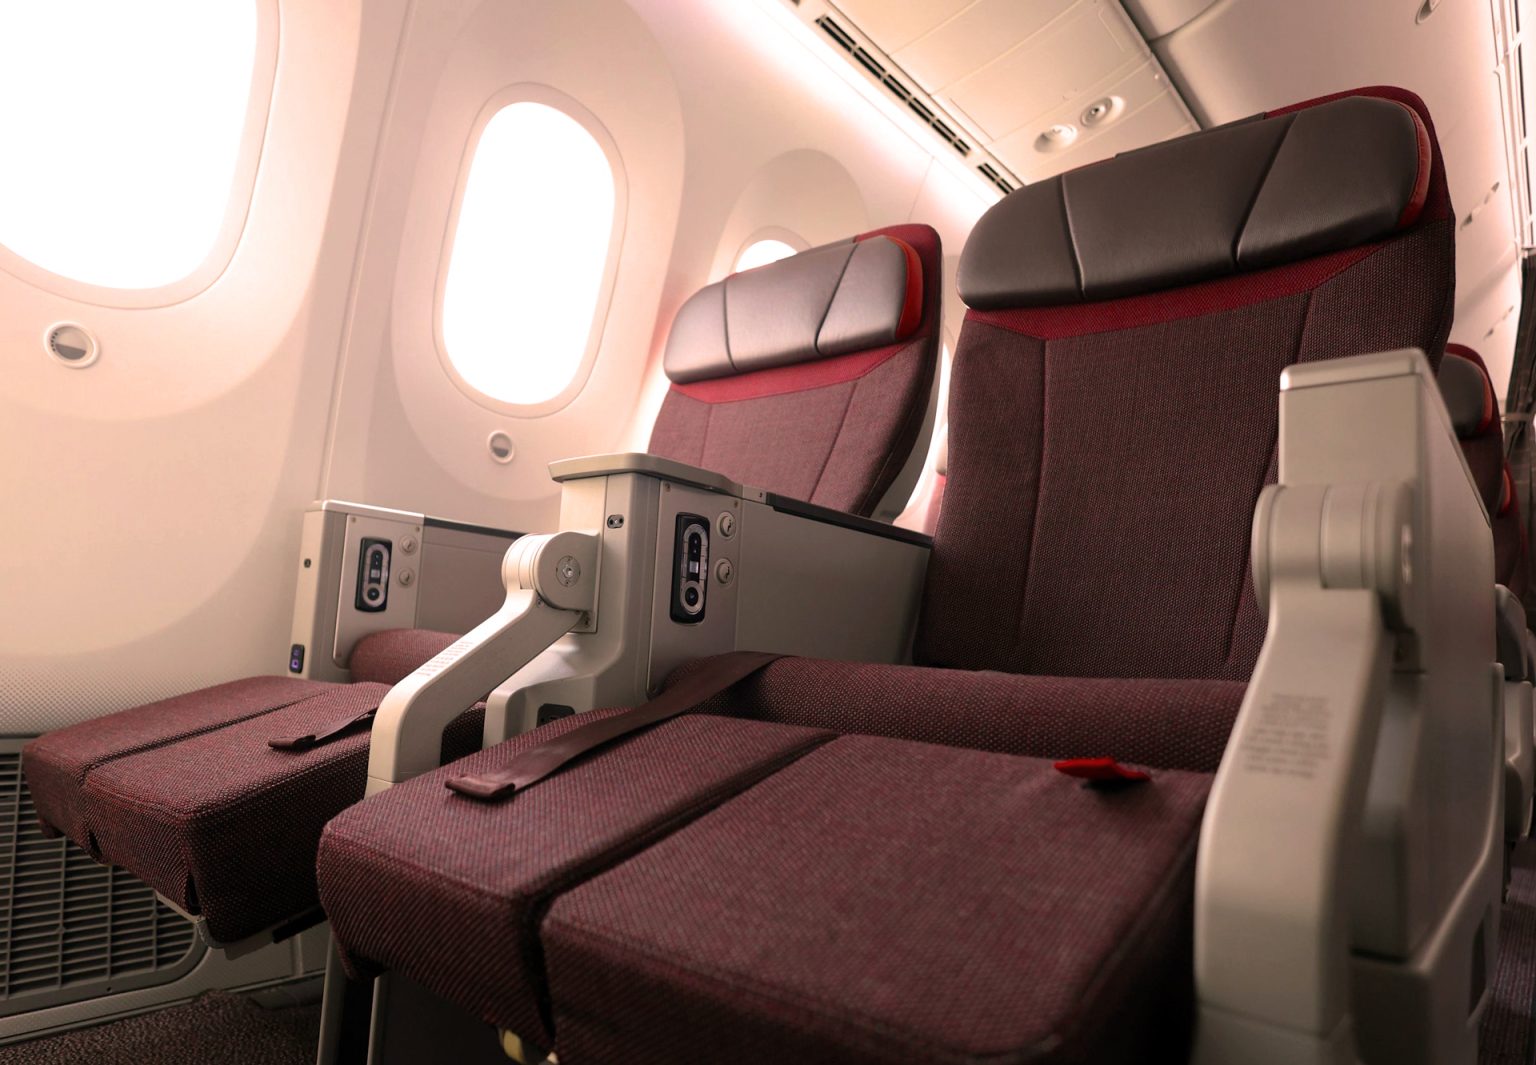
Narzędzie do przeciągania przewodów dla foteli lotniczych RECARO drukowane w 3D
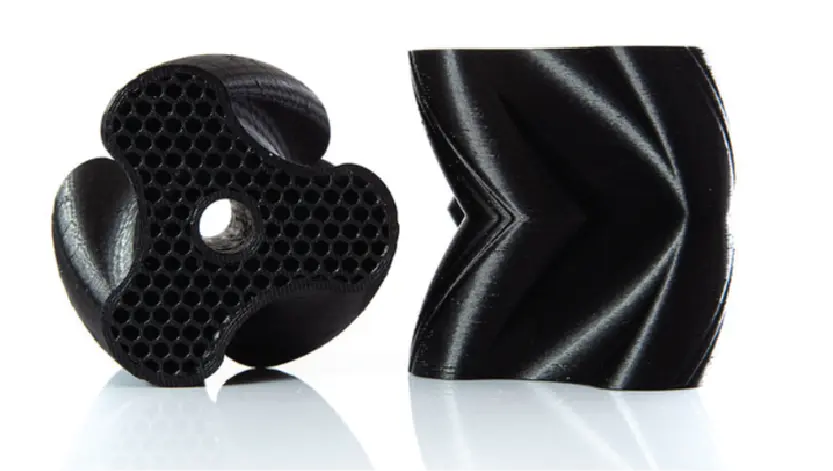
Wirnik do bezpulsacyjnego gazomierza CGR-05 drukowany w 3D
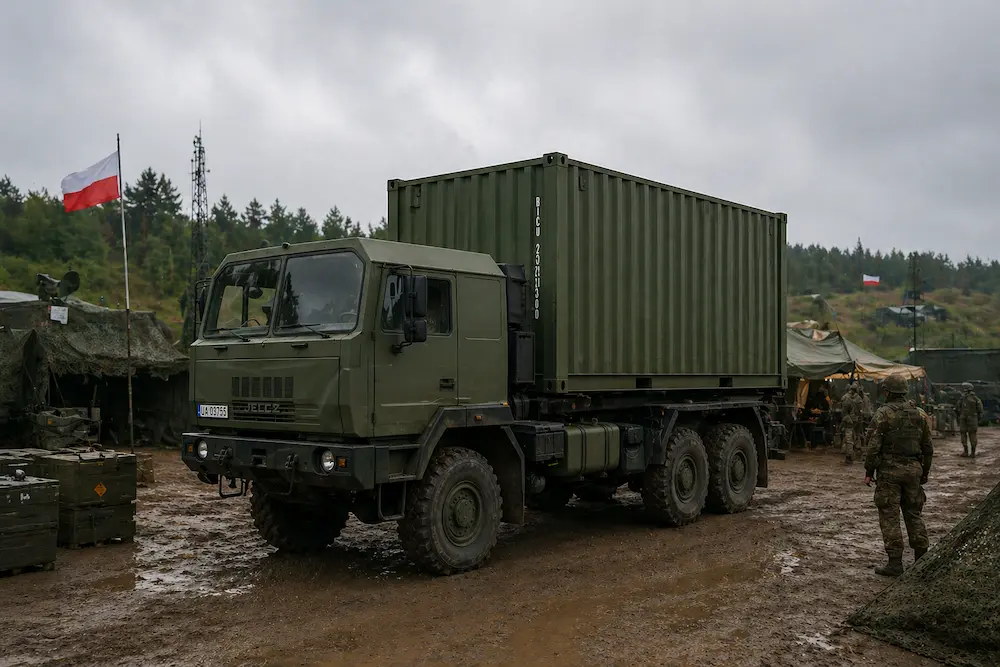
Produkcja addytywna wdrożona do przodu: skracanie łańcuchów dostaw obronnych w miejscu, w którym są potrzebne
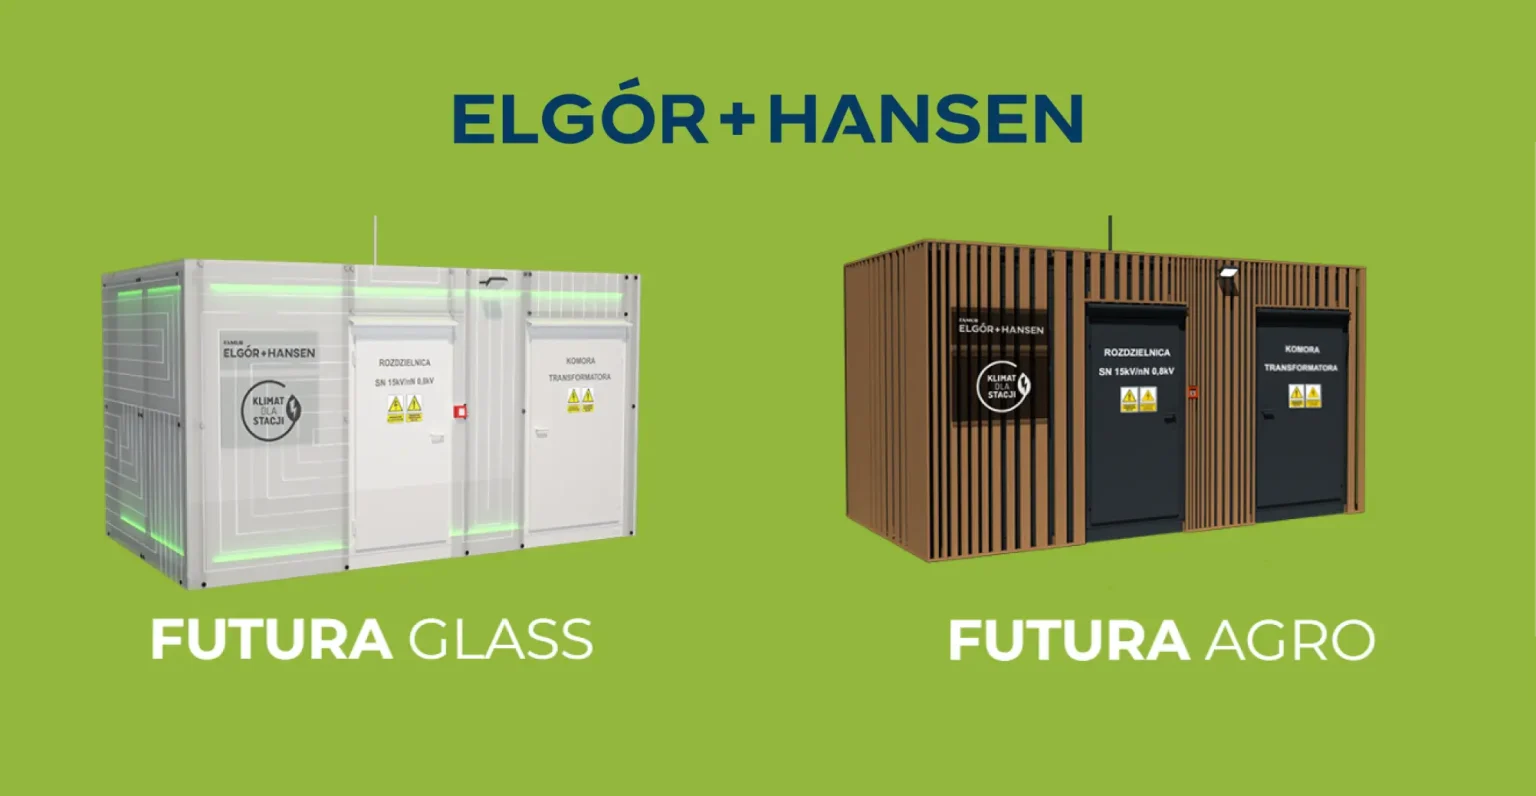
Model stacji transformatorowej kontenerowej wydrukowany w technologii 3D (FUTURA)
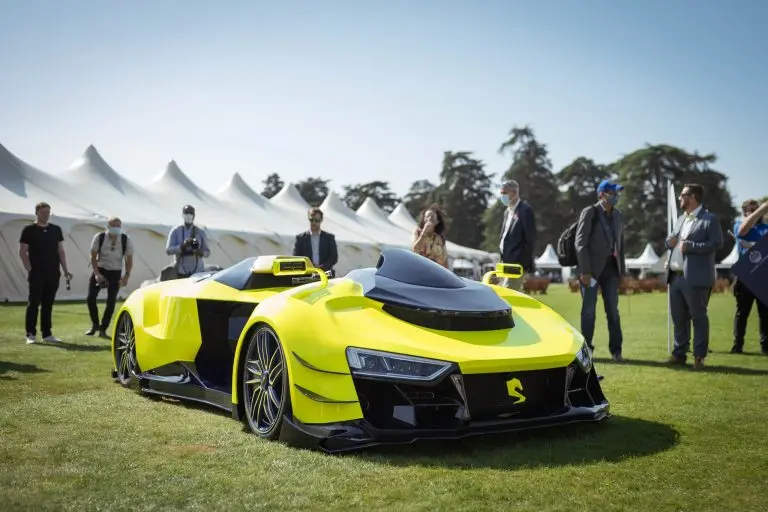
Prototyp nadwozia samochodowego wydrukowany w technologii druku 3D z materiału PC-ABS
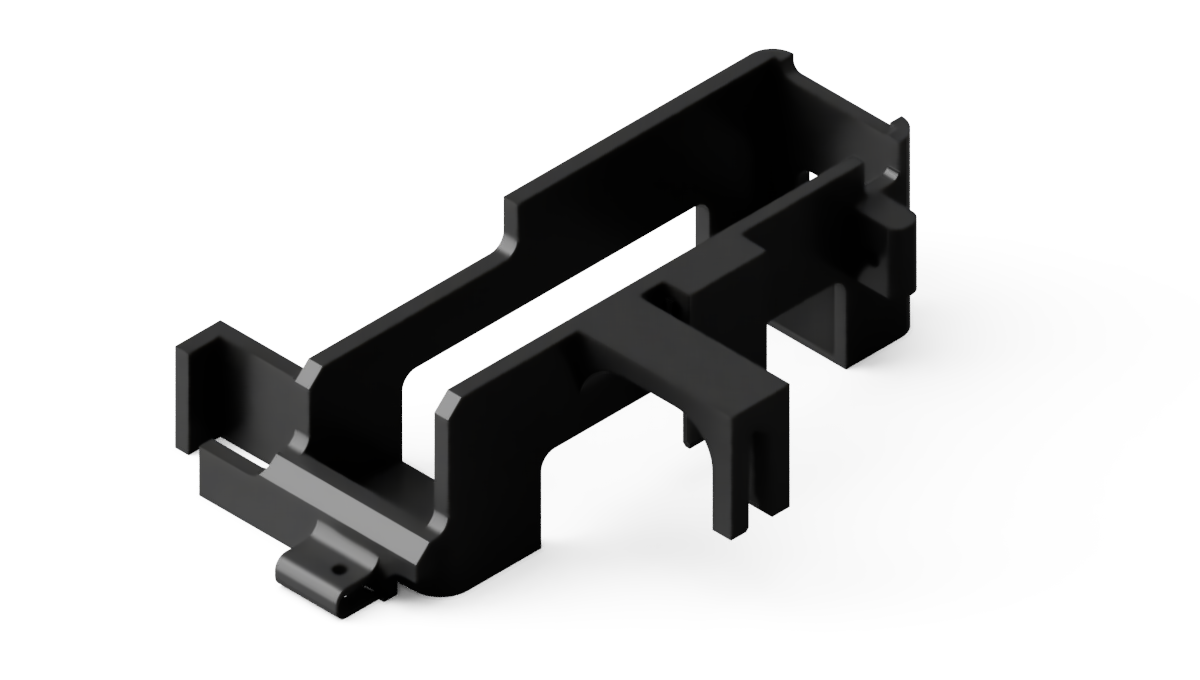
Zwiększanie wytrzymałości drukowanych części 3D poprzez podział modelu i optymalizację orientacji
Zaufali nam
Najnowsze wpisy na blogu

Bezpieczne wytwarzanie przyrostowe na potrzeby obronności: jak kontrolować drukarki 3D, dane i łańcuchy dostaw
Bezpieczeństwo wytwarzania przyrostowego na potrzeby obronności wykracza poza samo szyfrowanie plików CAD. Niniejszy przewodnik przedstawia ryzyka związane ze zdalnym dostępem, łącznością bezprzewodową, oprogramowaniem układowym (firmware), nośnikami wymiennymi oraz łańcuchem dostaw, przypisując je do konkretnych środków cyberbezpieczeństwa dla wytwarzania przyrostowego (AM). Wyjaśnia również, w jaki sposób wdrożenie przystosowane do pracy w trybie air-gap (bez połączenia z sieciami zewnętrznymi) wspiera kontrolowaną produkcję.

Od modelu CAD do pełnej skali: projektowanie fotela Silence Chair z wykorzystaniem przemysłowego druku 3D
Omni3D i FUSS sp. z o.o. zastosowały wielkoformatową technologię druku 3D z ABS do wykonania pełnowymiarowego komponentu konstrukcyjnego Silence Chair. Studium techniczne przedstawia analizę strategii przygotowania wydruku, kontroli termicznej, ograniczania skurczu i wypaczeń, post-processingu oraz kosztu realizacji na poziomie 662,85 € przy 69-godzinnym czasie produkcji.

Jak spełnić wymagania normy EN 45545-2 HL3 w druku 3D dla branży kolejowej
Osiągnięcie zgodności z normą EN 45545-2 na poziomie HL3 w przyrostowej produkcji elementów dla kolejnictwa wymaga znacznie więcej niż wyboru trudnopalnego filamentu. W tym artykule wyjaśniamy, jak certyfikowane materiały, kontrolowany przemysłowy proces druku 3D, wypełnienie 100%, zgodne z normą kleje oraz zatwierdzone powłoki wykończeniowe współpracują, aby zapewnić bezpieczne komponenty przeznaczone do zastosowań kolejowych.