Przemysłowy druk 3D w branży motoryzacyjnej umożliwia zespołom inżynieryjnym weryfikację geometrii w skali rzeczywistej przed przystąpieniem do wytwarzania oprzyrządowania, ocenę elementów elastycznych oraz analizę wybranych części pod kątem produkcji niskoseryjnej. Wartość tego rozwiązania zależy od decyzji, jakie wspiera dana wydrukowana część: potwierdzenia spasowania, analizy odkształceń czy też kwalifikacji komponentu do pracy w docelowych warunkach eksploatacji.
Projekty Omni3D ilustrują te zastosowania na przykładzie błotnika do elektrycznego tuk-tuka, elastycznego chlapacza dla Vicim oraz komponentów pojazdów opracowanych wspólnie z Arrinera. Dzięki technologii fused filament fabrication (FFF), czyli wytłaczania materiału, zespoły mogą przekształcać projekty CAD w fizyczne części do oceny, uzupełniając w ten sposób swoje ugruntowane procesy produkcyjne.
Where industrial automotive 3D printing fits
Prototyp, narzędzie produkcyjne i komponent finalny mają różne kryteria akceptacji. Określenie celu wydruku przed wyborem materiału i procesu pomaga utrzymać ukierunkowanie prac rozwojowych.
| Aplikacja | Co wspiera wydrukowana część | Co inżynierowie muszą zweryfikować |
|---|---|---|
| Walidacja geometrii w skali 1:1 | Weryfikacja projektu przed wykonaniem formy | Wymiary, interfejsy, luzy i dopasowanie montażowe |
| Prototypowanie funkcjonalne elementów elastycznych | Ocena kształtu i odkształceń | Reakcję materiału, zachowanie podczas montażu i reprezentatywne warunki testowe |
| Produkcja małoseryjna | Wytwarzanie wybranych komponentów finalnych | Wymagania eksploatacyjne, powtarzalność, kontrolę jakości i koszt przypadający na zaakceptowaną część |
Najlepszym punktem wyjścia jest konkretne pytanie inżynierskie. Czy pokrywę można zamontować bez kolizji? Czy element elastyczny zachowuje zamierzony kształt w okolicach punktów mocowania? Czy komponent małoseryjny może spełnić swoje wymagania bez dedykowanego oprzyrządowania formierskiego?
Walidacja błotnika do elektrycznego tuk-tuka przed produkcją formy
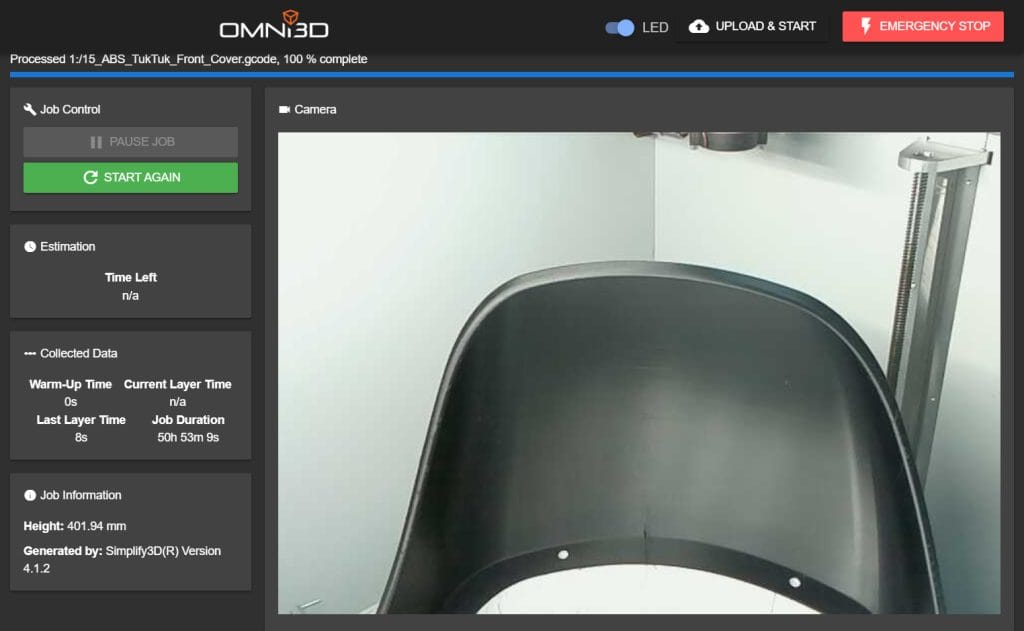
Producent z Tajlandii, pracujący z częściami kompozytowymi wzmacnianymi włóknem do autobusów, elektrycznych tuk-tuków i innych pojazdów, potrzebował fizycznie ocenić komponent przed podjęciem decyzji o produkcji formy. Prototyp w skali 1:1 umożliwił zespołowi porównanie projektu z zespołem montażowym pojazdu oraz sprawdzenie dopasowania poza środowiskiem CAD.
Projekt dotyczył osłony przedniego koła elektrycznego tuk-tuka o wymiarach 436 × 391 × 400 mm. Dostarczone notatki projektowe odnotowują 50-godzinny czas wydruku z wykorzystaniem wielkoformatowego druku Omni3D, przy użyciu kombinacji materiałów ABS-42 i HIPS-20. Notatki określają również wypełnienie prostoliniowe na poziomie 25% oraz dwa obrysy zewnętrzne.
| Odnotowany parametr projektu | Wartość |
|---|---|
| Komponent | Osłona przedniego koła elektrycznego tuk-tuka |
| Wymiary prototypu | 436 × 391 × 400 mm |
| Odnotowana kombinacja materiałów | ABS-42 / HIPS-20 |
| Wypełnienie | 25%, prostoliniowe |
| Obrysy zewnętrzne | 2 |
| Czas wydruku | 50 godzin |
Podane wartości dotyczą wyłącznie tego prototypu. Czas wydruku nie stanowi pełnego czasu realizacji prac rozwojowych: należy uwzględnić również przygotowanie, usuwanie podpór, kontrolę oraz sprawdzenie dopasowania.
Wartość biznesowa polegała na możliwości oceny komponentu przed zainwestowaniem w docelową formę. Dostarczony wywiad z klientem wskazuje na łatwiejsze prototypowanie oraz redukcję czasu i kosztów, bez podania konkretnego porównania liczbowego. Ten przypadek stanowi przykład praktycznego etapu walidacji, a nie gwarancję, że późniejsze oprzyrządowanie nie będzie wymagało żadnych zmian.
Pełny opublikowany przegląd projektu znajduje się w powiązanym studium przypadku dotyczącym walidacji oprzyrządowania motoryzacyjnego.
Wybór aktualnego systemu do prac wielkoformatowych
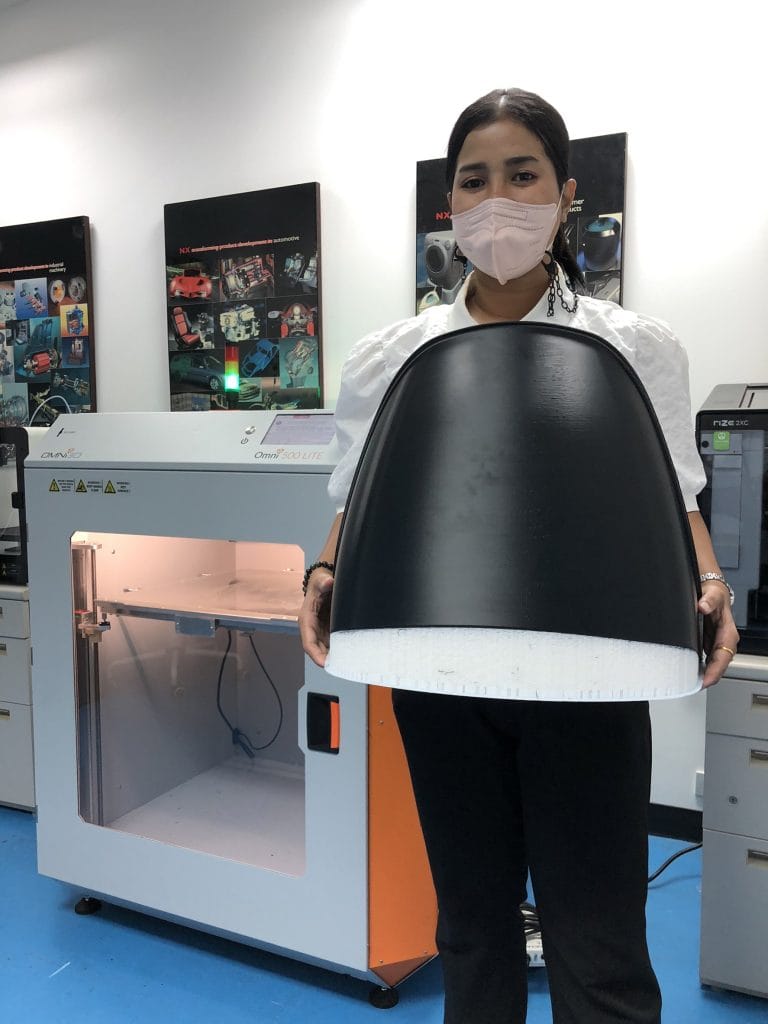
Dla producentów rozważających dziś podobny proces, drukarka Omni TECH+ łączy komorę roboczą o wymiarach 530 × 500 × 570 mm z zamkniętą, aktywnie podgrzewaną komorą. Aktualna karta produktu wskazuje maksymalną temperaturę komory na poziomie 80°C oraz predefiniowane ustawienia dla filamentów Omni3D i wybranych materiałów firm trzecich.
Komora robocza umożliwia wytwarzanie dużych komponentów, natomiast kontrola parametrów komory i udokumentowane ustawienia stanowią podstawę do opracowania procesu. Ustawienia nadal muszą być dostosowane do geometrii, materiału i wymaganego rezultatu. Predefiniowany profil nie zastępuje kontroli pierwszej sztuki ani testów aplikacyjnych.
Są to aktualne możliwości produktu, a nie odtworzenie historycznych ustawień wydruku zastosowanych w projekcie tuk-tuka.
Prototypowanie funkcjonalne elementów elastycznych dla Vicim
Firma Vicim zwróciła się do zespołu Omni3D Printroom z innym wymaganiem: potrzebowała prototypu w skali 1:1 elastycznego chlapacza samochodowego. Założenia projektu obejmowały ocenę wizualną, sprawdzenie kompatybilności z sąsiadującymi komponentami oraz zbadanie odkształceń i sił związanych z opływem powietrza.
Zgodnie z dostarczonymi notatkami projektowymi, zespół wykorzystał materiał TPU-93A oraz przemysłową drukarkę 3D Omni LITE+ wyposażoną w dwustopniowy system podawania filamentu. Elastyczny materiał zapewniał zamierzone zachowanie prototypu, natomiast kontrolowane podawanie filamentu wspierało proces druku.
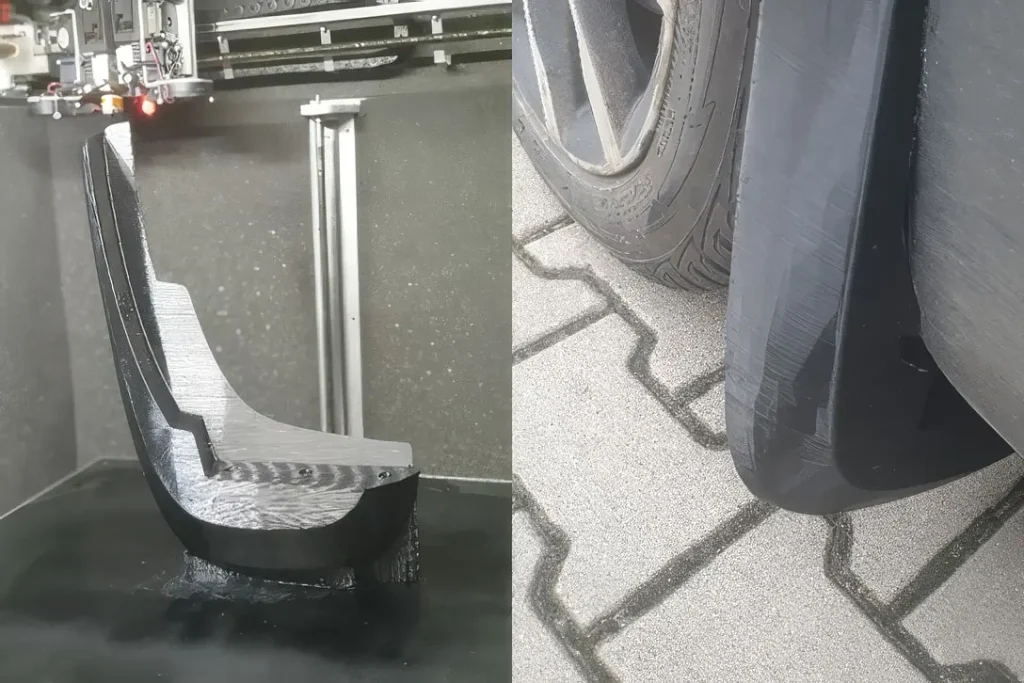
Prototyp stanowił fizyczny model umożliwiający ocenę kształtu oraz jego współdziałania z otaczającym zespołem montażowym. Inżynierowie mogli wprowadzać poprawki do projektu i drukować kolejne iteracje przed zatwierdzeniem geometrii do dalszej produkcji seryjnej.
Notatki wskazują zachowanie aerodynamiczne jako cel oceny, jednak nie zawierają procedury badań w tunelu aerodynamicznym, prędkości przepływu powietrza ani zmierzonego oporu aerodynamicznego. Wniosek inżynierski dotyczy zatem umożliwienia oceny fizycznej. Wydrukowany prototyp z TPU powinien być oceniany w kontekście celu testu, zanim jego zachowanie zostanie uznane za reprezentatywne dla docelowego komponentu produkowanego metodą wtrysku.
Produkcja małoseryjna na przykładzie Arrinera
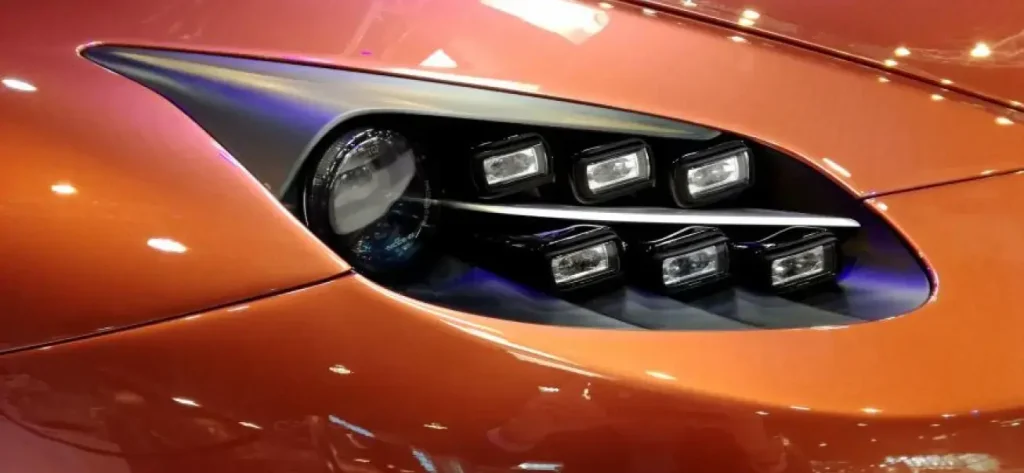
W przypadku wybranych komponentów małoseryjnych, jako ścieżkę produkcji można również rozważyć bezpośrednią produkcję addytywną. Rezygnacja z dedykowanej formy zmienia strukturę kosztów, jednak decyzja nadal zależy od ilości, geometrii, materiału, wykończenia, kontroli oraz wymaganej trwałości eksploatacyjnej.
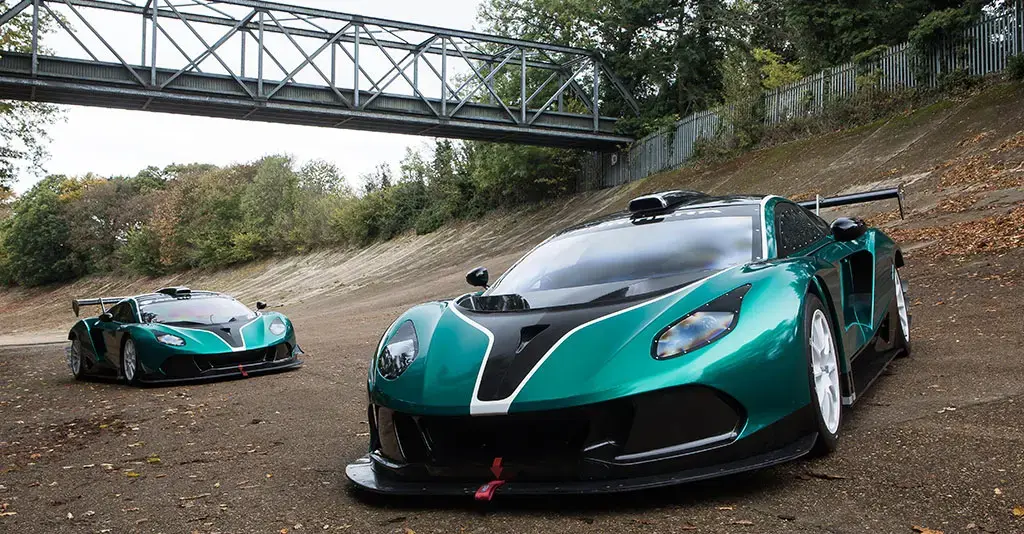
Udokumentowana współpraca Omni3D z Arrinera obejmowała walidację projektu w skali 1:1 oraz wybrane finalne części pojazdu. Udokumentowane zastosowania obejmują ramę reflektora przedniego oraz obudowę lusterka bocznego. Pokazuje to, jak jeden program rozwojowy może wykorzystywać drukowane części do różnych celów, przy odrębnych wymaganiach dla prototypu i komponentu przeznaczonego do montażu.
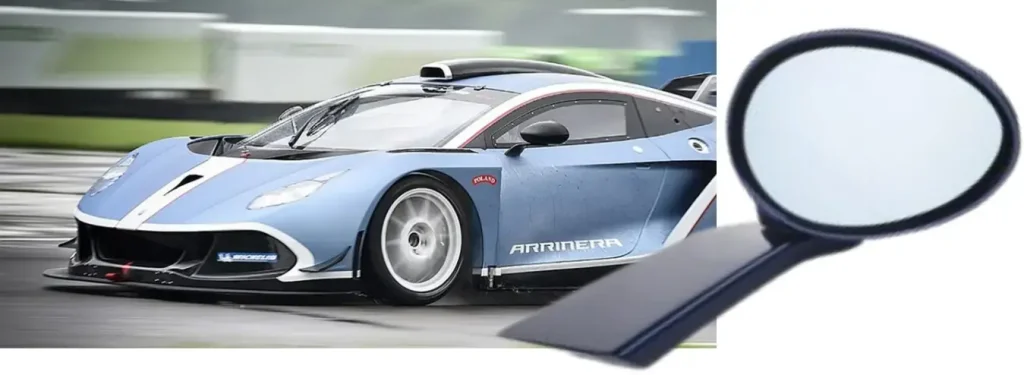
Strona zastosowań motoryzacyjnych Omni3D zawiera materiał wideo z projektu Arrinera oraz kolejne przykłady zastosowań w motoryzacji.
Porównaj pełną ścieżkę produkcji
Przydatne porównanie powinno uwzględniać inwestycję w oprzyrządowanie, przygotowanie, czas pracy maszyny, materiały, robociznę, wykończenie oraz kontrolę. W przypadku serii drukowanej należy dodatkowo uwzględnić materiał podporowy, odrzucone wydruki oraz dostępne moce produkcyjne niezbędne do spełnienia wymagań dostawy. W przypadku serii formowanej, konserwacja oprzyrządowania oraz oczekiwana wielkość produkcji wpływają na sposób rozłożenia inwestycji początkowej.
Właściwym miernikiem jest koszt przypadający na zaakceptowaną część przy wymaganym tempie dostaw. Sam niski koszt początkowy oprzyrządowania nie determinuje najbardziej ekonomicznego procesu, a udany prototyp nie kwalifikuje automatycznie serii produkcyjnej.
Określ kolejny etap walidacji
Zacznij od określenia zamierzonej roli części oraz spisanego zestawu kryteriów akceptacji. Kontrola geometrii wymaga zdefiniowanych wymiarów i interfejsów. Elastyczne prototypy wymagają reprezentatywnych testów odkształceń i mocowania. Komponenty finalne wymagają planu walidacji powiązanego ze środowiskiem eksploatacji oraz procesem produkcyjnym.
Dokumentuj wersję CAD, materiał, orientację, ustawienia druku oraz wyniki kontroli, aby zespół mógł powiązać każdy rezultat z konfiguracją, która go wygenerowała. Taka dokumentacja pomaga działom inżynierii i produkcji zdecydować, czy zmodyfikować projekt, kontynuować prace w kierunku tradycyjnego oprzyrządowania, czy rozważyć bezpośrednią produkcję addytywną.
Porozmawiaj o swoim zastosowaniu motoryzacyjnym podczas IMTS 2026
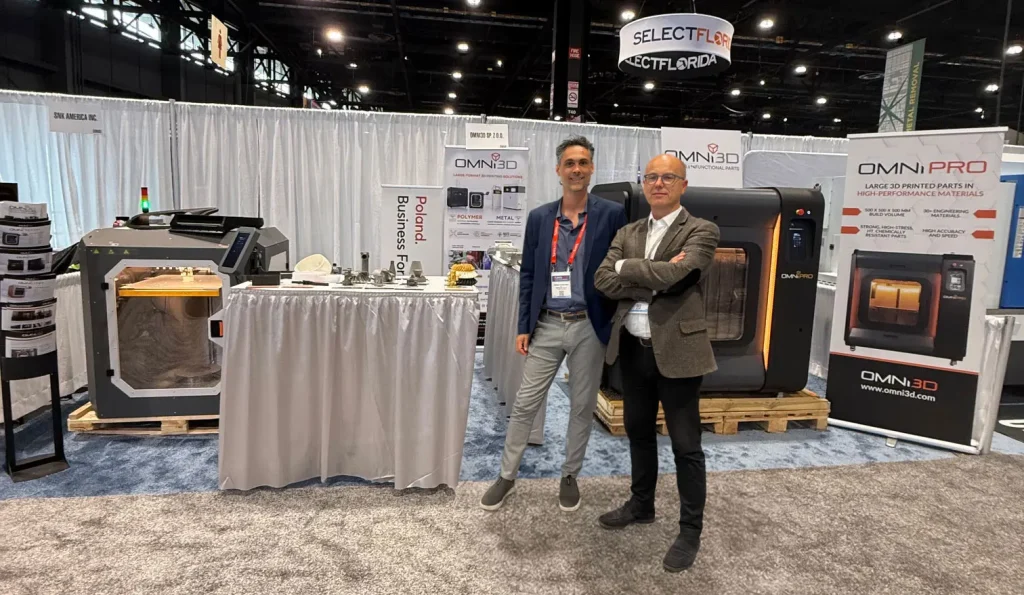
Targi IMTS 2026 odbędą się w dniach 14–19 września w McCormick Place w Chicago. Amerykański oddział Omni3D oraz zapowiedź udziału w IMTS wskazują na prezentację drukarek Omni PRO i Omni TECH+ we współpracy z Build Momentum, w Budynku Południowym (South Building), na poziomie 3, stoisko nr 338591.
Przynieś rysunek techniczny części, docelową wielkość produkcji oraz aktualne wyzwanie produkcyjne, aby porozmawiać o tym, gdzie przemysłowy druk 3D dla motoryzacji może wpisać się w Twój proces produkcyjny — od walidacji w skali 1:1 po wybrane zastosowania produkcyjne.
Oceń swoje zastosowanie motoryzacyjne wspólnie z Omni3D. Podziel się informacjami o geometrii, wymaganiach materiałowych, warunkach eksploatacji oraz obecnej metodzie produkcji, aby ocenić odpowiedni proces druku i walidacji.